
Virgilio Perez Guembe
Vertriebsgebiet: Süd- & Mittel-Amerika, Europa, Asien
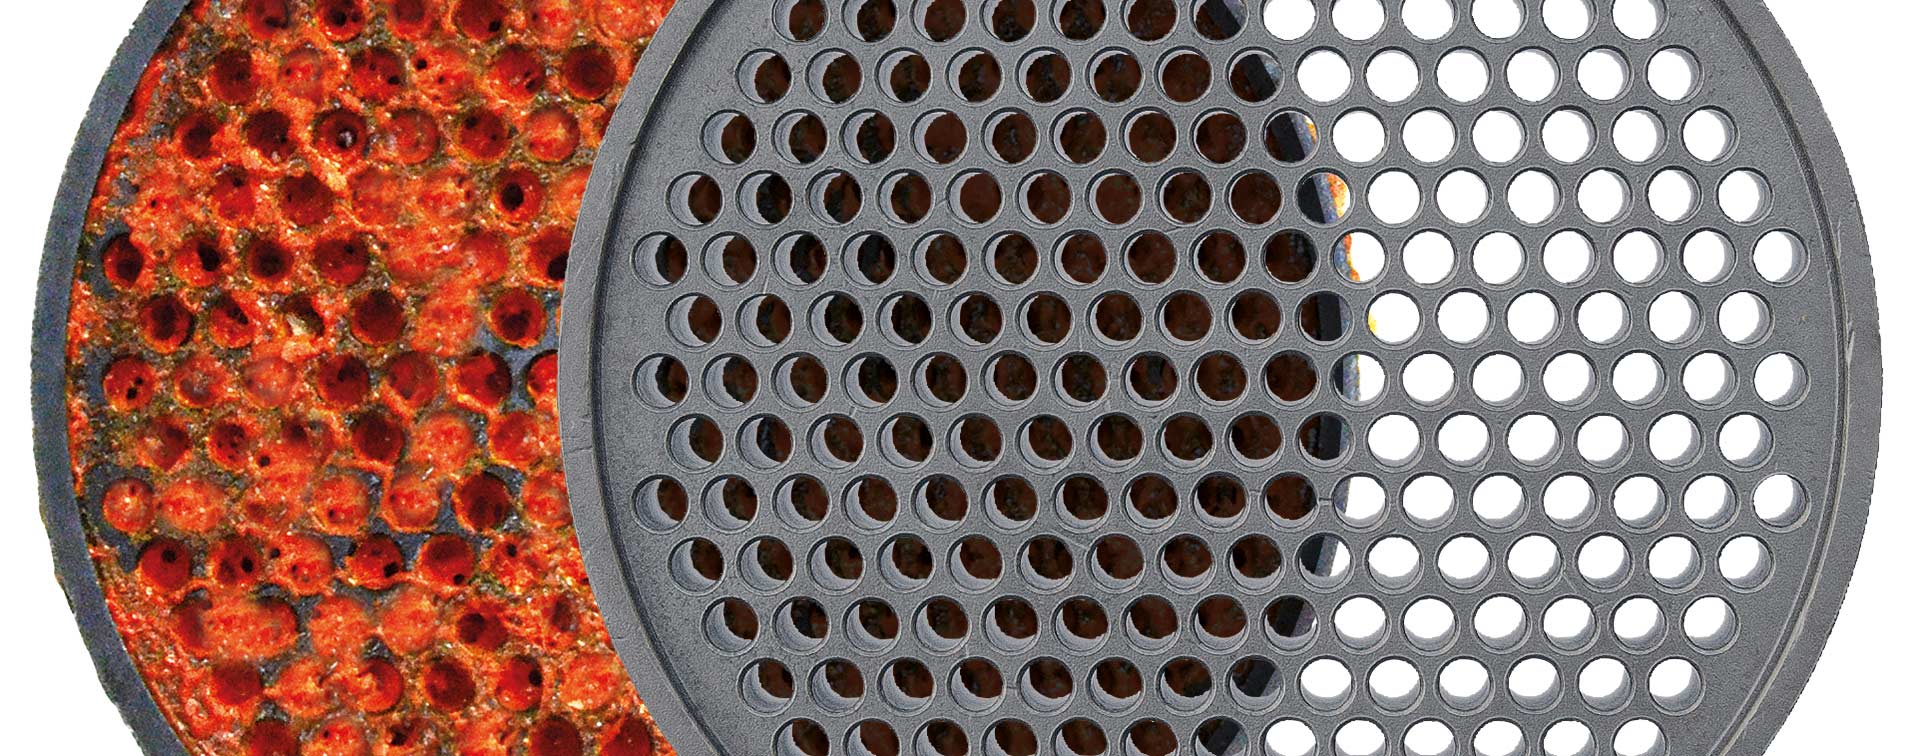
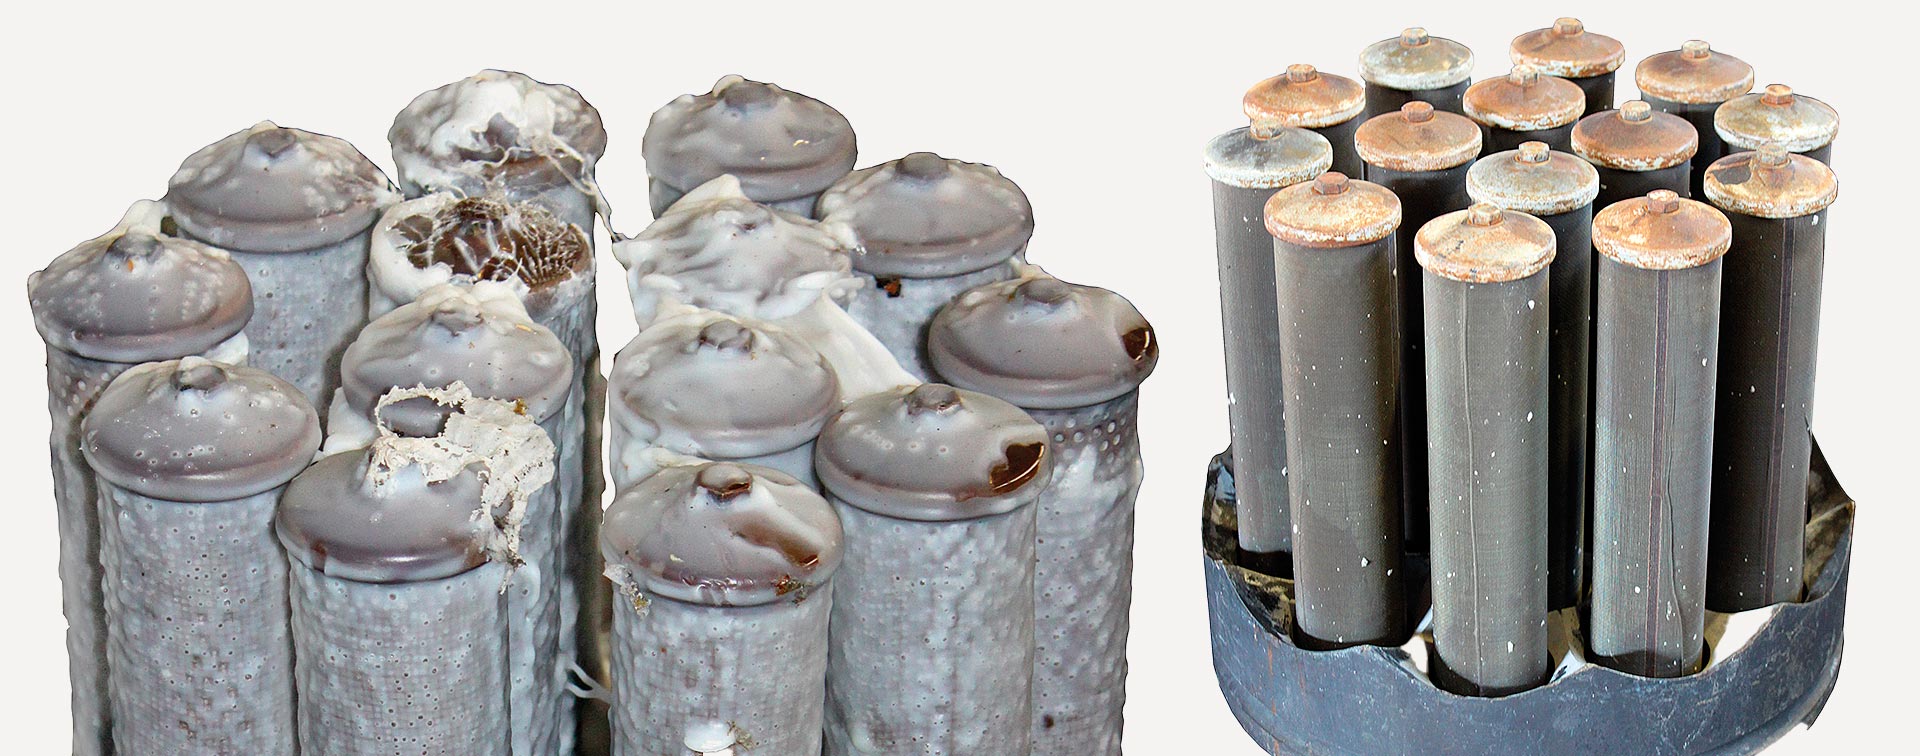
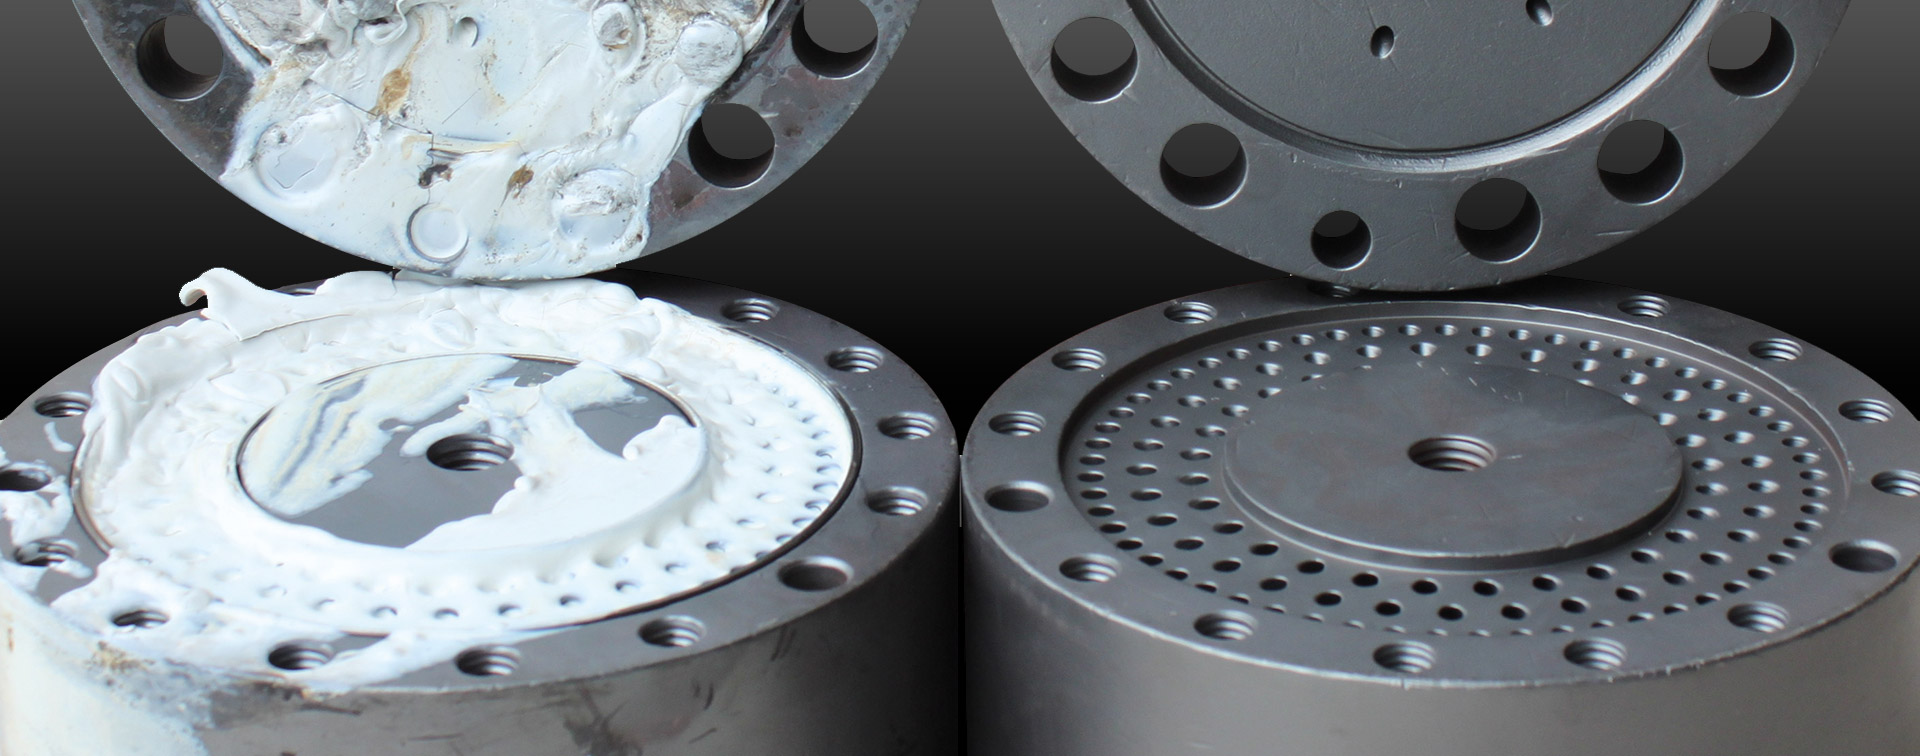
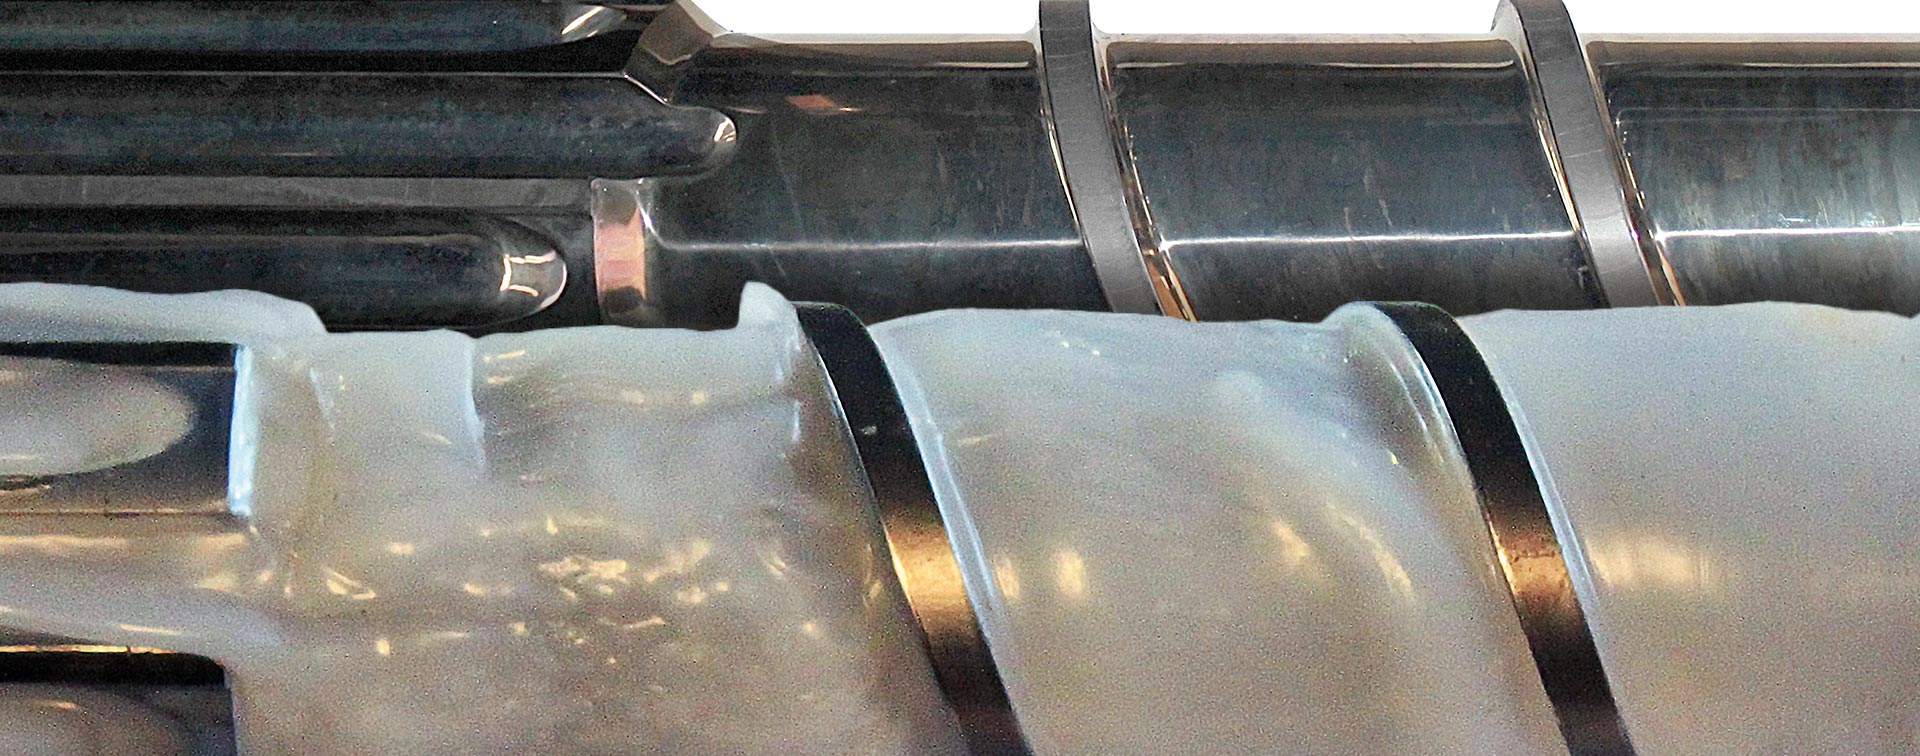
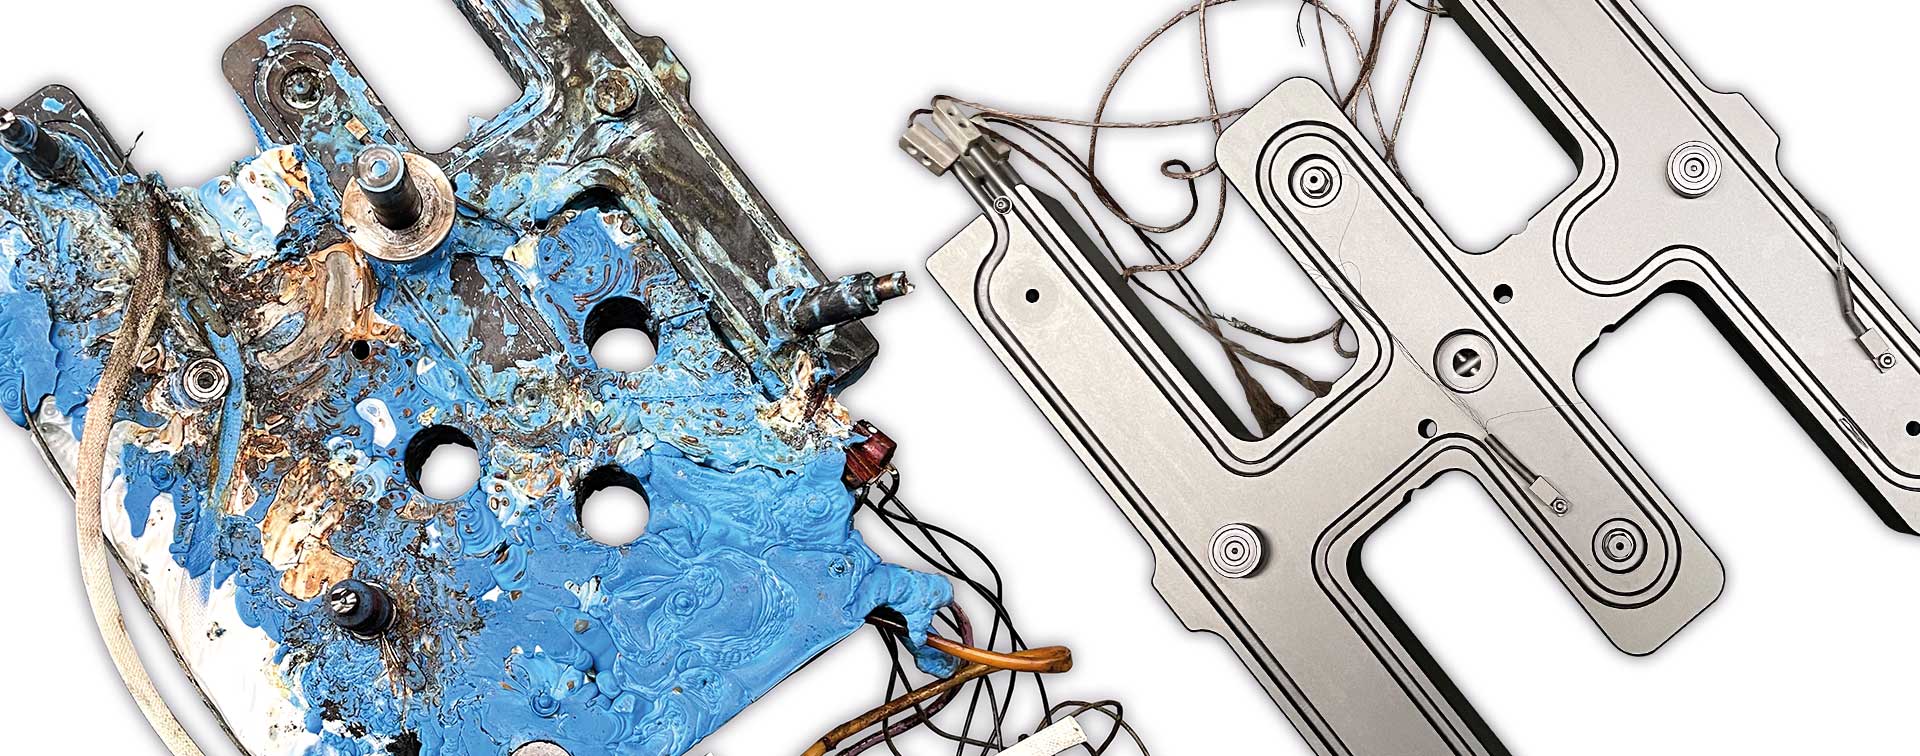
Kunststoff-, Polymer- und organische Rückstände sicher, reproduzierbar und materialschonend entfernen – mit thermischen Reinigungsverfahren für Extrusion, Spritzguss, Recycling, Faserproduktion, Nonwovens und Kunststoffherstellung.
Komplexe Werkzeuge, Filter, Düsen, Spinnpakete, Heißkanalkomponenten und Extrusionsbauteile müssen regelmäßig von ausgehärteten Polymer- und Kunststoffrückständen befreit werden. Die thermische Reinigung nutzt kontrollierte Pyrolyse- und Oxidationsprozesse, um organische Rückstände von temperaturbeständigen Metallteilen zu entfernen – ohne mechanisches Kratzen, aggressive Chemie oder unkontrolliertes Ausbrennen.
In vielen industriellen Prozessen bleiben Polymere, Additive, Pigmente, Lacke oder andere organische Rückstände an Werkzeugen und Maschinenteilen haften. Besonders kritisch wird dies bei feinen Bohrungen, innenliegenden Kanälen, Filterstrukturen, kompletten Spinnpaketen sowie Heißkanälen, Lochplatten und Extrusionswerkzeugen.
Mechanische Reinigung kann empfindliche Oberflächen, Bohrungen und Kapillare beschädigen. Chemische Reinigung ist zumeist aufwendig, materialkritisch oder umweltbelastend. Thermische Reinigung bietet eine industrielle Alternative, wenn organische Rückstände kontrolliert, reproduzierbar und materialschonend entfernt werden sollen.
Typische Herausforderungen:
Thermische Reinigung ist die kontrollierte Entfernung organischer Rückstände von temperaturbeständigen Metallteilen durch Wärme. Polymere und Kunststoffe werden dabei nicht mechanisch abgekratzt, sondern durch Abschmelzen, Pyrolyse, thermische Zersetzung und anschließende Oxidation entfernt.
Entscheidend ist nicht allein die Temperatur. Ausschlaggebend sind die kontrollierte Prozessführung, die Bauteilgeometrie, das Polymer, eventuelle Additive, die Art der Rückstände, die Abluftbehandlung und die erforderliche Nachbehandlung.
Bauteil und Rückstände bzw. Kontamination analysieren

Reinigungsverfahren und evtl. Nachbehandlung auswählen

Bauteil ggf. demontieren und zur Reinigung vorbereiten

Polymer thermisch zersetzen, ggf. zuvor abschmelzen

Kohlenstoffreste oxidieren

Bauteil nachbehandeln und prüfen

SCHWING Technologies entwickelt, baut und betreibt Hochtemperatursysteme für industrielle Anwendungen. Im Geschäftsbereich Thermische Reinigung liegt der Fokus auf der Entfernung von Kunststoff-, Polymer- und organischen Rückständen von metallischen Werkzeugen und Maschinenteilen.
Die Wurzeln von SCHWING reichen bis zur Gründung der E. Schwing Verfahrenstechnik KG im Jahr 1969 zurück.

SCHWING bietet Lösungen für Vakuumpyrolyse, Wirbelschicht-Reinigung und Pyrolyse im Industrieofen – abgestimmt auf Bauteil, Polymer und Reinigungsziel.
Neben eigenen Anlagen bietet SCHWING thermische Reinigung auch als Dienstleistung an – für Testreinigungen, Einzelteile, regelmäßige Reinigung und Outsourcing-Lösungen.
Im SCHWING-Reinigungsservice werden jährlich mehr als 250.000 unterschiedliche Werkstücke gereinigt und wieder in den Produktionsprozess der Kunden integriert.
Im SCHWING Lab+Tech Center können Kunden und Interessenten Verfahren testen, Versuchsreihen durchführen und konkrete Reinigungsaufgaben technisch bewerten lassen.
Es gab bislang kein Teil, das wir nicht vollständig von anhaftenden Polymeren und organischen Verunreinigungen befreien konnten. Unsere Reinigungs-Systeme eignen sich für sämtliche Polymere bzw. Kunststoffe:
Sollte "Ihr" Material hier nicht aufgelistet sein, wenden Sie sich an unsere Spezialisten oder senden Sie uns eine Nachricht.

Das Verfahren der thermischen Reinigung empfiehlt sich auch für die Entfernung von Lacken und anderen organischen Beschichtungen von Metallteilen aller Größen und Geometrien wie zum Beispiel von Beschichtungswerkzeugen, Elektromotoren, Farbbottichen, Klebepumpen oder Lackiergehänge.

Je nach Bauteilgeometrie, Polymer, Verschmutzungsgrad und Qualitätsanforderung kommen unterschiedliche thermische Reinigungsverfahren infrage. Die Auswahl erfolgt immer anwendungsbezogen.

Für empfindliche, komplexe und hochwertige Werkzeuge mit anspruchsvoller Geometrie.

Für viele kleine und mittlere robuste Bauteile mit Bedarf an schneller, gleichmäßiger Wärmeübertragung.

Für große Werkzeuge, schwere Bauteile und Sondergeometrien – abhängig von Polymer und Reinigungsziel.
Reinigungsaufgabe | Typische Bauteile | Häufig geeignetes Verfahren | Hinweis |
|---|---|---|---|
Empfindliche Filter und komplexe Innengeometrien | Filterkerzen, Filterscheiben, Laserfilter | Vakuumpyrolyse / VACUCLEAN | besonders bei hochwertigen oder sensiblen Bauteilen |
Kleine bis mittlere robuste Bauteile | Düsen, Lochscheiben, Rückstromsperren | Wirbelschicht / INNOVACLEAN | kurze Reinigungszyklen möglich |
Große Werkzeuge | große Heißkanäle, Blasköpfe, Sonderbauteile | Pyrolyse / MAXICLEAN oder VACUCLEAN XXL | abhängig von Größe, Polymer und Bauteil |
Faser- und Nonwoven-Werkzeuge | Spinndüsen, Spinnpakete, Spinnbalken | anwendungsspezifisch prüfen | häufig sind kontrollierte Verfahren und Nachbehandlung relevant |
Recycling-Filter | Filterkerzen/-bündel, Filterscheiben/-Stacks | VACUCLEAN / VACUCLEAN COMPACT | hohe Qualitäts- und Standzeitanforderungen |
Halogenierte Kunststoffe / Polymere | Bauteile mit PVC, PTFE, PVDF, halogenhaltige Additive | Wirbelschicht / INNOVACLEAN | geeignet, sofern Bauteilgeometrie und vollständige Entfernung des Wirbelbettmediums dies zulassen; bei feinporigen oder sehr feinen Strukturen alternative Verfahren prüfen |
Unsicher, welches Verfahren passt?
Fazit: Sowohl zur Grundreinigung als auch zur Komplettreinigung im Bereich Kunststoffentfernung sind die speziellen Pyrolyseöfen und Wirbelschichtsysteme von SCHWING bestens geeignet.
Fazit: von dieser Reinigungsvariante ist abzuraten.
Fazit: sollte eher zur Nachbehandlung des Reinigungsgutes genutzt werden als zur Teilereinigung.
Fazit: kann für bestimmte Verschmutzungen in der Nachbehandlung eingesetzt werden. Sonst eher ungeeignet.
Fazit: Eine Nachbehandlung mit Ultraschall ist die ideale Ergänzung für die thermische Reinigung kleinteiliger oder empfindlicher Komponenten.
Fazit: zur Zeit noch nicht wirtschaftlich.
Alle thermischen Reinigungsverfahren und bei Bedarf in der Nachbehandlung weitere Methoden zur Entfernung anorganischer Verschmutzungen.
Von Kunststoffverarbeitung und Recycling bis Faserproduktion, Verpackung und Entschichtung: Thermische Reinigung unterstützt industrielle Anwender gezielt dabei, metallische Werkzeuge, Filter, Düsen und Maschinenteile reproduzierbar von organischen Rückständen zu befreien. (Anwendungen und Branchen der thermischen Reinigung →)
Extrusion, Spritzguss, Heißkanäle, Schnecken, Düsen, Extruderköpfe
Spinndüsen, Spinnpakete, Spinnbalken, Spinnpumpen, Meltblown-Werkzeuge
Folienblasköpfe, Wendelverteiler, Breitschlitzdüsen, Folienwerkzeuge
Granulierwerkzeuge, Lochplatten, Polymere, Additive, Hochleistungskunststoffe
Filterkerzen, Filterbündel, Filterscheiben, Filterstapel, Laserfilter, Wechsler
Lackiergehänge, Aufnahmehaken, beschichtete Bauteile, Elektromotoren, Statoren, Rotoren
Nicht sicher, wo Ihre Anwendung einzuordnen ist? - Ob Filter, Düsen, Spinnpakete, Heißkanäle, Extrusionswerkzeuge oder beschichtete Metallteile: Das jeweils ideale thermische Reinigungsverfahren hängt von Bauteil, Polymer, Rückstand und Qualitätsanforderung ab.
Thermische Reinigung eignet sich für zahlreiche temperaturbeständige Metallteile und Werkzeuge, die in der Kunststoffverarbeitung, Extrusion, Faserproduktion, im Recycling oder bei Beschichtungsprozessen mit organischen Rückständen belastet werden. Entscheidend sind Bauteilgeometrie, Werkstoff, Polymer, Verschmutzungsgrad und gewünschte Reinigungsqualität.
Die folgenden Bauteilgruppen zeigen typische Anwendungsfälle. Die konkrete Verfahrensauswahl sollte immer technisch geprüft werden.


Ihr Bauteil ist nicht dabei? - Viele Reinigungsaufgaben lassen sich erst anhand von Geometrie, Werkstoff, Polymer, Rückstand und gewünschter Reinheitsqualität sicher einordnen. SCHWING unterstützt Sie gern bei der technischen Prüfung Ihrer Reinigungsanforderungen.
SCHWING bietet unterschiedliche thermische Reinigungssysteme für verschiedene Bauteile, Polymere, Chargengrößen und Prozessanforderungen. Die Systemauswahl erfolgt auf Basis der konkreten Reinigungsaufgabe.
System | Verfahrensprinzip | Typische Anwendungen | Weiterführende Informationen |
|---|---|---|---|
VACUCLEAN | Vakuumpyrolyse | schonende Reinigung komplexer, empfindlicher oder hochwertiger Werkzeuge | Mehr zu VACUCLEAN → |
VACUCLEAN COMPACT | kompakte Vakuumpyrolyse | kleinere Chargen, sensible Filter, Extrusionswerkzeuge, Düsen, Spinndüsen und komplexe Kleinteile | Mehr zu VACUCLEAN COMPACT → |
INNOVACLEAN | Wirbelschicht-Pyrolyse | schnelle Reinigung geeigneter kleiner und mittlerer Bauteile; besonders relevant bei halogenierten Kunststoffen, sofern die Bauteilgeometrie den Einsatz des Wirbelbettmediums erlaubt | Mehr zu INNOVACLEAN → |
MAXICLEAN | Pyrolyseofen | große Werkzeuge, schwere Bauteile und große Geometrien | Mehr zu MAXICLEAN → |
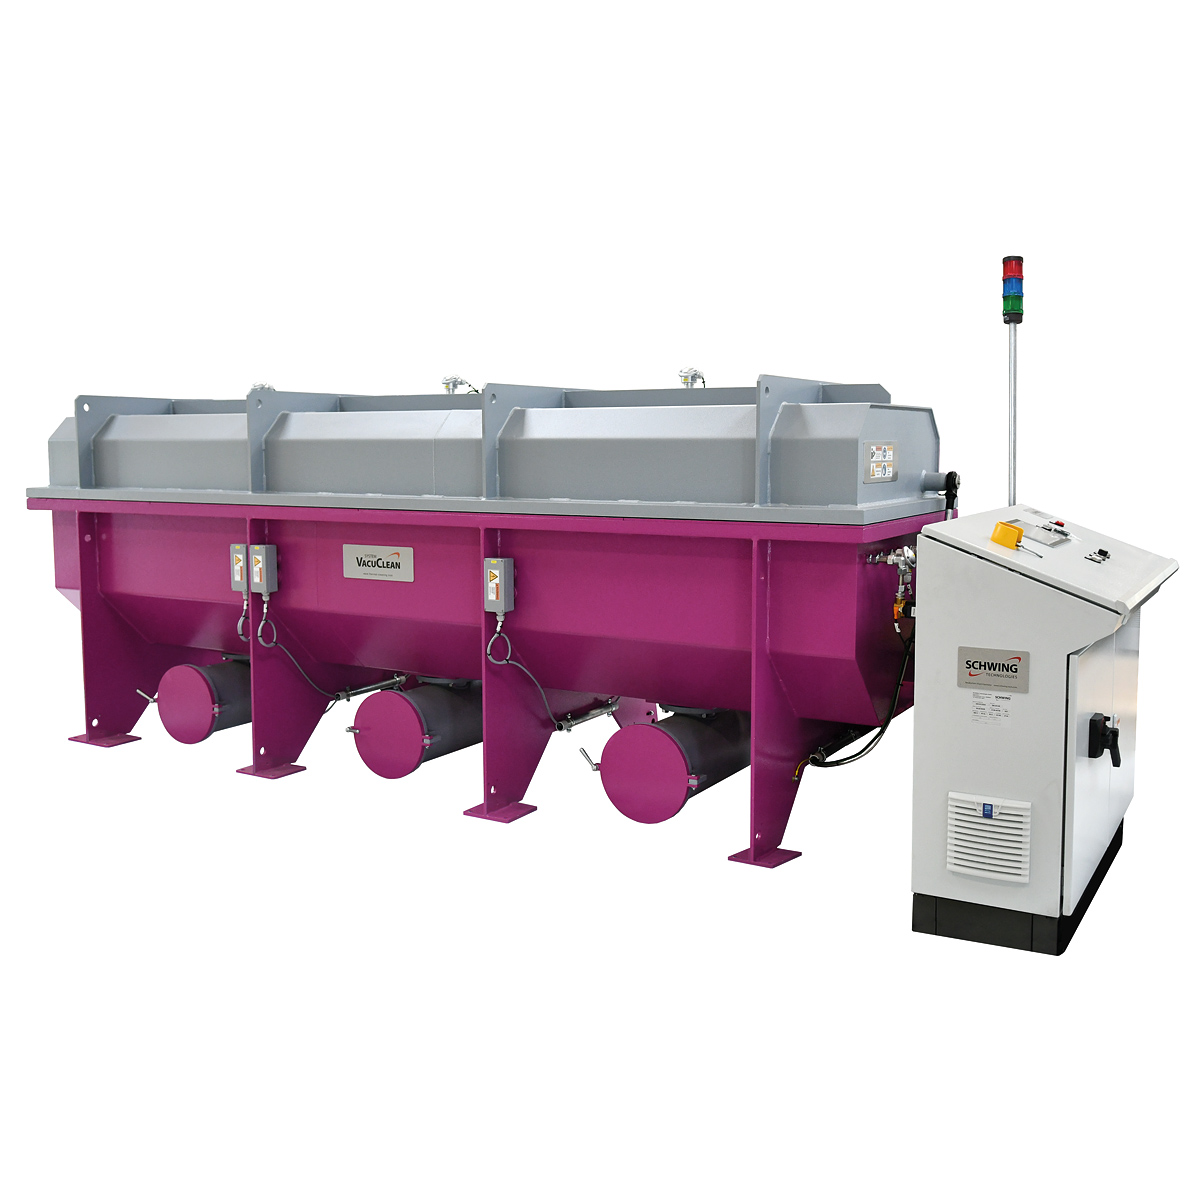


Welches System geeignet ist, hängt immer von der konkreten Reinigungsaufgabe ab. Besonders bei empfindlichen Geometrien, unbekannten Rückständen oder halogenierten Kunststoffen sollte die Verfahrensauswahl technisch geprüft werden.
Unsicher, welches System zu Ihrer Reinigungsaufgabe passt?
Die passende Reinigungslösung ergibt sich nicht allein aus dem Bauteil oder dem Polymer. Entscheidend ist die Kombination aus Reinigungsverfahren, Temperaturführung, Abluftbehandlung, Nachbehandlung, Qualitätsprüfung und wirtschaftlicher Prozessintegration. SCHWING betrachtet thermische Reinigung deshalb als abgestimmte Prozesskette – von der ersten Testreinigung bis zur eigenen Anlagenlösung.
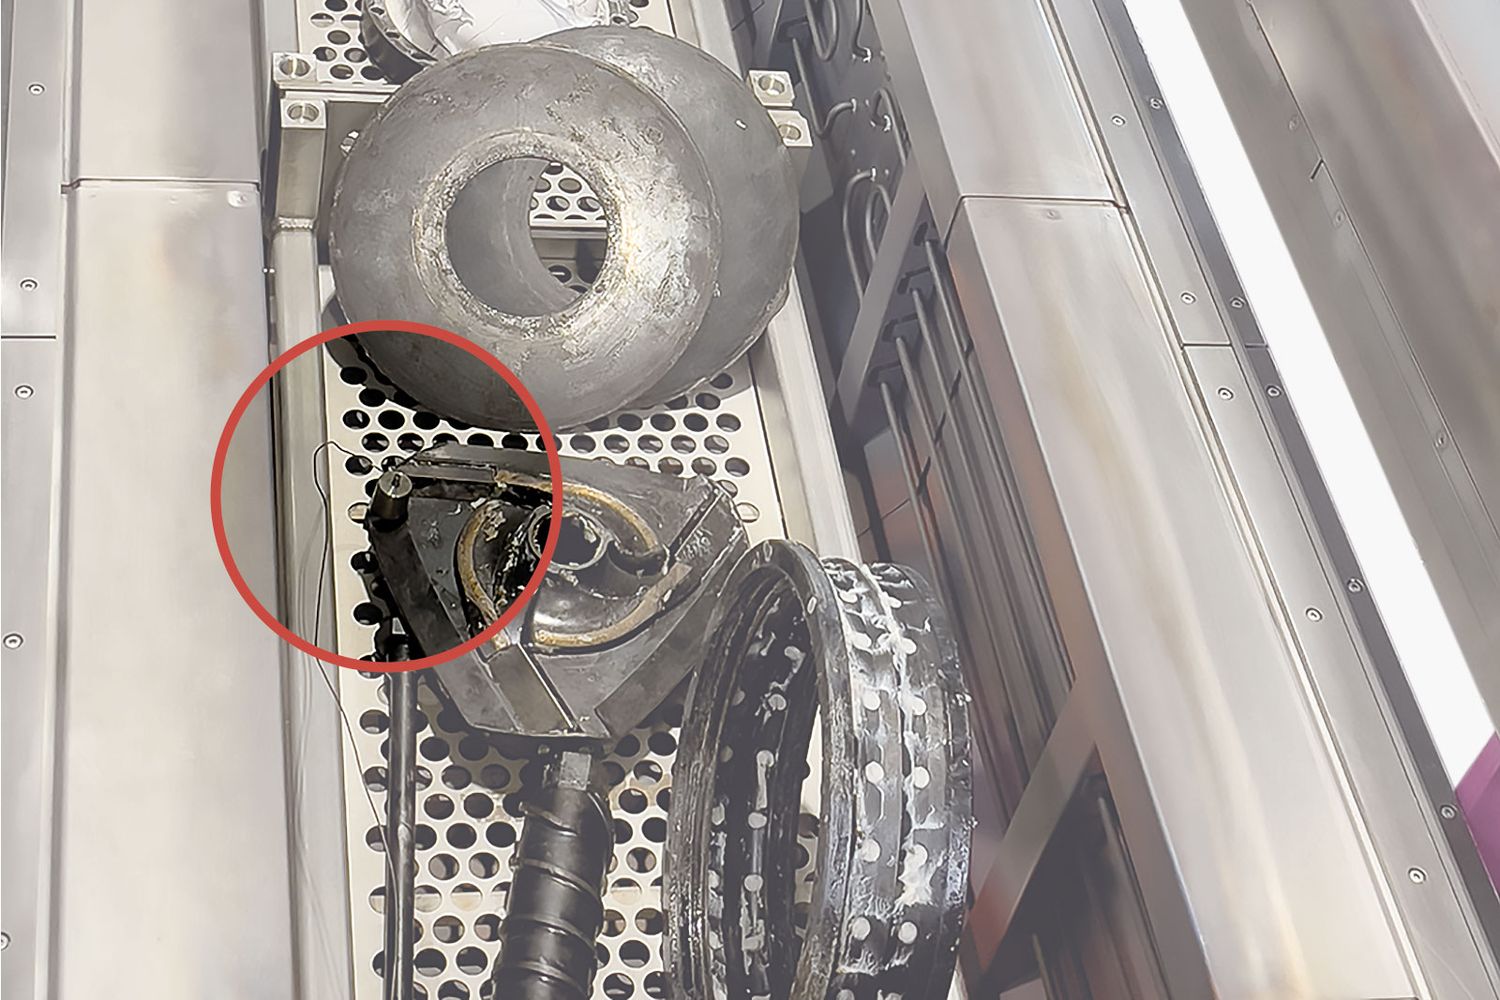

SCHWING bewertet Reinigungsaufgaben nicht aus Sicht eines einzelnen Systems, sondern anhand der konkreten Anwendung. Je nach Bauteil, Polymer, Geometrie und Reinigungsziel kommen Vakuumpyrolyse, Wirbelschicht-Reinigung oder Pyrolyseöfen infrage.
SCHWING entwickelt und produziert thermische Reinigungssysteme und betreibt zugleich einen eigenen Reinigungsservice. Dadurch fließen praktische Reinigungserfahrung, Versuchsergebnisse und Anlagen-Know-how direkt in die technische Beratung ein.
Kunden können verschmutzte Originalteile prüfen lassen, bevor über Verfahren, Service oder eigene Anlage entschieden wird. So lässt sich die technische Eignung einer Reinigungslösung anhand realer Bauteile und Rückstände bewerten.
Thermische Reinigung endet nicht mit der Pyrolyse. Je nach Rückstand und Bauteil umfasst der Prozess auch Nachbehandlung, Sichtprüfung, mikroskopische Kontrolle, Filterprüfung oder Dokumentation der Prozessparameter.
Thermische Reinigung ist mehr als die Entfernung sichtbarer Kunststoff- oder Polymerreste. Entscheidend ist der gesamte Prozess: kontrollierte Temperaturführung, sichere Behandlung entstehender Reaktionsgase, abgestimmte Nachbehandlung und dokumentierte Qualitätskontrolle.
Gerade bei hochwertigen Werkzeugen, feinen Kapillaren, Filterstrukturen, komplexen Innengeometrien oder halogenierten Kunststoffen entscheidet diese Prozesskette darüber, ob ein gereinigtes Bauteil sicher, reproduzierbar und wirtschaftlich wieder eingesetzt werden kann. (Häufige Fragen zur thermischen Reinigung →)
Die thermische Reinigung muss so geführt werden, dass organische Rückstände zuverlässig zersetzt werden, ohne das Reinigungsgut unnötig thermisch zu belasten. Je nach Verfahren, Polymer, Bauteilgeometrie und Reinigungsziel kommen unterschiedliche Temperaturprofile und Prozessphasen zum Einsatz.
Bei besonders empfindlichen Werkzeugen ist eine kontrollierte, bauteilschonende Prozessführung entscheidend — etwa bei Spinndüsen, Laserfiltern, Filterstrukturen oder komplexen Extrusionswerkzeugen.
Bei der thermischen Zersetzung von Kunststoffen, Additiven, Lacken oder anderen organischen Rückständen können gasförmige Reaktionsprodukte entstehen. Diese müssen prozesssicher abgeführt, nachbehandelt oder gebunden werden.
Besonders wichtig ist dies bei halogenierten Kunststoffen, da bei deren Zersetzung aggressive oder korrosive Zerfallsprodukte entstehen können. Für solche Anwendungen und für Bauteile, deren Geometrie den Einsatz des Wirbelbettmediums erlaubt, ist INNOVACLEAN hier besonders relevant.
Nicht alle Rückstände verschwinden allein durch Pyrolyse, Vakuumzersetzung oder Wirbelschichtprozess. Füllstoffe, Farbpigmente, Talkum, Glasfasern, Additive oder anorganische Nebenprodukte können nach der thermischen Reinigung eine gezielte Nachbehandlung erforderlich machen.
Je nach Bauteil und Kontamination kommen beispielsweise Ultraschall, Wasserhochdruck, Druckluft oder Strahlverfahren zum Einsatz. Ziel ist nicht nur eine optisch saubere Oberfläche, sondern die funktionale Wiederherstellung von Kanälen, Poren, Kapillaren und Oberflächen.
Für industrielle Anwender zählt nicht nur, dass ein Bauteil sauber aussieht. Entscheidend ist, dass der Reinigungsprozess nachvollziehbar, reproduzierbar und qualitätsgesichert abläuft.
Je nach Anwendung können Prozessdaten dokumentiert, Bauteile visuell geprüft und empfindliche Strukturen mit geeigneten Prüfmethoden kontrolliert werden — etwa Kapillaren von Spinndüsen oder der Zustand von Filtersystemen.
Details:
Die thermische Reinigung muss so geführt werden, dass organische Rückstände zuverlässig zersetzt werden, ohne das Reinigungsgut unnötig thermisch zu belasten. Je nach Verfahren, Polymer, Bauteilgeometrie und Reinigungsziel kommen unterschiedliche Temperaturprofile und Prozessphasen zum Einsatz.
Bei besonders empfindlichen Werkzeugen ist eine kontrollierte, bauteilschonende Prozessführung entscheidend — etwa bei Spinndüsen, Laserfiltern, Filterstrukturen oder komplexen Extrusionswerkzeugen.
Bei der thermischen Zersetzung von Kunststoffen, Additiven, Lacken oder anderen organischen Rückständen können gasförmige Reaktionsprodukte entstehen. Diese müssen prozesssicher abgeführt, nachbehandelt oder gebunden werden.
Besonders wichtig ist dies bei halogenierten Kunststoffen, da bei deren Zersetzung aggressive oder korrosive Zerfallsprodukte entstehen können. Für solche Anwendungen ist die INNOVACLEAN-Wirbelschichttechnologie besonders relevant.
Nicht alle Rückstände verschwinden allein durch Pyrolyse, Vakuumzersetzung oder Wirbelschichtprozess. Füllstoffe, Farbpigmente, Talkum, Glasfasern, Additive oder anorganische Nebenprodukte können nach der thermischen Reinigung eine gezielte Nachbehandlung erforderlich machen.
Je nach Bauteil und Kontamination kommen beispielsweise Ultraschall, Wasserhochdruck, Druckluft oder Strahlverfahren zum Einsatz. Ziel ist nicht nur eine optisch saubere Oberfläche, sondern die funktionale Wiederherstellung von Kanälen, Poren, Kapillaren und Oberflächen.
Für industrielle Anwender zählt nicht nur, dass ein Bauteil sauber aussieht. Entscheidend ist, dass der Reinigungsprozess nachvollziehbar, reproduzierbar und qualitätsgesichert abläuft.
Je nach Anwendung können Prozessdaten dokumentiert, Bauteile visuell geprüft und empfindliche Strukturen mit geeigneten Prüfmethoden kontrolliert werden — etwa Kapillaren von Spinndüsen oder der Zustand von Filtersystemen.
Sie möchten wissen, welche Nachbehandlung für Ihr Bauteil erforderlich ist?
Nicht jede Reinigungsaufgabe führt zu einer Anlageninvestition. Je nach Häufigkeit, Bauteilwert, Produktionssituation und technischer Unsicherheit kann zunächst ein Reinigungsservice, eine Versuchreinigung oder die testweise Auslegung einer eigenen Anlage sinnvoll sein.

Geeignet für gelegentliche Reinigungsaufgaben, Engpässe, externe Kapazität oder Unternehmen ohne eigene Reinigungsanlage.
• einzelne Bauteile oder Kleinserien
• akute Reinigungsengpässe
• externe Qualitätsreinigung
• Prüfung vor einer späteren Investition

Sinnvoll bei neuen Bauteilen, unbekannten Polymeren, kritischen Geometrien oder vor einer Investitionsentscheidung.
• unbekannte Rückstände
• empfindliche Bauteilgeometrien
• neue Produktionsprozesse
• Vergleich unterschiedlicher Reinigungsverfahren

Geeignet bei regelmäßigen Reinigungszyklen, hohen Werkzeugwerten, kurzen Wartungsfenstern und strategischer Prozessintegration.
• hoher regelmäßiger Reinigungsbedarf
• sensible oder wertvolle Werkzeuge
• kurze Stillstandszeiten
• internationale Produktionsstandorte
Sie möchten den nächsten sinnvollen Schritt klären?
Für eine erste technische Einschätzung sind wenige Informationen entscheidend. Auf dieser Basis lässt sich klären, ob unser Reinigungsservice, eine Versuchsreinigung oder eine eigene thermische Reinigungsanlage der sinnvollste nächste Schritt ist.
Nennen Sie uns Ihr Bauteil, den anhaftenden Rückstand und Ihr Ziel. SCHWING prüft Ihre Anfrage und meldet sich zur technischen Einordnung.
Die folgenden Antworten geben eine erste Orientierung zur thermischen Reinigung von Metallteilen und Werkzeugen. Welche Lösung im Einzelfall geeignet ist, hängt von Bauteil, Werkstoff, Rückstand, Polymer, Geometrie und gewünschter Reinigungsqualität ab.
Thermische Reinigung ist ein industrielles Verfahren zur Entfernung organischer Rückstände von temperaturbeständigen Metallteilen und Werkzeugen. Kunststoffe, Polymere, Lacke oder andere organische Anhaftungen werden dabei kontrolliert erhitzt, abgeschmolzen, zersetzt oder oxidiert. Ziel ist eine reproduzierbare Reinigung ohne mechanisches Abkratzen oder aggressive manuelle Bearbeitung.
Typische Teile sind Filterkerzen, Filterscheiben, Laserfilter, Spinndüsen, Spinnpakete, Extruderschnecken, Schneckenelemente, Folienblasköpfe, Heißkanäle, Spritzdüsen, Lochplatten, Granulierwerkzeuge und beschichtete Metallteile. Entscheidend ist, dass das Bauteil für die erforderlichen Temperaturen geeignet ist. Die konkrete Eignung sollte immer anhand von Werkstoff, Geometrie und Rückstand geprüft werden.
Entfernt werden können vor allem organische Rückstände wie Kunststoffe, Polymere, Additive, Farben, Lacke, Harze, Gummi oder ähnliche Anhaftungen. Bei Kunststoffen mit Füllstoffen, Pigmenten, Glasfasern oder mineralischen Bestandteilen können nach der thermischen Behandlung anorganische Reststoffe verbleiben. Diese werden bei Bedarf durch eine abgestimmte Nachbehandlung entfernt.
Zu den wichtigsten Verfahren gehören die Vakuumpyrolyse, die Wirbelschicht-Pyrolyse und die Pyrolyse im Industrieofen. Die Vakuumpyrolyse eignet sich besonders für komplexe oder empfindliche Werkzeuge. Die Wirbelschicht-Reinigung ist für viele kleine und mittlere Bauteile geeignet. Pyrolyseöfen werden häufig für große Werkzeuge, schwere Bauteile oder größere Chargen eingesetzt.
Das passende Verfahren hängt von mehreren Faktoren ab: Bauteilgeometrie, Werkstoff, Polymer, Verschmutzungsgrad, Rückstandsmenge, Bauteilgröße, gewünschter Reinigungsqualität und möglicher Nachbehandlung. Deshalb sollte die Auswahl nicht nur nach Branche oder Bauteiltyp erfolgen. Entscheidend ist die konkrete Reinigungsaufgabe.
Ja, abhängig von Aufbau, Werkstoffen und Reinigungsverfahren können auch komplexe oder mehrteilige Werkzeuge thermisch gereinigt werden. Bei montierten Baugruppen muss geprüft werden, ob alle Komponenten ausreichend temperaturbeständig sind und die zu reinigenden Bereiche erreicht werden. Temperaturempfindliche oder nichtmetallische Einbauten müssen gegebenenfalls vor der Reinigung entfernt werden. Bei manchen Werkzeugen – beispielsweise Spinnpaketen – kann eine thermische Vorbehandlung zunächst die Demontage ermöglichen; die Einzelkomponenten werden anschließend fertig gereinigt.
Eine Nachbehandlung ist erforderlich, wenn nach der thermischen Reinigung anorganische Rückstände, Füllstoffe, Pigmente, Glasfasern, Talkum oder andere Partikel im oder am Bauteil verbleiben. Je nach Anwendung kommen Ultraschall, Wasserhochdruck, Druckluft, Strahlverfahren oder spezielle Prüfmethoden zum Einsatz. Ziel ist nicht nur eine saubere Oberfläche, sondern die funktionale Wiederherstellung des Bauteils.
Für eine erste Einschätzung reichen meist wenige Angaben: Welches Bauteil soll gereinigt werden, welcher Kunststoff oder Rückstand haftet an, wie groß und schwer ist das Teil und welches Ziel wird verfolgt? Hilfreich sind außerdem Fotos, Zeichnungen, Datenblätter oder Angaben zur bisherigen Reinigungsmethode. Weitere technische Details können anschließend direkt geklärt werden.
Weitere Antworten auf häufig gestellte Fragen finden sich im ausführlichen FAQ-Bereich zur thermischen Reinigung: Ausführliche FAQ ansehen →
Ob Reinigungsservice, Versuchsreinigung oder eigene Anlage:
SCHWING unterstützt Sie bei der Auswahl des geeigneten thermischen Reinigungsverfahrens für Ihre Bauteile, Polymere und Produktionsanforderungen.
back-to-top