
Virgilio Perez Guembe
Región comercial: Sudamérica, Centroamérica, Europa, Asia
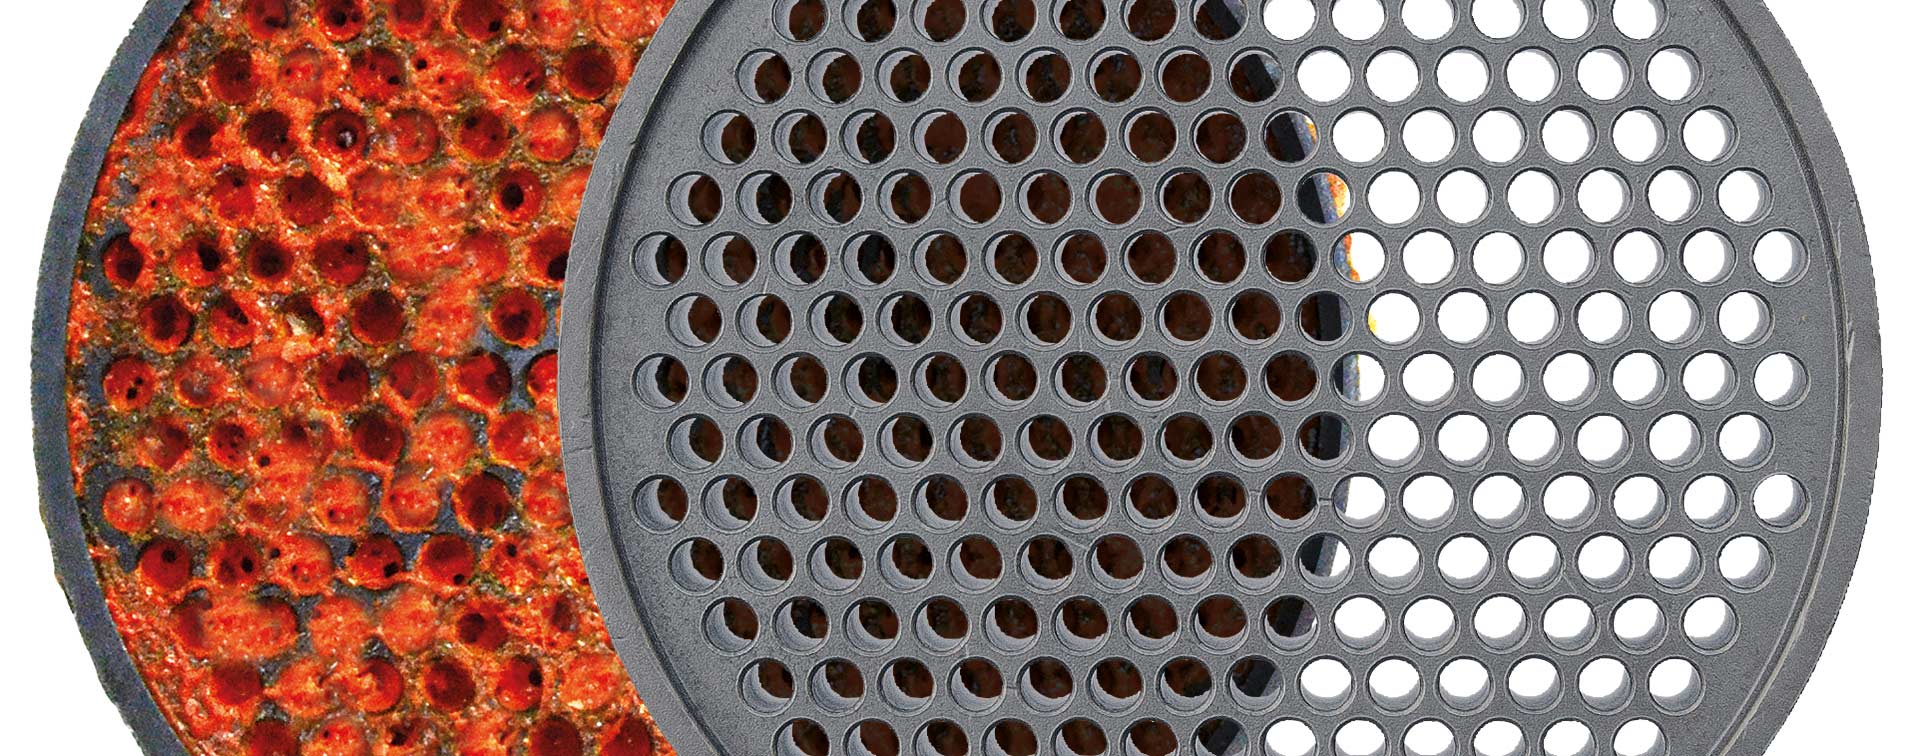
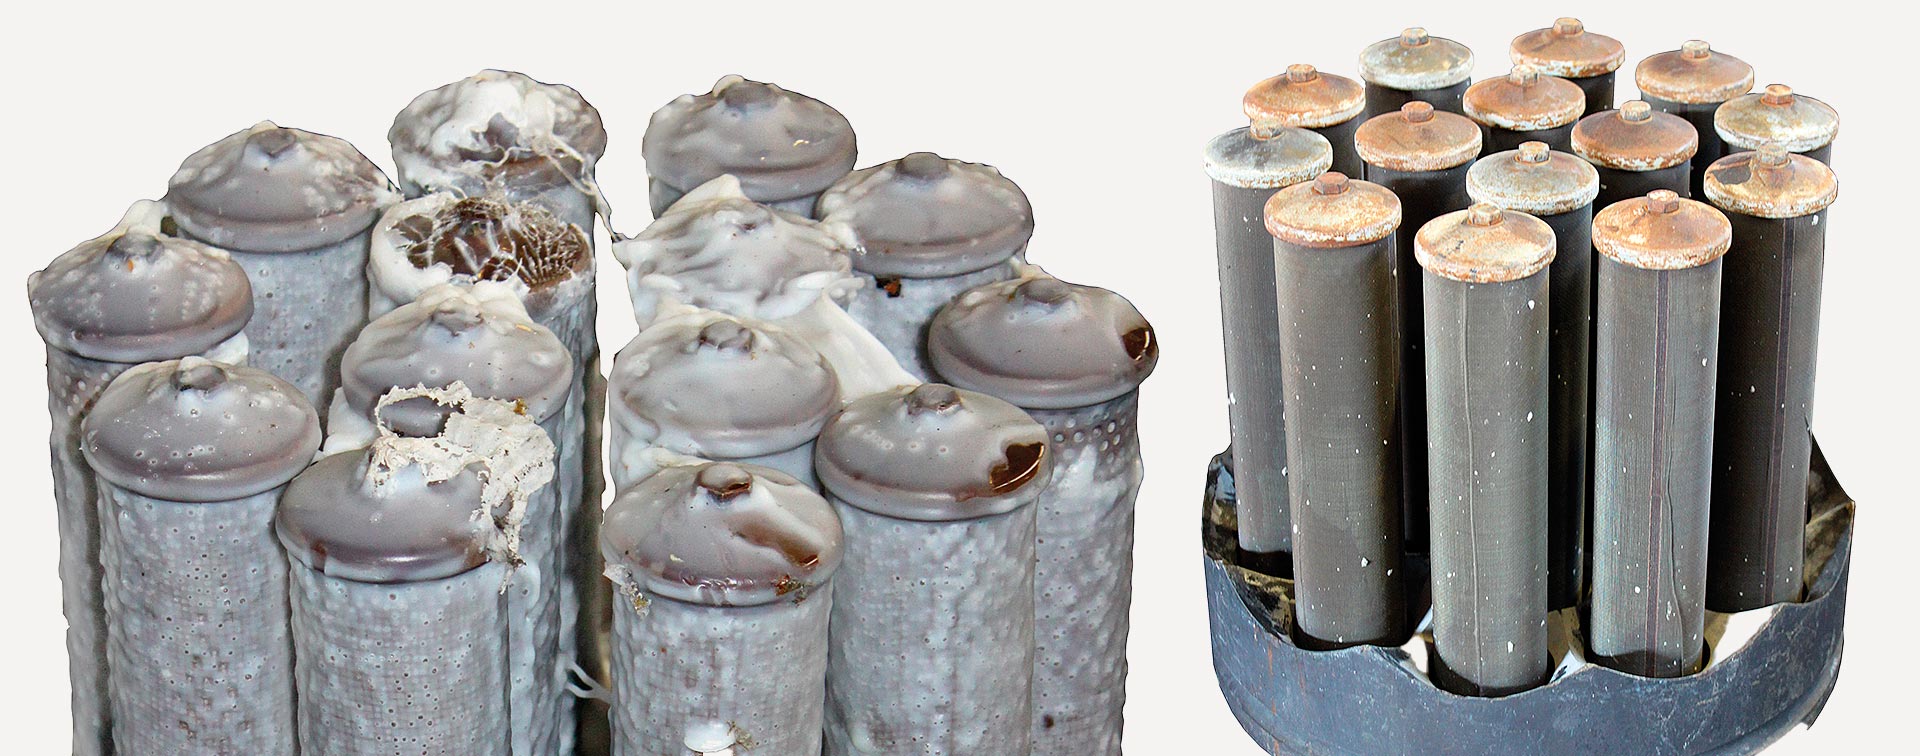
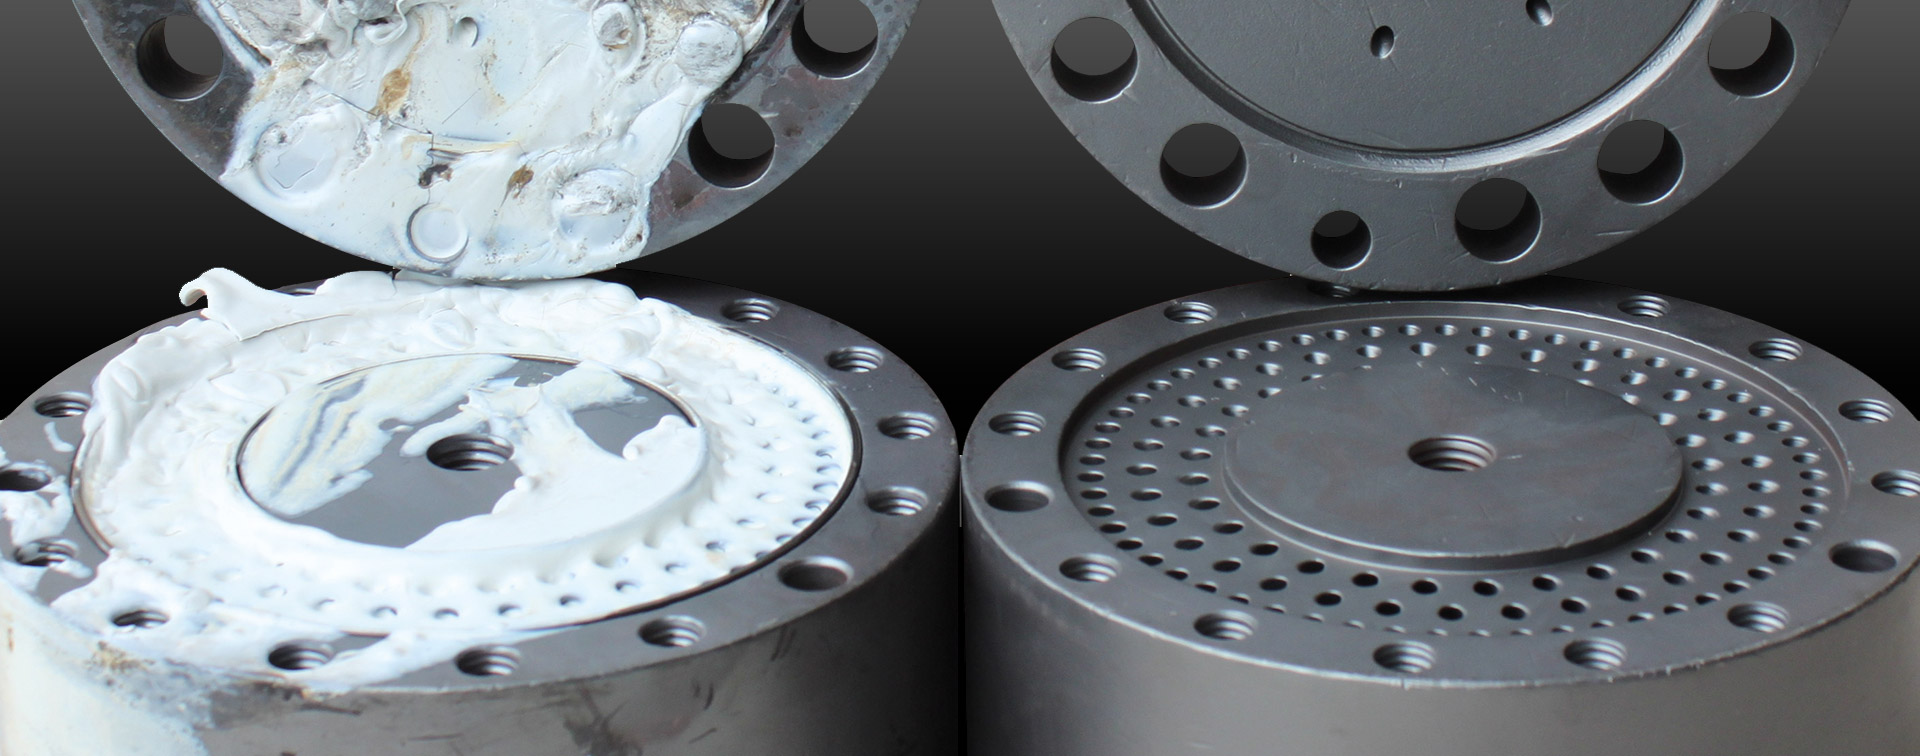
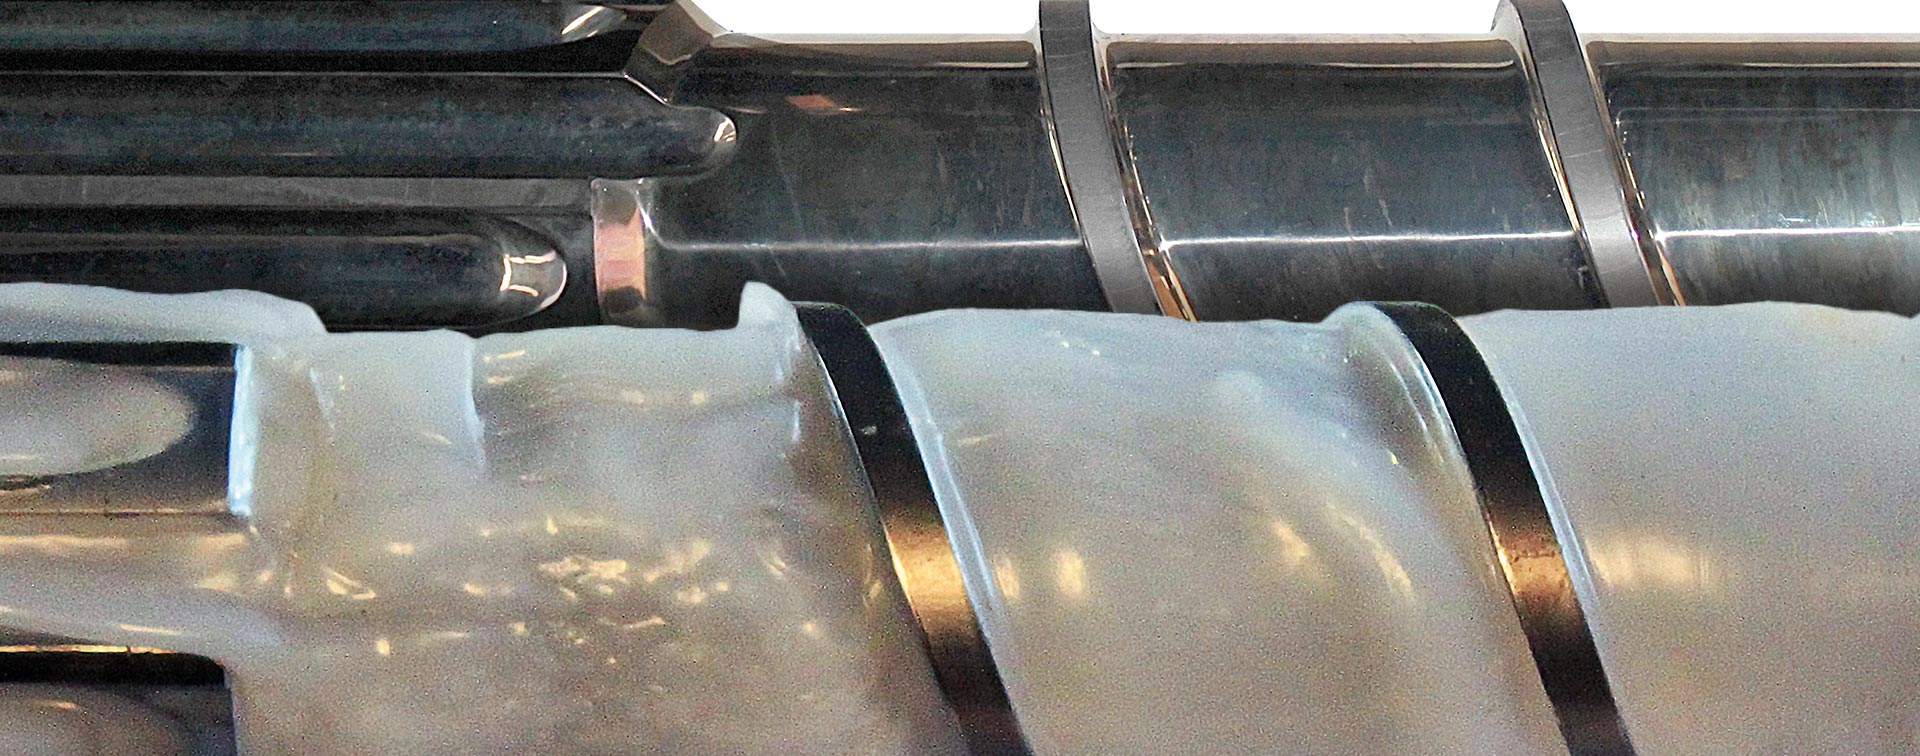
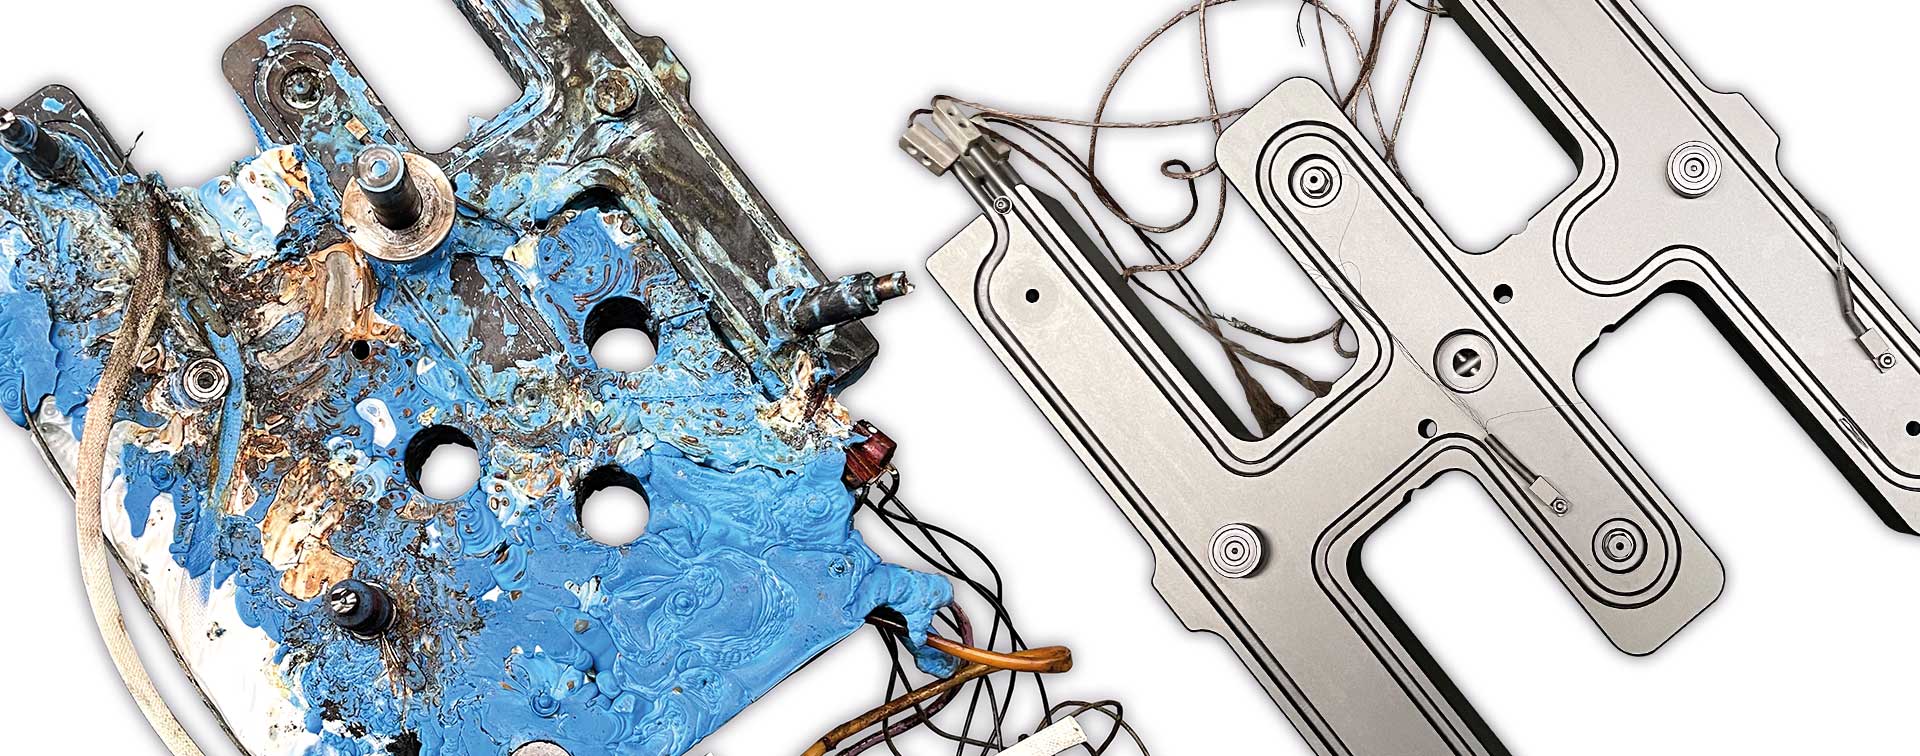
Eliminación segura, reproducible y respetuosa con el material de residuos plásticos, poliméricos y orgánicos, medianteprocesos de limpieza térmicapara extrusión, moldeo por inyección, reciclaje, producción de fibras, tejidos no tejidos y fabricación de plásticos.
Las herramientas complejas, los filtros, las boquillas, los conjuntos de hilado, los componentes de canal caliente y las piezas de extrusión deben limpiarse periódicamente para eliminar los residuos endurecidos de polímeros y plásticos. La limpieza térmica utiliza procesos controlados de pirólisis y oxidación para eliminar los residuos orgánicos de las piezas metálicas resistentes a la temperatura, sin necesidad de raspado mecánico, productos químicos agresivos ni combustión incontrolada.
En muchos procesos industriales, los polímeros, aditivos, pigmentos, barnices u otros residuos orgánicos se adhieren a las herramientas y a las piezas de las máquinas. Esto resulta especialmente crítico en el caso de orificios finos, canales internos, estructuras de filtrado, paquetes de hilatura completos, así como canales calientes, placas perforadas y herramientas de extrusión.
La limpieza mecánica puede dañar superficies delicadas, orificios y capilares. La limpieza química suele ser costosa, perjudicial para los materiales o contaminante para el medio ambiente. La limpieza térmica ofrece una alternativa industrial cuando se trata de eliminar residuos orgánicos de forma controlada, reproducible y respetuosa con los materiales.
Problemas habituales:
Analizar el componente y los residuos o la contaminación

Seleccionar el método de limpieza y, en su caso, el tratamiento posterior

Desmontar el componente si es necesario y prepararlo para su limpieza

Descomponer térmicamente el polímero; si es necesario, fundirlo previamente

Oxidar los restos de carbono

Tratar y comprobar la pieza

SCHWING Technologies desarrolla, fabrica y gestiona sistemas de alta temperatura para aplicaciones industriales. En la división de limpieza térmica, la actividad se centra en la eliminación de residuos plásticos, poliméricos y orgánicos de herramientas metálicas y piezas de maquinaria.
Los orígenes de SCHWING se remontan a la fundación de E. Schwing Verfahrenstechnik KG en 1969.

SCHWING ofrece soluciones para la pirólisis al vacío, la limpieza en lecho fluidizado y la pirólisis en hornos industriales, adaptadas a cada componente, polímero y objetivo de limpieza.
Además de sus propias instalaciones, SCHWING ofrece la limpieza térmica como servicio: para limpiezas de prueba, piezas sueltas, limpieza periódica y soluciones de externalización.
En el servicio de limpieza de SCHWING se limpian cada año más de 250.000 piezas diferentes, que posteriormente se reincorporan al proceso de producción de los clientes.
En el SCHWING Lab+Tech Center, los clientes y las personas interesadas pueden probar procesos, realizar series de ensayos y solicitar una evaluación técnica de tareas concretas de limpieza.
Hasta ahora no ha habido ninguna pieza que no hayamos podido liberar completamente de polímeros adheridos y contaminaciones inorgánicas. Nuestros sistemas de limpieza son adecuados para todos los polímeros y plásticos:
En el caso de que "su" material no se encuentre en esta lista, envíenos un e-mail o rogamos se ponga en contacto con nosotros.

El métode de limpieza por temperatura se recomienda también para la eliminación de pinturas y otros revestimientos orgánicos de piezas de metal de todos los tamaños y formas, como por ejemplo herramientas de revestimientos, motores eléctricos, botes de pintura, bombas para adhesivos.

En función de la geometría de la pieza, el polímero, el grado de suciedad y los requisitos de calidad, se pueden aplicar diferentes métodos de limpieza térmica. La elección se realiza siempre en función de la aplicación concreta.

Para herramientas delicadas, complejas y de alta calidad con una geometría exigente.

Para muchos componentes pequeños y medianos de gran resistencia que requieren una transferencia de calor rápida y uniforme.

Para herramientas de gran tamaño, componentes pesados y geometrías especiales, en función del polímero y del objetivo de limpieza.
Tarea de limpieza | Componentes típicos | Proceso habitualmente adecuado | Nota |
|---|---|---|---|
Filtros sensibles y geometrías internas complejas | Cartuchos filtrantes, discos filtrantes, filtros láser | Pirólisis al vacío / VACUCLEAN | especialmente en componentes de alta calidad o sensibles |
Componentes robustos de tamaño pequeño a mediano | Boquillas, discos perforados, válvulas antirretorno | Lecho fluidizado / INNOVACLEAN | posibilidad de ciclos de limpieza cortos |
Herramientas de gran tamaño | canales calientes de gran tamaño, cabezales de soplado, componentes especiales | Pirólisis / MAXICLEAN o VACUCLEAN XXL | dependiendo del tamaño, el polímero y el componente |
Moldes para fibras y no tejidos | Boquillas de hilado, conjuntos de hilado, vigas de hilado | Evaluar según la aplicación específica | A menudo son relevantes los procesos controlados y el tratamiento posterior |
Filtros de reciclaje | cartuchos y haces filtrantes, discos y pilas filtrantes | VACUCLEAN / VACUCLEAN COMPACT | elevados requisitos de calidad y vida útil |
Plásticos halogenados / polímeros | Componentes con PVC, PTFE, PVDF, aditivos halogenados | Lecho fluidizado / INNOVACLEAN | adecuado, siempre que la geometría del componente y la eliminación completa del medio del lecho fluidizado lo permitan; en el caso de estructuras de poros finos o muy finos, se deben considerar métodos alternativos |
¿No sabes qué procedimiento es el adecuado?
Conclusión: Para la limpieza básica, así como para la limpieza completa en el campo de la eliminación de plásticos, los hornos de pirólisis y los sistemas de lecho fluidizado especiales de SCHWING son los más adecuados.
Conclusión: no debe utilizarse este tipo de limpieza.
Conclusión: debe utilizarse preferentemente para el tratamiento posterior de la pieza que se está limpiando para una limpieza parcial.
Conclusión: puede utilizarse en el postprocesado para determinados contaminantes. Por lo demás, bastante inadecuado.
Conclusión: El tratamiento posterior con ultrasonidos es el complemento ideal para la limpieza térmica de componentes pequeños o sensibles.
Conclusión: de momento no resulta rentable.
Todos los procesos de limpieza térmica y, si es necesario en el post-tratamiento, otros métodos para la eliminación de contaminantes inorgánicos.
Desde el procesamiento de plásticos y el reciclaje hasta la producción de fibras, el embalaje y el deslaminado: la limpieza térmica ayuda de forma específica a los usuarios industriales a eliminar de forma reproducible los residuos orgánicos de herramientas metálicas, filtros, boquillas y piezas de maquinaria. (Aplicaciones y sectores de la limpieza térmica →)
Extrusión, moldeo por inyección, canales calientes, husillos, boquillas, cabezales de extrusión
Boquillas de hilatura, conjuntos de hilatura, vigas de hilatura, bombas de hilatura, herramientas para hilatura por soplado en caliente
Cabezales de soplado de película, distribuidores en espiral, boquillas de ranura ancha, herramientas para película
Herramientas de granulación, placas perforadas, polímeros, aditivos, plásticos de alto rendimiento
Cartuchos filtrantes, paquetes de filtros, discos filtrantes, pilas de filtros, filtros láser, cambiadores
Soportes de pintura, ganchos de sujeción, componentes recubiertos, motores eléctricos, estatores, rotores
¿No está seguro de en qué categoría se enmarca su aplicación? —Ya se trate de filtros, boquillas, conjuntos de hilado, canales calientes, matrices de extrusión o piezas metálicas recubiertas: el proceso de limpieza térmica ideal depende del componente, el polímero, los residuos y los requisitos de calidad.
La limpieza térmica es adecuada para numerosas piezas metálicas y herramientas resistentes a la temperatura que, en los procesos de transformación de plásticos, extrusión, producción de fibras, reciclaje o recubrimiento, quedan contaminadas con residuos orgánicos. Son factores decisivos la geometría de la pieza, el material, el polímero, el grado de suciedad y la calidad de limpieza deseada.
Los siguientes grupos de componentes muestran casos de aplicación típicos. La elección concreta del procedimiento debe someterse siempre a una evaluación técnica.


¿No encuentra su componente en la lista? - Muchas tareas de limpieza solo pueden clasificarse con certeza en función de la geometría, el material, el polímero, los residuos y el nivel de pureza deseado. SCHWING estará encantado de ayudarle en la evaluación técnica de sus requisitos de limpieza.
SCHWING ofrece diferentes sistemas de limpieza térmica para diversos componentes, polímeros, tamaños de lotes y requisitos de proceso. La elección del sistema se realiza en función de la tarea de limpieza concreta.
Sistema | Principio del proceso | Aplicaciones típicas | Más información |
|---|---|---|---|
VACUCLEAN | Pirólisis al vacío | Limpieza cuidadosa de herramientas complejas, delicadas o de alta calidad | Más información sobre VACUCLEAN → |
VACUCLEAN COMPACT | pirólisis al vacío compacta | lotes más pequeños, filtros sensibles, herramientas de extrusión, boquillas, boquillas de hilado y piezas pequeñas complejas | Más información sobre VACUCLEAN COMPACT → |
INNOVACLEAN | pirólisis en lecho fluidizado | limpieza rápida de componentes pequeños y medianos adecuados; especialmente relevante para plásticos halogenados, siempre que la geometría de los componentes permita el uso del medio de lecho fluidizado | Más información sobre INNOVACLEAN → |
MAXICLEAN | Horno de pirólisis | herramientas de gran tamaño, componentes pesados y geometrías de grandes dimensiones | Más información sobre MAXICLEAN → |
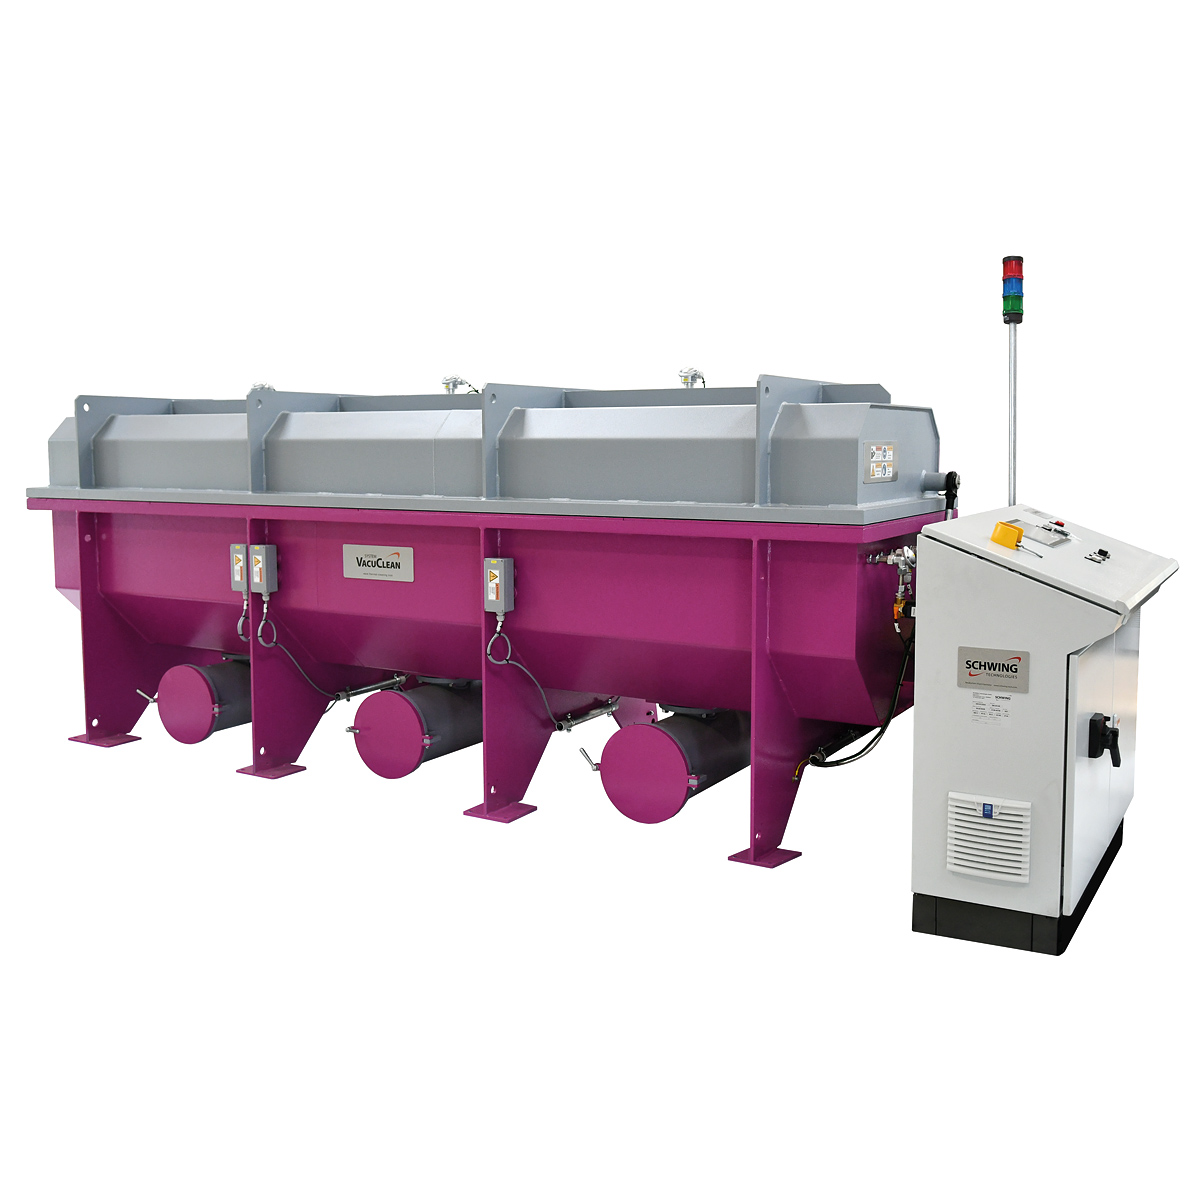


El sistema más adecuado depende siempre de la tarea de limpieza concreta. Especialmente en el caso de geometrías delicadas, residuos desconocidos o plásticos halogenados, la elección del proceso debe someterse a una evaluación técnica.
¿No está seguro de qué sistema se adapta mejor a su tarea de limpieza?
La solución de limpieza adecuada no depende únicamente del componente o del polímero. Lo decisivo es la combinación de método de limpieza, control de la temperatura, tratamiento del aire de salida, tratamiento posterior, control de calidad e integración económica del proceso. Por ello, SCHWING considera la limpieza térmica como una cadena de procesos coordinada, desde la primera limpieza de prueba hasta la solución de instalación propia.
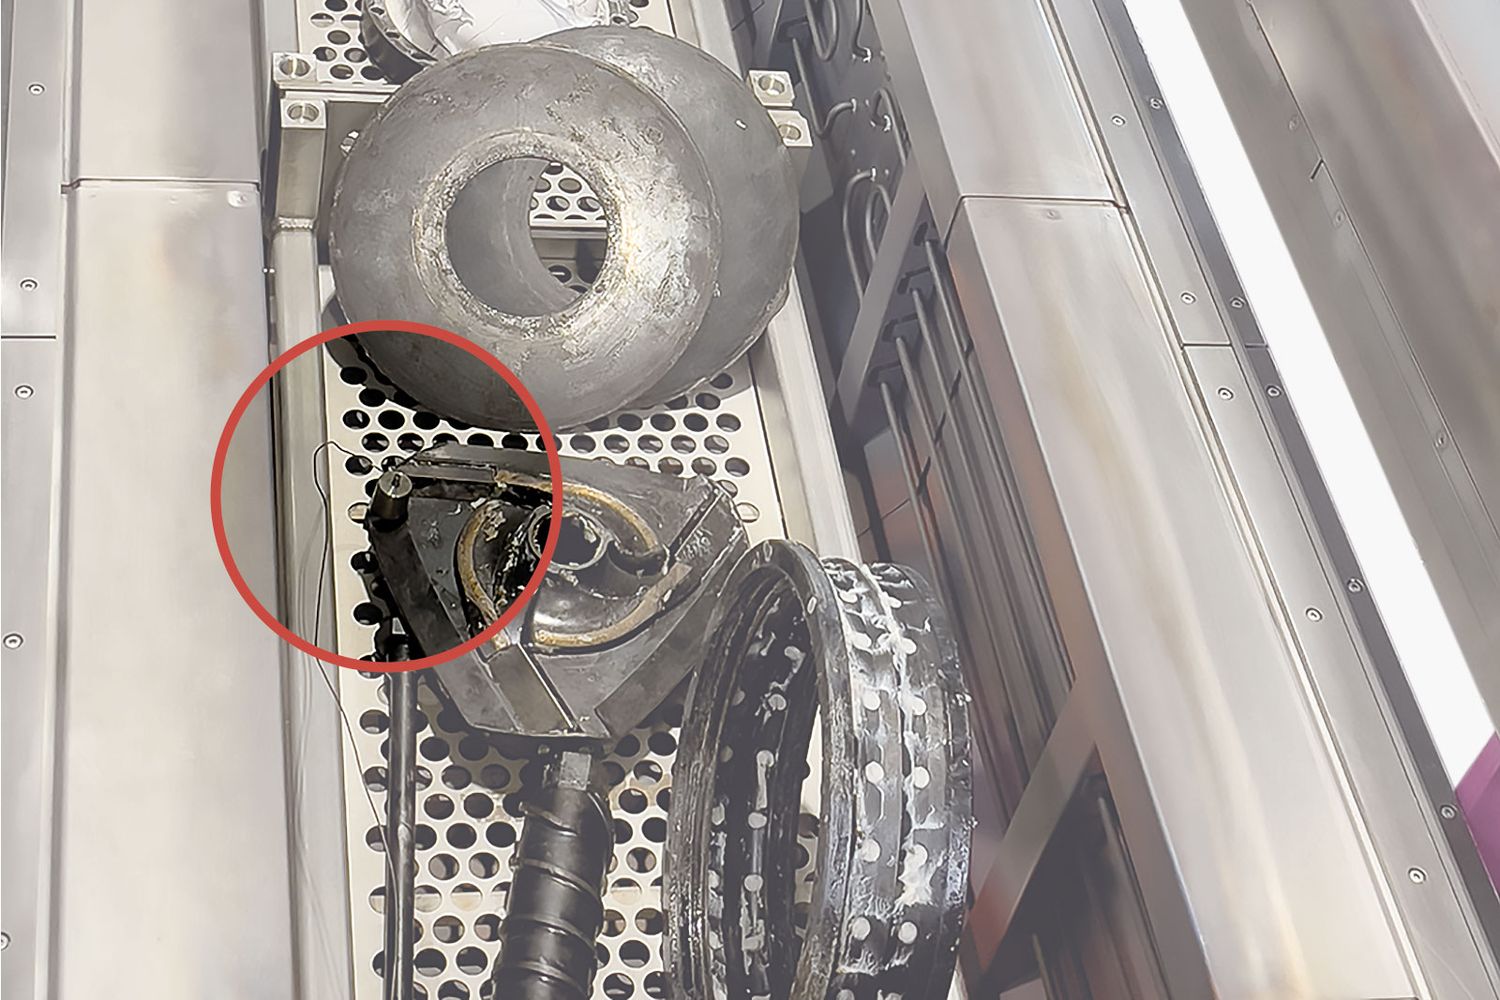

SCHWING no evalúa las tareas de limpieza desde el punto de vista de un único sistema, sino en función de la aplicación concreta. Dependiendo del componente, el polímero, la geometría y el objetivo de limpieza, se pueden considerar la pirólisis al vacío, la limpieza en lecho fluidizado o los hornos de pirólisis.
SCHWING desarrolla y fabrica sistemas de limpieza térmica y, al mismo tiempo, cuenta con su propio servicio de limpieza. De este modo, la experiencia práctica en limpieza, los resultados de los ensayos y los conocimientos técnicos sobre las instalaciones se incorporan directamente al asesoramiento técnico.
Los clientes pueden hacer que se comprueben las piezas originales sucias antes de decidir sobre el procedimiento, el servicio o su propia instalación. De este modo, se puede evaluar la idoneidad técnica de una solución de limpieza a partir de componentes y residuos reales.
La limpieza térmica no termina con la pirólisis. Dependiendo de los residuos y de los componentes, el proceso también incluye un tratamiento posterior, una inspección visual, un control microscópico, una comprobación de los filtros o la documentación de los parámetros del proceso.
La limpieza térmica es mucho más que la eliminación de restos visibles de plástico o polímeros. Lo decisivo es el proceso en su conjunto: control de la temperatura, tratamiento seguro de los gases de reacción generados, tratamiento posterior adecuado y control de calidad documentado.
Precisamente en el caso de herramientas de alta calidad, capilares finos, estructuras de filtro, geometrías internas complejas o plásticos halogenados, esta cadena de procesos determina si un componente limpiado puede reutilizarse de forma segura, reproducible y rentable. (Preguntas frecuentes sobre la limpieza térmica→)
La limpieza térmica debe realizarse de tal forma que los residuos orgánicos se descompongan de manera fiable, sin someter al material a ser limpiado a un estrés térmico innecesario. En función del procedimiento, el polímero, la geometría del componente y el objetivo de limpieza, se utilizan diferentes perfiles de temperatura y fases del proceso.
En el caso de herramientas especialmente delicadas, es fundamental llevar a cabo un proceso controlado que proteja los componentes, como ocurre, por ejemplo, con las boquillas de hilado, los filtros láser, las estructuras filtrantes o las herramientas de extrusión complejas.
Durante la descomposición térmica de plásticos, aditivos, barnices u otros residuos orgánicos pueden generarse productos de reacción gaseosos. Estos deben eliminarse, tratarse posteriormente o capturarse de forma segura para el proceso.
Esto reviste especial importancia en el caso de los plásticos halogenados, ya que su descomposición puede generar productos de descomposición agresivos o corrosivos. INNOVACLEAN resulta especialmente adecuado para este tipo de aplicaciones y para componentes cuya geometría permita el uso del medio de lecho fluidizado.
No todos los residuos desaparecen únicamente mediante pirólisis, descomposición al vacío o procesos de lecho fluidizado. Los rellenos, los pigmentos de color, el talco, las fibras de vidrio, los aditivos o los subproductos inorgánicos pueden requerir un tratamiento posterior específico tras la limpieza térmica.
Dependiendo del componente y del tipo de contaminación, se utilizan, por ejemplo, ultrasonidos, agua a alta presión, aire comprimido o procesos de chorro. El objetivo no es solo conseguir una superficie visualmente limpia, sino también la restauración funcional de canales, poros, capilares y superficies.
Para los usuarios industriales, no basta con que un componente tenga un aspecto limpio. Lo decisivo es que el proceso de limpieza sea trazable, reproducible y cuente con garantías de calidad.
Dependiendo de la aplicación, se pueden documentar los datos del proceso, inspeccionar visualmente los componentes y comprobar las estructuras sensibles mediante métodos de ensayo adecuados —por ejemplo, los capilares de las boquillas de hilado o el estado de los sistemas de filtrado—.
Detalles:
La limpieza térmica debe realizarse de tal forma que los residuos orgánicos se descompongan de manera fiable, sin someter al material a ser limpiado a un estrés térmico innecesario. En función del procedimiento, el polímero, la geometría del componente y el objetivo de limpieza, se utilizan diferentes perfiles de temperatura y fases del proceso.
En el caso de herramientas especialmente delicadas, es fundamental llevar a cabo un proceso controlado que proteja los componentes, como ocurre, por ejemplo, con las boquillas de hilado, los filtros láser, las estructuras filtrantes o las herramientas de extrusión complejas.
Durante la descomposición térmica de plásticos, aditivos, barnices u otros residuos orgánicos pueden generarse productos de reacción gaseosos. Estos deben eliminarse, tratarse posteriormente o capturarse de forma segura para el proceso.
Esto reviste especial importancia en el caso de los plásticos halogenados, ya que su descomposición puede generar productos de descomposición agresivos o corrosivos. Para este tipo de aplicaciones, la tecnología de lecho fluidizado INNOVACLEAN resulta especialmente relevante.
No todos los residuos desaparecen únicamente mediante pirólisis, descomposición al vacío o procesos de lecho fluidizado. Los rellenos, los pigmentos de color, el talco, las fibras de vidrio, los aditivos o los subproductos inorgánicos pueden requerir un tratamiento posterior específico tras la limpieza térmica.
Dependiendo del componente y del tipo de contaminación, se utilizan, por ejemplo, ultrasonidos, agua a alta presión, aire comprimido o procesos de chorro. El objetivo no es solo conseguir una superficie visualmente limpia, sino también la restauración funcional de canales, poros, capilares y superficies.
Para los usuarios industriales, no basta con que un componente tenga un aspecto limpio. Lo decisivo es que el proceso de limpieza sea trazable, reproducible y cuente con garantías de calidad.
Dependiendo de la aplicación, se pueden documentar los datos del proceso, inspeccionar visualmente los componentes y comprobar las estructuras sensibles mediante métodos de ensayo adecuados —por ejemplo, los capilares de las boquillas de hilado o el estado de los sistemas de filtrado—.
¿Quiere saber qué tratamiento posterior requiere su pieza?
No todas las tareas de limpieza requieren una inversión en instalaciones. En función de la frecuencia, el valor de los componentes, la situación de la producción y la incertidumbre técnica, puede resultar conveniente, en un primer momento, recurrir a un servicio de limpieza, realizar una limpieza de prueba o diseñar, a modo de prueba, una instalación propia.

Adecuado para tareas de limpieza ocasionales, situaciones de falta de capacidad, capacidad externa o empresas que no dispongan de instalaciones de limpieza propias.
• Componentes individuales o
series pequeñas •
Problemas puntuales de limpieza •
Limpieza de calidad externa • Evaluación previa a una futura inversión

Resulta útil en el caso de componentes nuevos, polímeros desconocidos, geometrías críticas o antes de tomar una decisión de inversión.
•
Residuos desconocidos •
Geometrías delicadas de los componentes • Nuevos
procesos de producción • Comparación de diferentes métodos de limpieza

Adecuado para ciclos de limpieza periódicos, herramientas de gran valor, ventanas de mantenimiento breves e integración estratégica en los procesos.
• Elevada
necesidad de limpieza periódica •
Herramientas delicadas o de gran valor •
Tiempos de inactividad reducidos • Centros de producción internacionales
¿Quiere saber cuál es el siguiente paso más adecuado?
Para realizar una primera evaluación técnica, hay algunos datos que resultan fundamentales. A partir de ellos, se puede determinar si lo más adecuado es recurrir a nuestro servicio de limpieza, realizar una limpieza de prueba o instalar una planta de limpieza térmica propia.
Indíquenos cuál es su componente, el residuo adherido y cuál es su objetivo. SCHWING analizará su consulta y se pondrá en contacto con usted para ofrecerle asesoramiento técnico.
Las siguientes respuestas ofrecen una primera orientación sobre la limpieza térmica de piezas metálicas y herramientas. La solución más adecuada en cada caso concreto depende del componente, el material, los residuos, el polímero, la geometría y la calidad de limpieza deseada.
La limpieza térmica es un proceso industrial destinado a eliminar residuos orgánicos de piezas metálicas y herramientas resistentes a la temperatura. En este proceso, los plásticos, polímeros, barnices u otras adherencias orgánicas se calientan de forma controlada, se funden, se descomponen o se oxidan. El objetivo es lograr una limpieza reproducible sin necesidad de rascar mecánicamente ni de realizar un tratamiento manual agresivo.
Las piezas típicas son cartuchos filtrantes, discos filtrantes, filtros láser, boquillas de hilado, conjuntos de hilado, husillos de extrusión, elementos de husillo, cabezales de soplado de láminas, canales calientes, boquillas de inyección, placas perforadas, herramientas de granulación y piezas metálicas recubiertas. Es fundamental que el componente sea apto para las temperaturas requeridas. La idoneidad concreta debe comprobarse siempre en función del material, la geometría y los residuos.
Se pueden eliminar, sobre todo, residuos orgánicos como plásticos, polímeros, aditivos, pinturas, barnices, resinas, caucho o adherencias similares. En el caso de los plásticos con cargas, pigmentos, fibra de vidrio o componentes minerales, pueden quedar residuos inorgánicos tras el tratamiento térmico. Estos se eliminan, si es necesario, mediante un tratamiento posterior adecuado.
Entre los procesos más importantes se encuentran la pirólisis al vacío, la pirólisis en lecho fluidizado y la pirólisis en horno industrial. La pirólisis al vacío resulta especialmente adecuada para utillajes complejos o delicados. La limpieza en lecho fluidizado es adecuada para muchos componentes pequeños y medianos. Los hornos de pirólisis se utilizan con frecuencia para utillajes de gran tamaño, componentes pesados o lotes más grandes.
El procedimiento adecuado depende de varios factores: la geometría de la pieza, el material, el polímero, el grado de suciedad, la cantidad de residuos, el tamaño de la pieza, la calidad de limpieza deseada y el posible tratamiento posterior. Por eso, la elección no debe basarse únicamente en el sector o el tipo de pieza. Lo decisivo es la tarea de limpieza concreta.
Sí, dependiendo de la estructura, los materiales y los procedimientos de limpieza, también se pueden limpiar térmicamente herramientas complejas o compuestas por varias piezas. En el caso de los conjuntos montados, hay que comprobar si todos los componentes son lo suficientemente resistentes a la temperatura y si se puede acceder a las zonas que se van a limpiar. En su caso, los elementos incorporados sensibles a la temperatura o no metálicos deben retirarse antes de la limpieza. En algunas herramientas —por ejemplo, los paquetes de hilado— un pretratamiento térmico puede facilitar primero el desmontaje; a continuación, se completan los procesos de limpieza de los componentes individuales.
Es necesario un tratamiento posterior si, tras la limpieza térmica, quedan residuos inorgánicos, materiales de relleno, pigmentos, fibras de vidrio, talco u otras partículas en el interior o en la superficie del componente. Dependiendo de la aplicación, se utilizan ultrasonidos, agua a alta presión, aire comprimido, métodos de chorro u otros métodos de ensayo específicos. El objetivo no es solo conseguir una superficie limpia, sino también restaurar la funcionalidad del componente.
Para realizar una primera evaluación, suele bastar con unos pocos datos: ¿qué componente hay que limpiar?, ¿qué tipo de plástico o residuo se ha adherido a él?, ¿qué dimensiones y peso tiene la pieza? y ¿qué objetivo se persigue? También resultan útiles las fotos, los planos, las fichas técnicas o la información sobre el método de limpieza utilizado hasta ahora. Posteriormente, se pueden aclarar directamente otros detalles técnicos.
En la sección detallada de preguntas frecuentes sobre la limpieza térmica encontrarás más respuestas a las preguntas más habituales: Ver las preguntasfrecuentesdetalladas→
Ya se trate de un servicio de limpieza, una prueba de limpieza o una instalación propia:
SCHWING le ayuda a elegir el proceso de limpieza térmica más adecuado para sus componentes, polímeros y requisitos de producción.
back-to-top