
Virgilio Perez Guembe
Región comercial: Sudamérica, Centroamérica, Europa, Asia
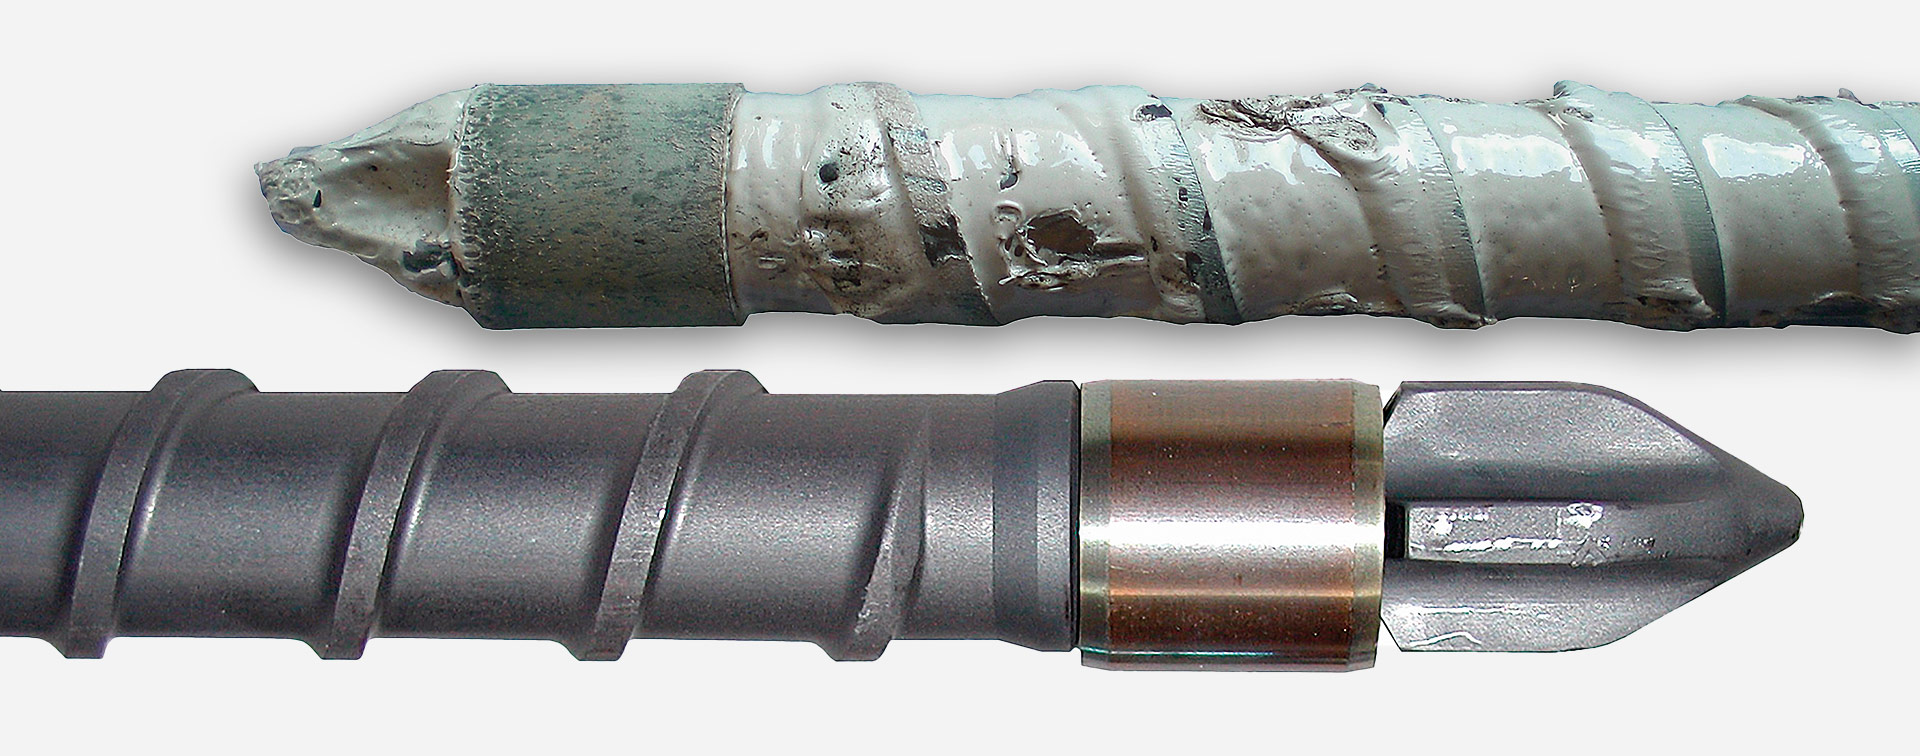
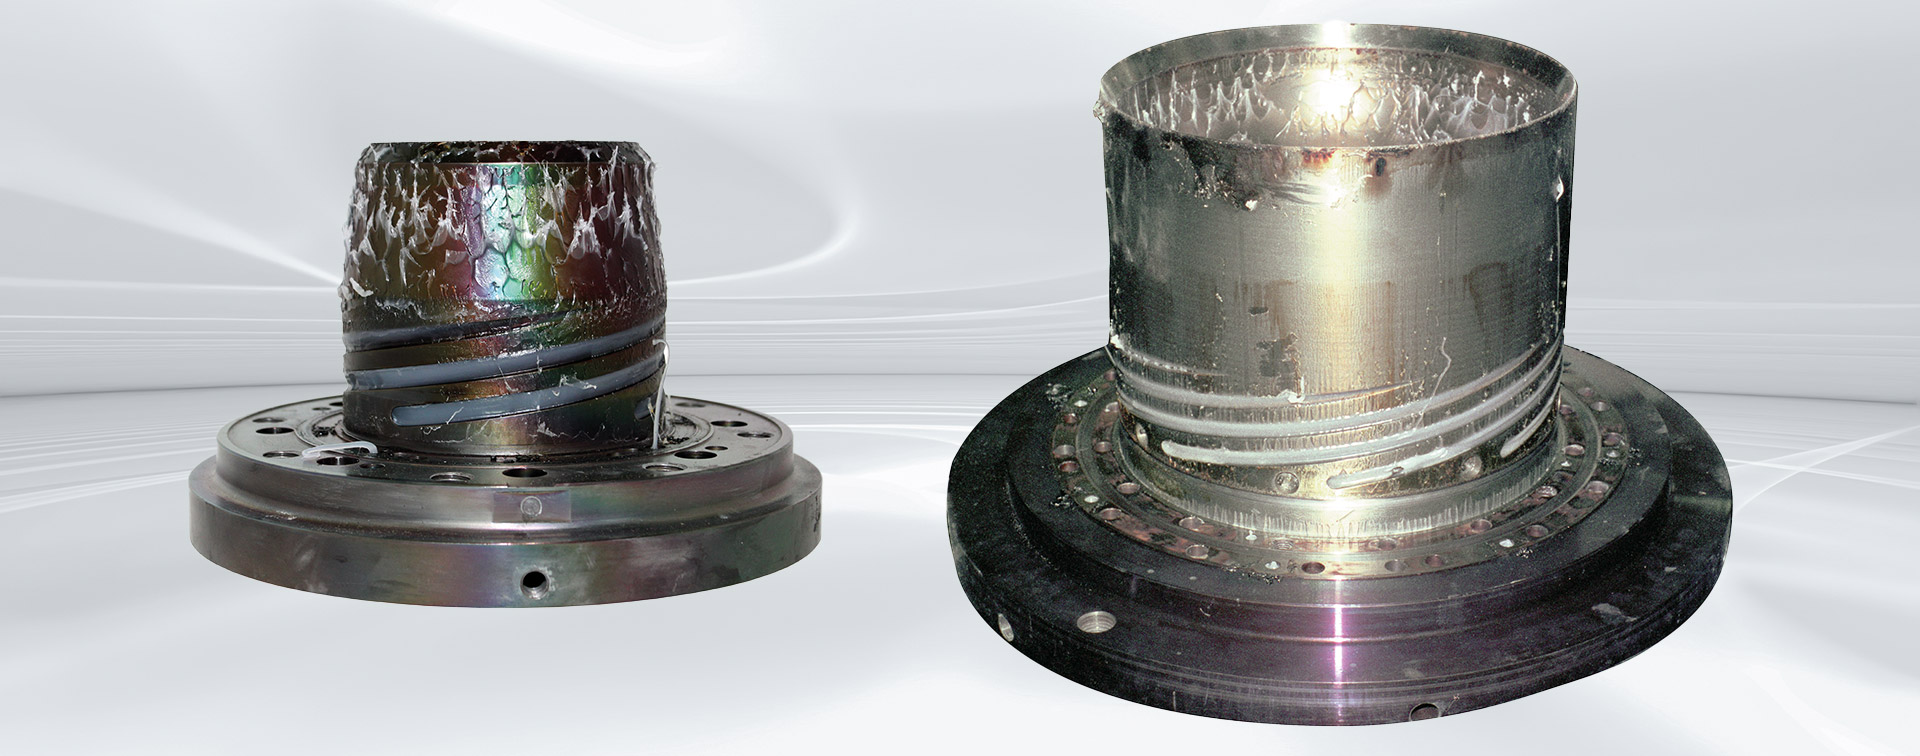
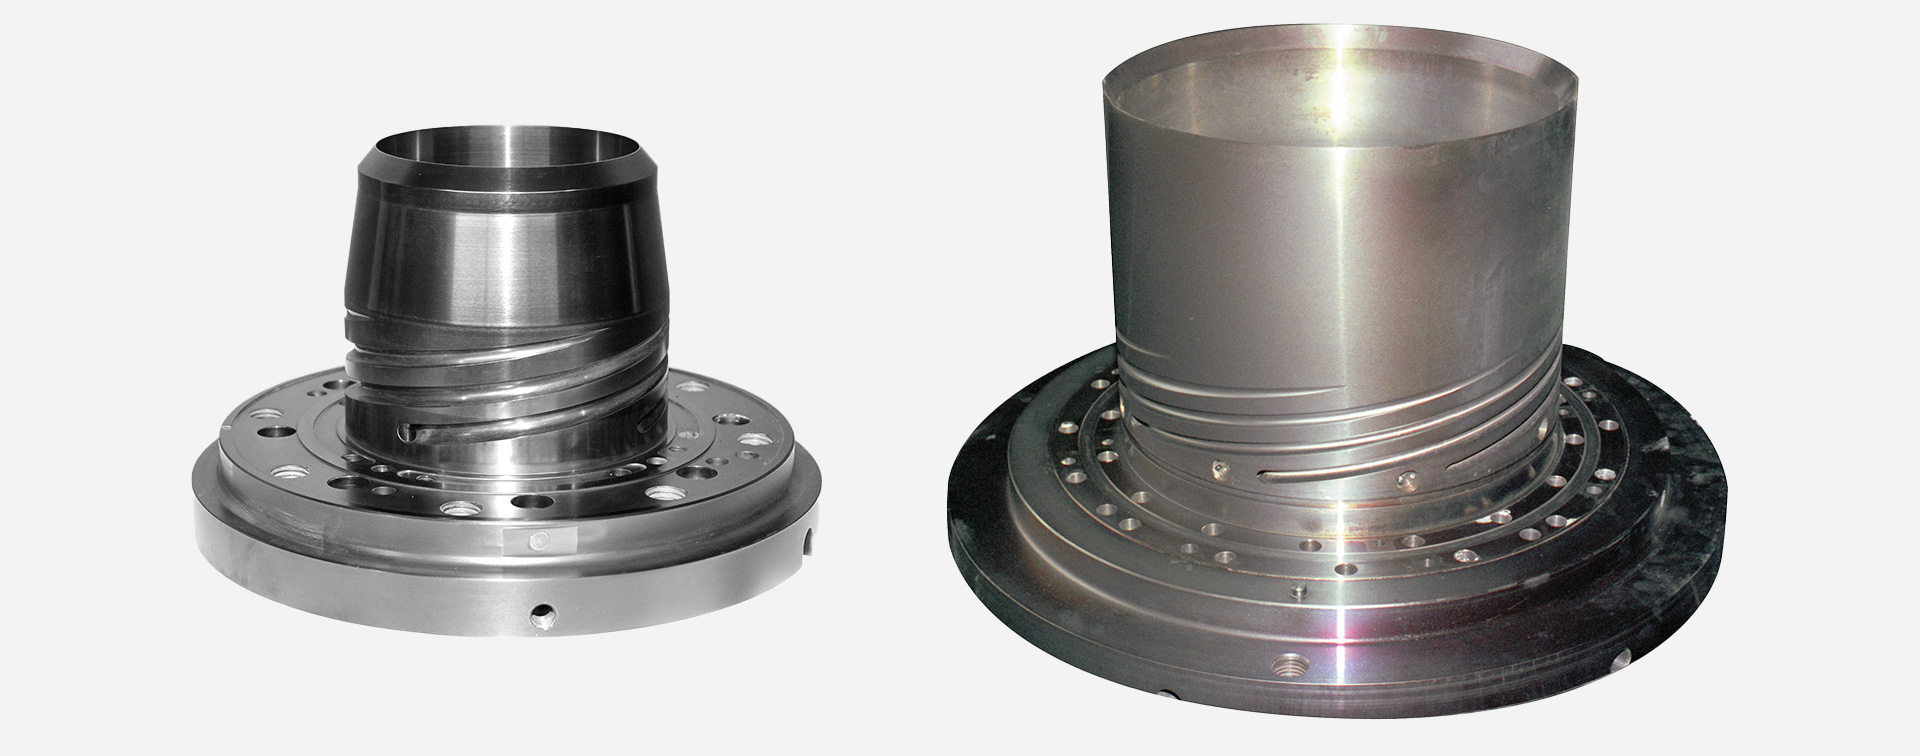
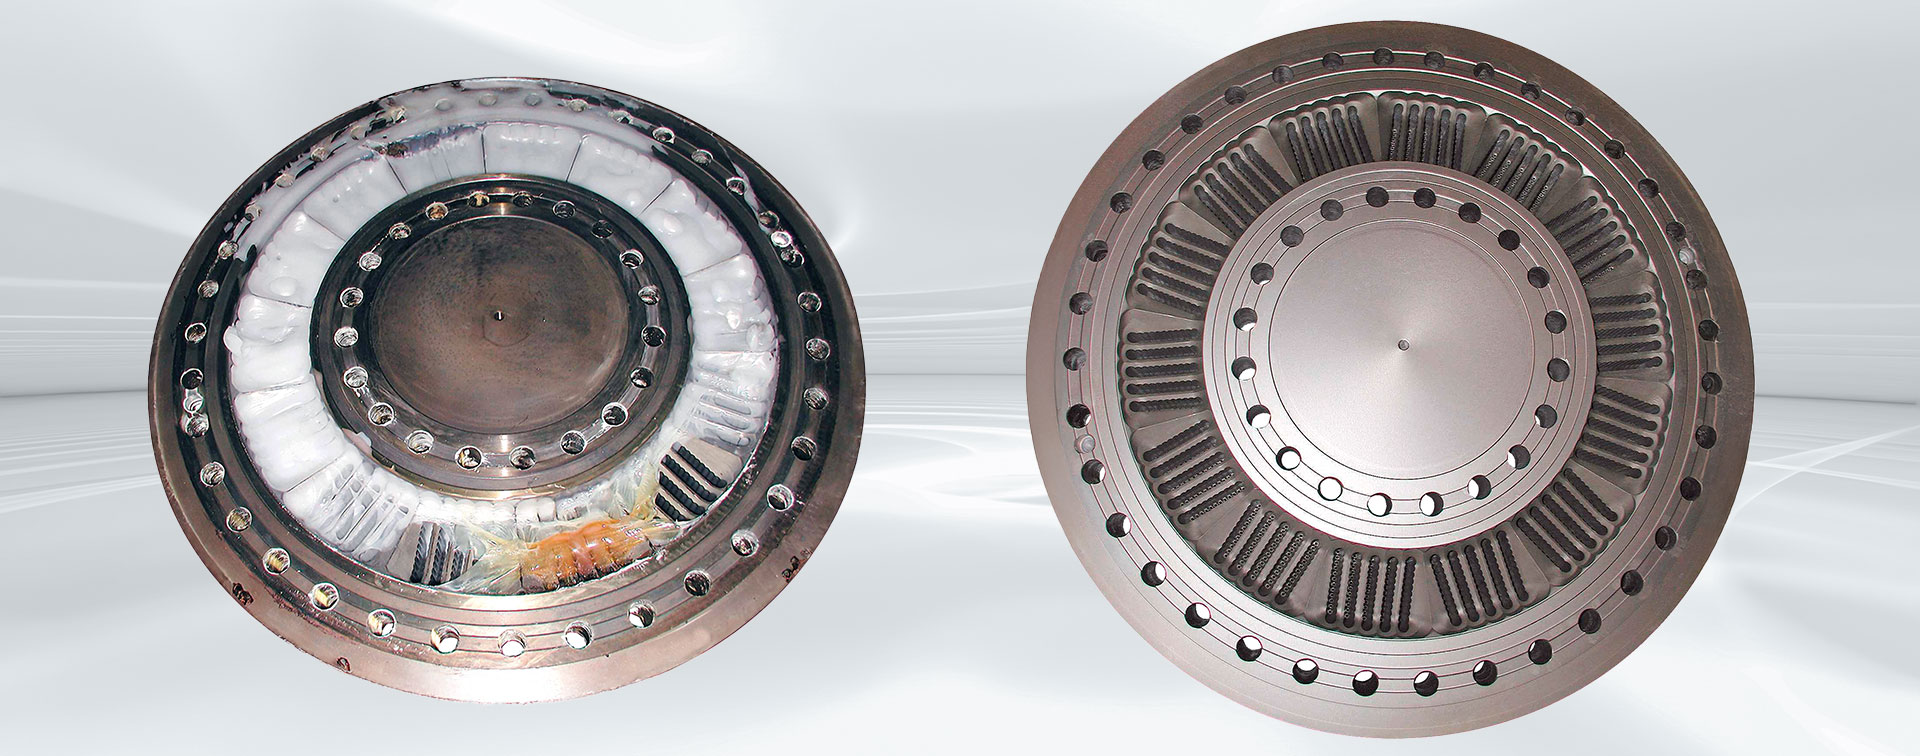
Eliminación controlada de residuos de polímeros y plásticos de las boquillas de extrusión, cabezales de film soplado, matrices de perfilado, husillos de extrusión, elementos del husillo y canales de fusión complejos.
Las herramientas de extrusión y los componentes de las extrusoras son piezas metálicas que transportan, mezclan, distribuyen o moldean la masa fundida de polímeros. Durante la producción, los polímeros, los aditivos, los pigmentos y los productos de degradación térmica pueden depositarse en las superficies funcionales, así como en los canales internos de difícil acceso. La limpieza térmica elimina los residuos orgánicos de las piezas metálicas resistentes a la temperatura adecuadas, mediante un proceso adaptado a la geometría del componente, el material, el polímero y el objetivo de limpieza.
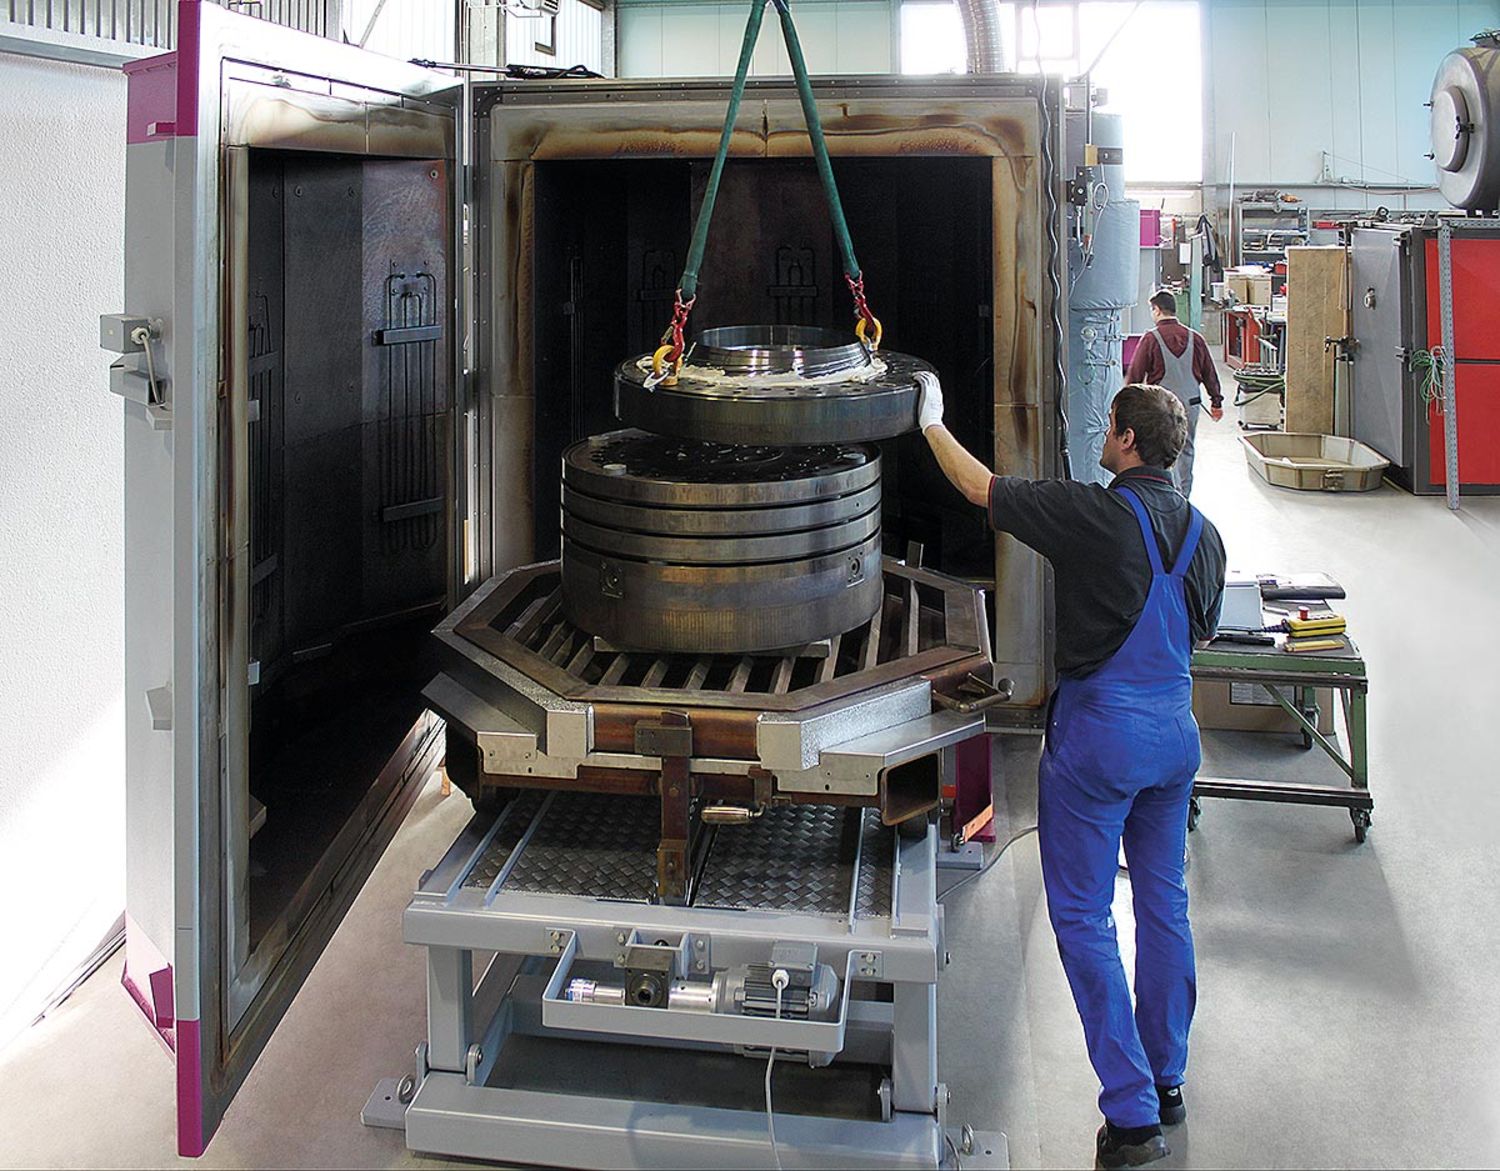
En el proceso de extrusión, los husillos sinfín, las boquillas, los cabezales de soplado y otros componentes por los que circula la masa fundida están en contacto permanente con polímeros calentados. Esto puede provocar que se depositen residuos de plástico y productos de degradación térmica en las superficies de los moldes, así como en los canales de fundido, las ranuras y las zonas internas complejas.
Especialmente al cambiar de material, color o producto, es necesario eliminar de forma controlada los residuos restantes. Una limpieza meramente externa o abrasiva a menudo no llega a limpiar por completo las vías internas de la masa fundida y puede dañar innecesariamente superficies delicadas o zonas funcionales que requieren una gran precisión dimensional.
Pueden quedar restos de polímero en los canales del husillo, en las superficies de las boquillas y en los componentes de mezcla, así como en los canales internos y en los puntos de unión de difícil acceso.
Los polímeros residuales y los productos de degradación pueden mezclarse con el material siguiente. Por lo tanto, el nivel de limpieza necesario depende también del producto, el color y el polímero procesado.
El proceso de limpieza debe eliminar los residuos orgánicos y, al mismo tiempo, tener en cuenta las geometrías, las superficies y los recubrimientos. A continuación, deben inspeccionarse de forma específica el estado y las zonas de la herramienta relevantes para su funcionamiento.
La limpieza térmica es una opción viable para herramientas metálicas y componentes de los procesos de extrusión que sean adecuados y tengan una resistencia térmica suficiente. La idoneidad concreta depende, entre otras cosas, del material, la estructura del componente, las dimensiones, la técnica de unión, los recubrimientos y la carga térmica admisible.
Pieza/Componente | Tarea de limpieza típica | Requisito especial |
|---|---|---|
Cabezales de blown film | Eliminar el polímero de las superficies exteriores, así como de los canales de fusión internos y los sistemas de distribución | Tener en cuenta los recorridos complejos de la masa fundida, las grandes dimensiones de los componentes y, en su caso, la estructura de varias piezas |
Cabezales de extrusión de lámina | Eliminar el polímero del distribuidor de masa fundida, las superficies interiores y la zona de salida | Conservar la ranura de la boquilla, las superficies funcionales de precisión y los posibles recubrimientos |
Boquillas de perfilado y extrusión | Eliminar el polímero de los canales de conformado, las transiciones y las zonas de salida | Tener en cuenta las geometrías internas específicas del molde y del producto, así como el posible desmontaje |
Husillos de extrusora | Eliminar el polímero y los productos de degradación de los pases del husillo, los flancos y las superficies | Tener en cuenta la longitud, el peso, el material, el recubrimiento y el estado de desgaste |
Elementos del husillo | Eliminar los restos de polímero de las geometrías de transporte, mezcla y amasado | Tener en cuenta los contornos complejos, las superficies de contacto y el estado de los componentes |
Componentes de la cambia mallas | Eliminar el polímero de los componentes metálicos adecuados que conducen la masa fundida | Tener en cuenta las juntas, los componentes hidráulicos, los sensores y otros componentes sensibles a la temperatura antes de la limpieza |
Los mezcladores estáticos, los conductos de fusión adecuados, los elementos filtrantes de las cambias de mallas, las placas perforadas y las herramientas de granulación, así como otros componentes metálicos de las instalaciones de extrusión, también pueden someterse a ensayo en función de su diseño, material, dimensiones y resistencia térmica.
Las juntas sensibles a la temperatura, los sensores, los componentes eléctricos y otros elementos integrados que no sean suficientemente resistentes a la temperatura deben identificarse antes de la limpieza térmica y, en su caso, desmontarse.
¿No aparece su herramienta de extrusión en la lista? Solicite una evaluación de idoneidad técnica →


Las herramientas de extrusión y los componentes de la extrusora pueden presentar residuos del polímero base procesado, de tipos de polímeros mezclados, de masterbatch, de aditivos, de pigmentos, así como de componentes poliméricos alterados térmicamente o parcialmente carbonizados. Además, al cambiar de material, color o producto, pueden quedar residuos de distintos materiales en el troquel.
La composición del polímero influye en el comportamiento de fusión, el control de temperatura necesario, los productos de reacción que se generan durante la descomposición térmica y cualquier tratamiento posterior que pueda ser necesario.
Grupo de residuos | Ejemplos | Relevante para la evaluación |
|---|---|---|
Polímeros estándar sin halógenos | PE, PP, PET, PA y termoplásticos similares | Tipo de polímero, cantidad de residuos y comportamiento térmico |
Polímeros técnicos y de alto rendimiento | por ejemplo, PC, PBT, PEEK | Temperatura de procesamiento y control del proceso específico del polímero |
Masterbatch y polímeros con aditivos | Masterbatch de color, polímeros portadores, pigmentos y aditivos funcionales | Composición, polímero portador y posibles componentes inorgánicos |
Polímeros cargados y reforzados | materiales reforzados con fibra de vidrio o cargados con minerales | residuos inorgánicos tras el tratamiento térmico |
Residuos modificados térmicamente | polímeros envejecidos, degradados o parcialmente carbonizados | Estado, cantidad y ubicación de los depósitos |
Residuos mixtos y residuales de cambios de producción | Varios polímeros, residuos de material o de pintura de ciclos de producción anteriores | Composición que, en su caso, no se conoce por completo |
Polímeros halogenados y aditivos | PVC, PTFE, PVDF o componentes que contengan halógenos | INNOVACLEAN / lecho fluidizado; comprobar la geometría de los componentes y la eliminación de arena |
El método de limpieza adecuado no se determina únicamente a partir de la denominación de la herramienta. Son factores decisivos, en particular, la geometría de la pieza, sus dimensiones y peso, el material y el recubrimiento, el tipo de polímero, la cantidad de residuos, así como la accesibilidad a los canales de fusión internos.

Para cabezales de film soplado, boquillas de extrusión, husillos de extrusión, elementos de husillo y componentes de extrusión complejos, la pirólisis al vacío suele ser el proceso preferido.
Con VACUCLEAN, la limpieza se realiza al vacío con calentamiento controlado y medición directa de la temperatura en la pieza. Esto resulta especialmente adecuado para herramientas de alta calidad y canales internos complejos. VACUCLEAN COMPACT está diseñado para matrices de extrusión más pequeñas, elementos de husillo y lotes más reducidos.

Para matrices de extrusión de gran tamaño y componentes de extrusoras con residuos de polímeros sin halógenos, se puede considerar la pirólisis en un horno de limpieza industrial.
Con MAXICLEAN se limpian componentes de gran tamaño utilizando perfiles de temperatura específicos para cada polímero. La elección entre MAXICLEAN y VACUCLEAN depende del componente, el polímero, la cantidad de residuos y el objetivo de la limpieza.

La limpieza en lecho fluidizado permite reducir los tiempos de limpieza gracias a la intensa transferencia de calor de la arena THERMCLEAN fluidizada. Resulta especialmente relevante para polímeros halogenados como el PVC, el PTFE o el PVDF.
Con INNOVACLEAN, los productos de reacción generados se extraen directamente de la zona de limpieza y se envían al sistema de tratamiento de gases de escape. En el caso de las herramientas de extrusión, hay que comprobar si la arena THERMCLEAN llega a todas las zonas contaminadas y si, posteriormente, puede eliminarse por completo.
¿No está seguro de qué procedimiento es el adecuado para su herramienta de extrusión?
Solicite un análisis técnico de la tarea de limpieza →
Los requisitos para la limpieza de las herramientas de extrusión se derivan directamente de su función en el proceso de producción. Lo decisivo no es solo la eliminación de los restos de polímero, sino también el restablecimiento de unas condiciones definidas para el procesamiento posterior en el proceso de extrusión (por ejemplo, la fabricación de láminas, tubos o perfiles).
Los depósitos en las boquillas de la extrusora, los cabezales de soplado, las boquillas planas, los distribuidores y los husillos de la extrusora pueden afectar al comportamiento de flujo de la masa fundida. Por lo tanto, la limpieza debe abarcar todas las zonas relevantes para el flujo y restablecer las condiciones necesarias para un flujo uniforme de la masa fundida.
Los restos de polímeros, tintes o aditivos anteriores no deben contaminar la producción posterior. Especialmente cuando se producen cambios frecuentes de material, color o producto, la limpieza debe minimizar el riesgo de arrastre de material y de contaminación cruzada.
La temperatura, la duración del proceso y la degradación térmica deben ajustarse de forma controlada al molde y al polímero. El control y la supervisión automatizados del proceso garantizan unas condiciones reproducibles y, con ello, una base fiable para minimizar las interrupciones en el mantenimiento y la producción.

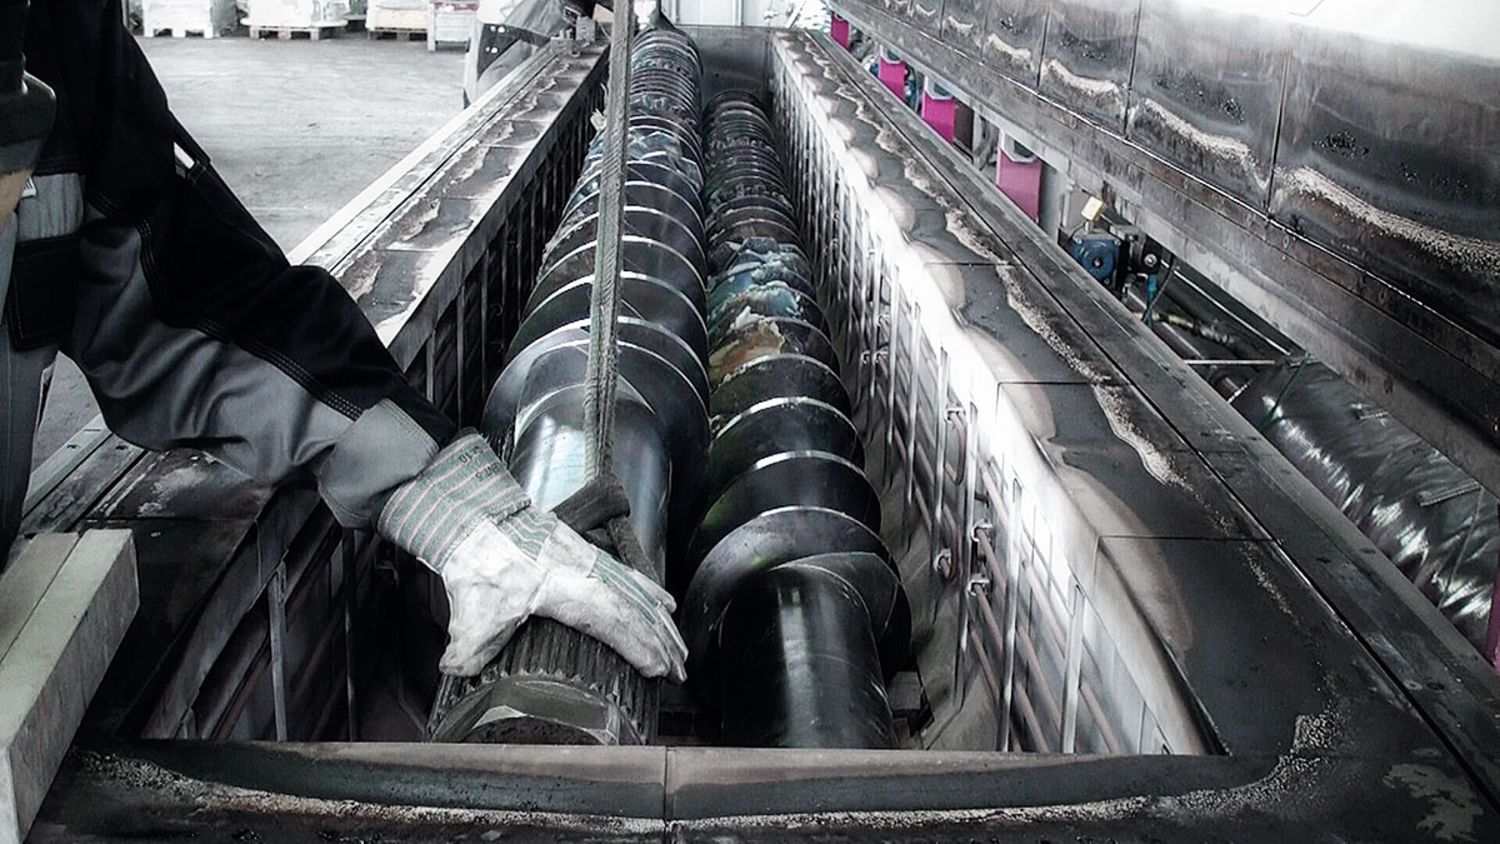
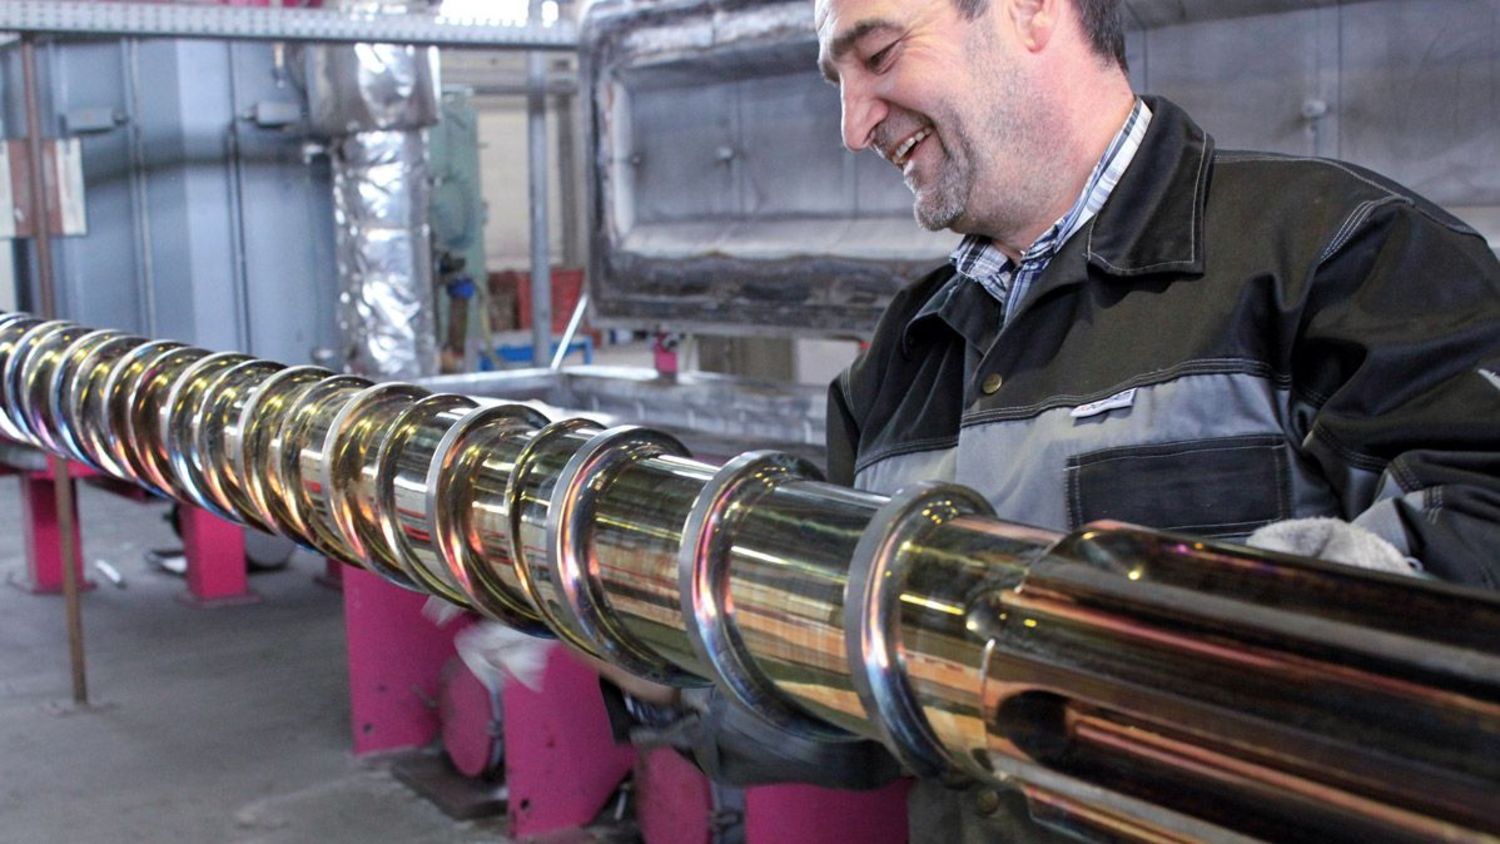
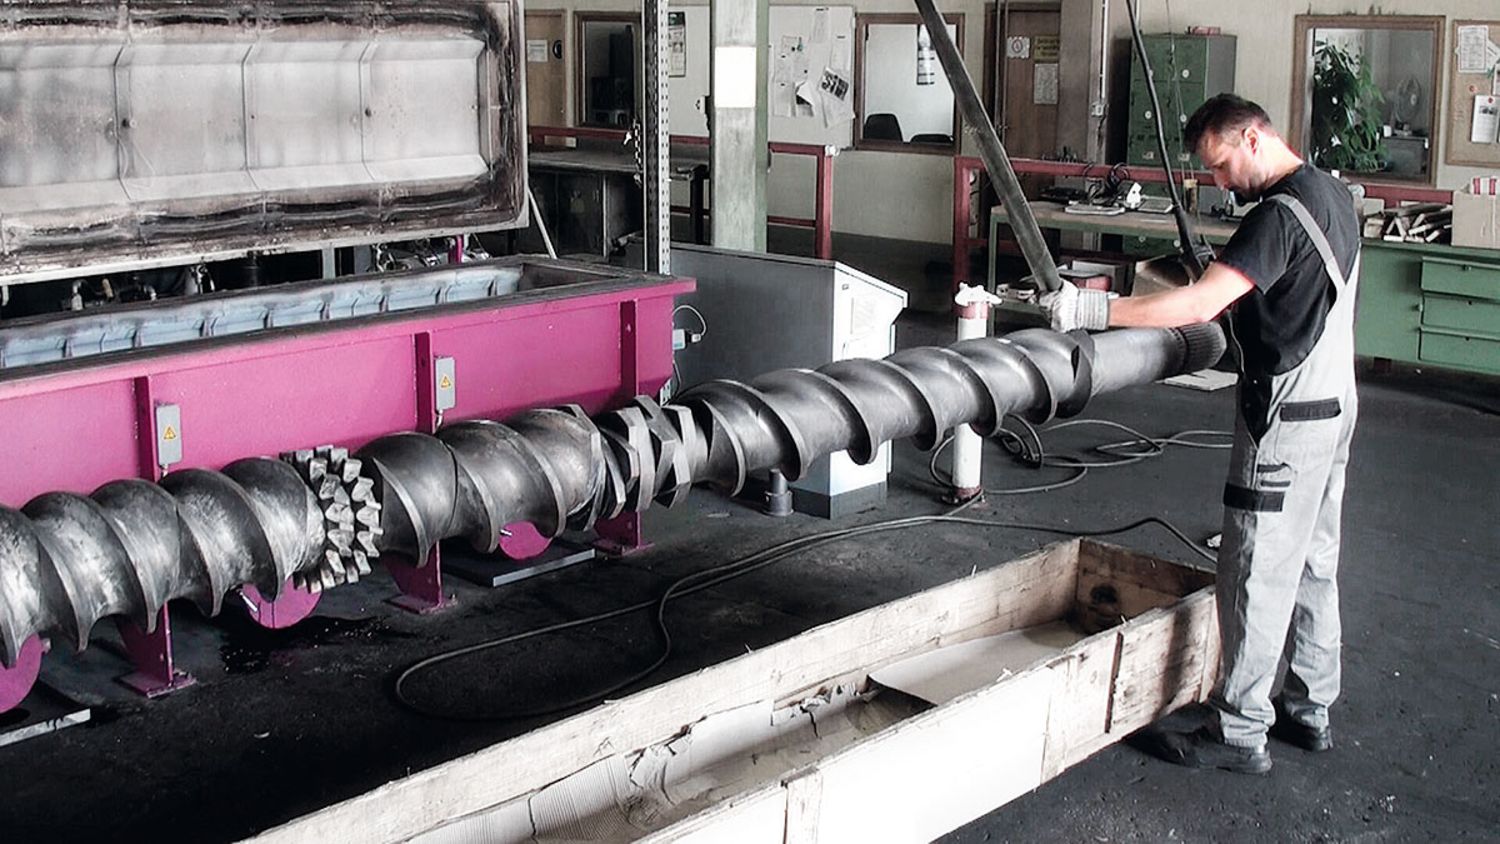
La limpieza térmica elimina los componentes orgánicos poliméricos. Sin embargo, los pigmentos, las fibras de vidrio, los rellenos minerales y otros residuos inorgánicos pueden permanecer en las superficies o en los canales de fusión. Por ello, el tratamiento posterior y la inspección se adaptan al molde, a los residuos y al objetivo de limpieza.
Los residuos inorgánicos pueden eliminarse tras la limpieza térmica mediante aire comprimido, agua a alta presión o ultrasonidos. El procedimiento más adecuado depende de la geometría de la pieza, su accesibilidad y el tipo de residuos. Tras una limpieza en lecho fluidizado, es necesario eliminar por completo del molde cualquier resto de arena THERMCLEAN que haya quedado.
Tras la limpieza y el tratamiento posterior, se inspeccionan especialmente las zonas de las boquillas y los flancos de los tornillos; además, en el caso de los cabezales de soplado multicapa, se comprueban también los canales individuales de distribución de la masa fundida y de alimentación de cada capa. Para ello, hay que asegurarse de que tanto el flujo principal como las zonas de distribución y transición específicas de cada capa estén libres de depósitos de polímero y residuos.
En el caso de tareas de limpieza en las que la calidad es fundamental o que se repiten periódicamente, el resultado puede registrarse mediante una inspección visual, datos del proceso e informes de limpieza documentados. De este modo, es posible conocer en qué condiciones se ha limpiado una herramienta y comparar entre sí los resultados de los distintos ciclos de limpieza.


Para la evaluación técnica son especialmente relevantes la estructura de la matriz, las geometrías de conducción del material fundido, el polímero y la cantidad de residuos. Las fotografías y los planos técnicos facilitan la clasificación, sobre todo en el caso de matrices de extrusión complejas.
Acerca de la herramienta:
Sobre los residuos y el objetivo de limpieza:
No todas las empresas necesitan disponer de su propia instalación de limpieza térmica. SCHWING se encarga de la limpieza específica para cada aplicación de las herramientas de extrusión y los componentes de las extrusoras adecuados, desde la limpieza de prueba hasta los trabajos de limpieza programados periódicamente.
El servicio de limpieza es especialmente adecuado para:
Limpieza de la matriz de extrusión con un servicio 24/7
¿No sabes si te conviene más un servicio de limpieza o una instalación propia?
Compara las opciones de limpieza en la página de resumen

En función de la estructura del componente, el polímero y el objetivo de la limpieza, SCHWING combina el proceso térmico adecuado con un tratamiento posterior adaptado. Si se desea, los intervalos de limpieza periódicos, así como la recogida y la devolución, pueden integrarse en un plan de servicio planificable.
En la limpieza térmica se eliminan de forma controlada los residuos orgánicos de polímeros y plásticos de las herramientas de extrusión metálicas y los componentes de la extrusora adecuados. En función del componente y del residuo, se llevan a cabo pasos de tratamiento posterior y de control adaptados a cada caso.
Algunos ejemplos típicos son los cabezales de soplado de láminas, las boquillas de ranura ancha y de perfil, los tornillos de extrusión, los elementos de los tornillos, los mezcladores estáticos, así como los conductos de fusión adecuados y los componentes de los cambiadores de tamiz. La idoneidad concreta depende de la estructura, el material, el recubrimiento y las dimensiones.
Para herramientas de extrusión complejas, suele ser adecuada la pirólisis controlada al vacío con VACUCLEAN o VACUCLEAN COMPACT. Para componentes de gran tamaño con residuos sin halógenos, se puede considerar MAXICLEAN; para polímeros halogenados, INNOVACLEAN.
Sí. Para los residuos de polímeros halogenados, INNOVACLEAN es la tecnología de SCHWING más adecuada. En el caso de las herramientas de extrusión, hay que comprobar además si el medio de proceso fluidizado llega a todas las zonas contaminadas y si, posteriormente, puede eliminarse por completo.
Los restos de polímeros, pigmentos o aditivos pueden provocar impurezas o mezclas indeseadas de materiales en la siguiente fase de producción. Unas vías de fusión limpias garantizan unas condiciones iniciales definidas para la siguiente tanda de producción.
Los pigmentos, las fibras de vidrio, los rellenos minerales y otros componentes inorgánicos no siempre se eliminan mediante el proceso térmico. Por ello, dependiendo del molde y de los residuos, se pueden utilizar, por ejemplo, aire comprimido, agua a alta presión o ultrasonidos.
Se necesitan, en particular, el tipo y la estructura del molde, el material y el recubrimiento, las dimensiones y el peso, fotografías o planos, el tipo de polímero, los aditivos y los rellenos, el posible contenido de halógenos, la cantidad de residuos, la frecuencia de limpieza y el resultado de limpieza deseado.
Ya se trate de un servicio de limpieza, una prueba de limpieza o una instalación propia:
SCHWING le ayuda a elegir el proceso de limpieza térmica más adecuado para sus componentes, polímeros y requisitos de producción.
back-to-top