
Virgilio Perez Guembe
Región comercial: Sudamérica, Centroamérica, Europa, Asia
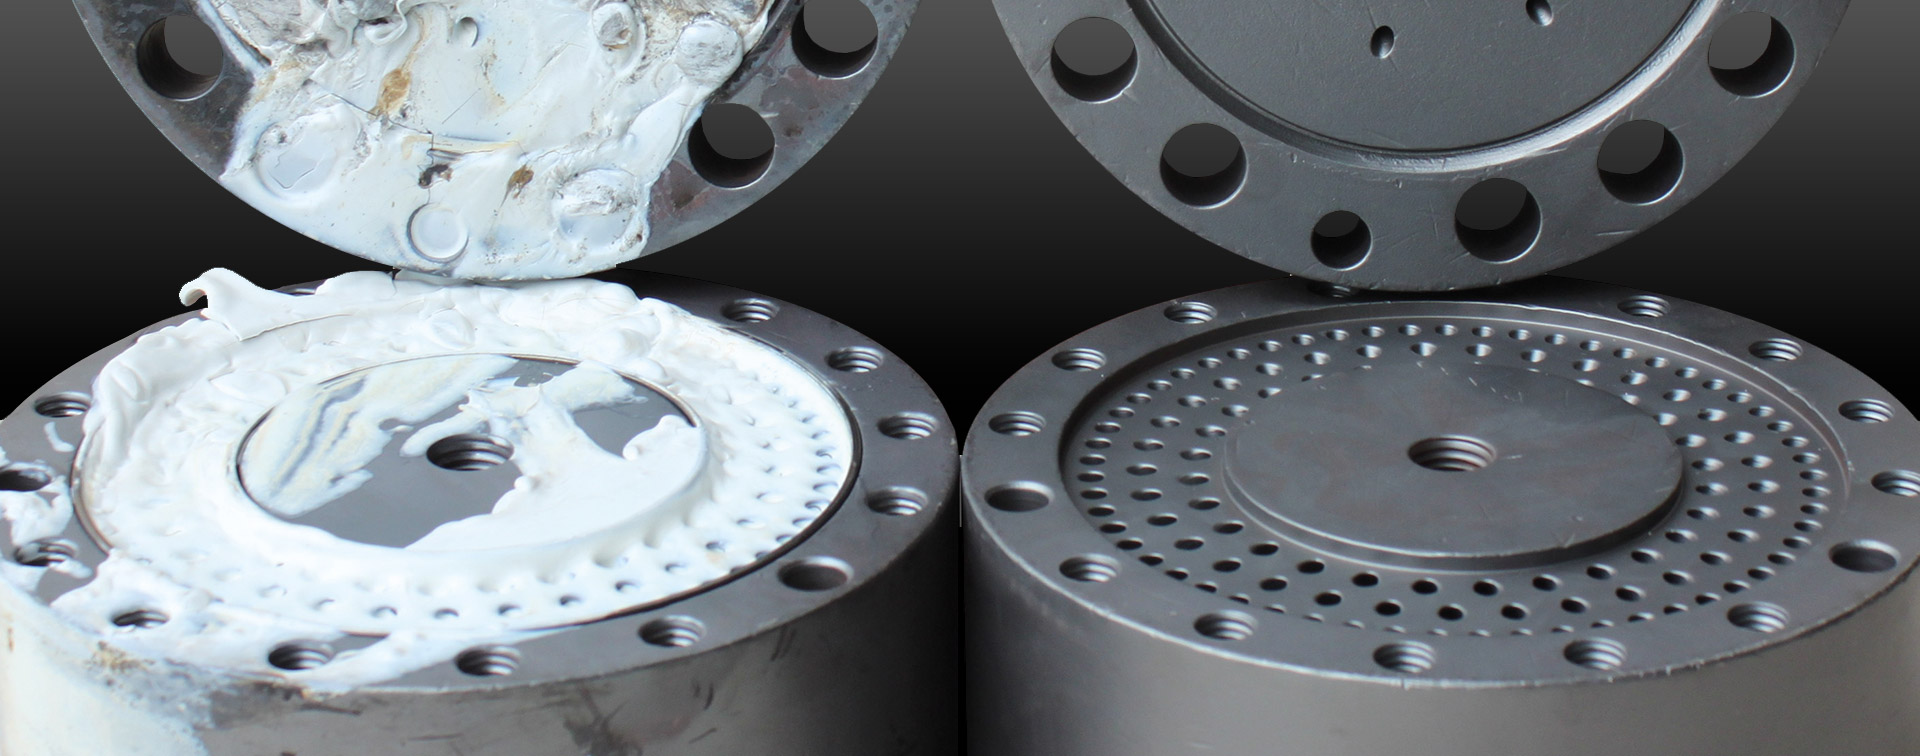
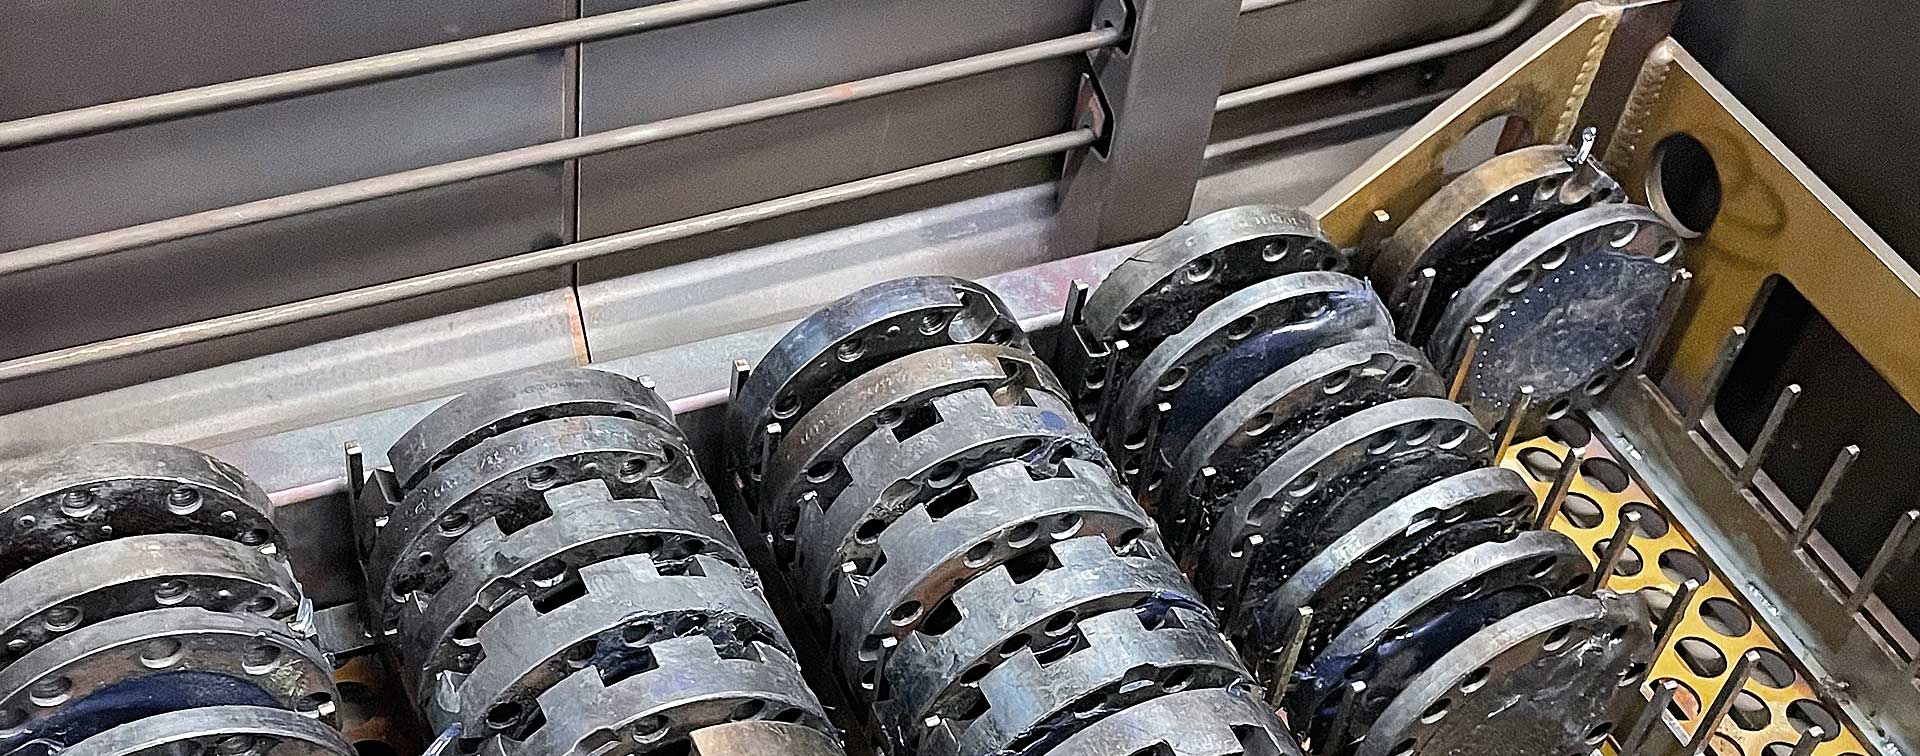
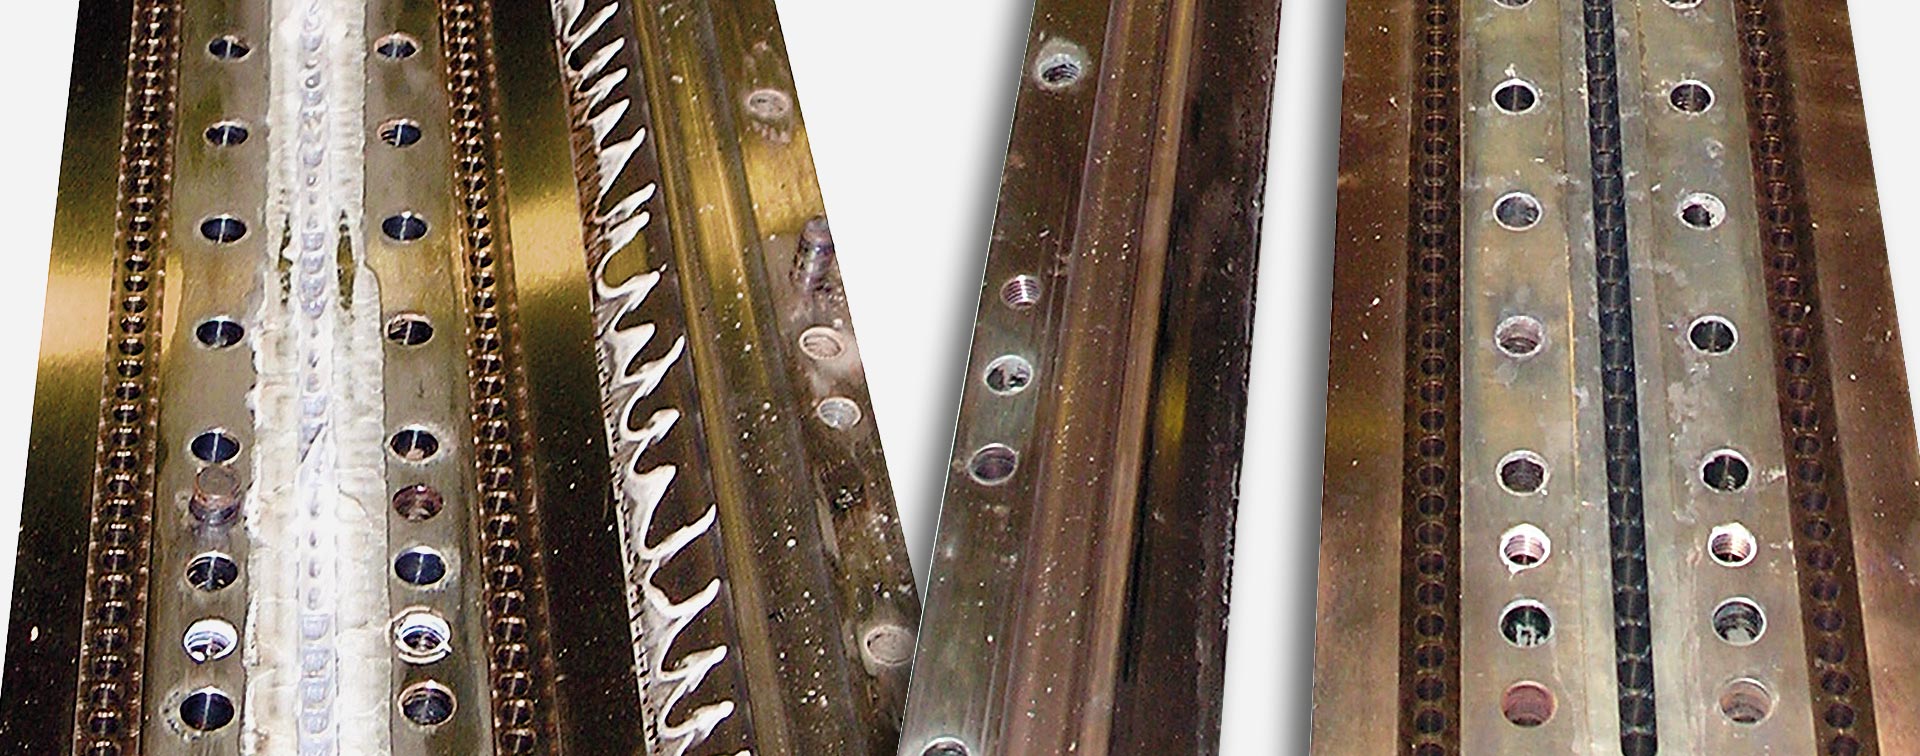
Elimina de forma controlada y sin dañar los componentes los residuos de polímeros y plásticos de capilares finos, microorificios y geometrías internas complejas.
Las boquillas de hilado, los conjuntos de hilado, las barras de hilado, así como las boquillas de meltblown y spunbond, son herramientas de producción metálicas para la fabricación de fibras y telas no tejidas. Durante su uso, los polímeros y otros componentes pueden depositarse en capilares, orificios, canales de polímero y zonas internas de difícil acceso.
La limpieza térmica elimina de forma controlada los residuos orgánicos de las piezas metálicas resistentes a la temperatura adecuadas. El procedimiento de limpieza, el control del proceso, así como los posibles pasos de tratamiento posterior y de inspección, se adaptan a la estructura de la herramienta, el material, el polímero y el objetivo de limpieza.
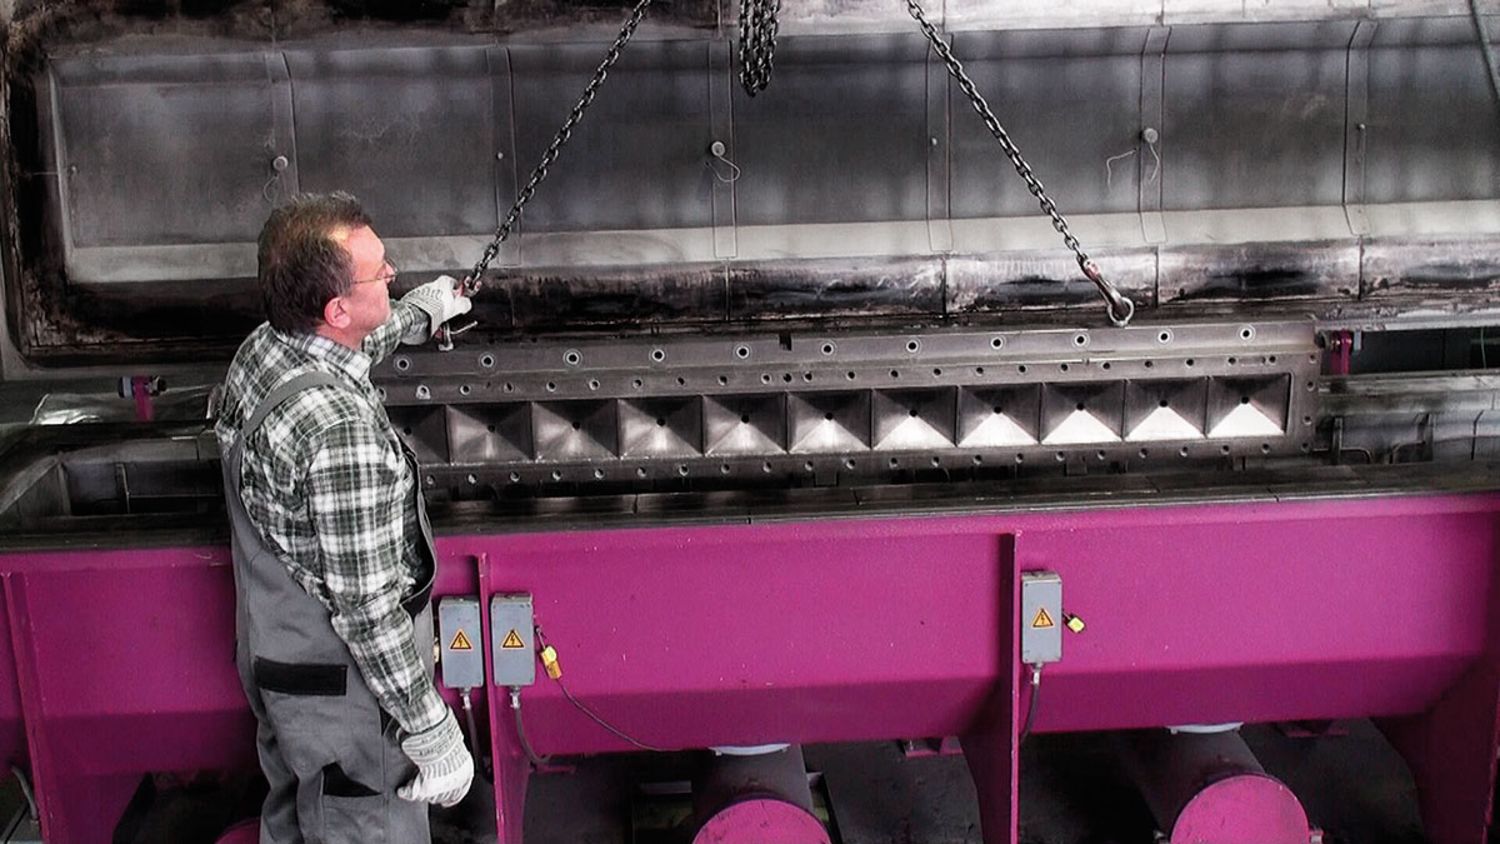
Durante la producción de fibras y tejidos no tejidos, las masas fundidas de polímeros fluyen a través de capilares finos, microorificios y canales internos de las boquillas de hilado, los paquetes de hilado y otras herramientas relacionadas. En este proceso, pueden quedar residuos de polímeros y plásticos incluso en zonas de difícil acceso.
Por ello, una limpieza meramente externa suele ser insuficiente. Los residuos deben eliminarse también de las estructuras internas relevantes para el funcionamiento, sin someter a un desgaste innecesario las delicadas geometrías y superficies de las herramientas.
Los restos de polímeros pueden acumularse en capilares, microorificios, canales, huecos y otras zonas internas. Por ello, incluso las estructuras de difícil acceso pasan a ser una parte esencial de la tarea de limpieza.
Los depósitos pueden alterar las secciones libres y las trayectorias de flujo definidas. El grado en que se ve afectada la función del utillaje depende de la estructura del mismo, del tipo de residuo y del grado de suciedad.
Las boquillas de hilatura y los conjuntos de hilatura están diseñados para un uso repetido. Para ello, es imprescindible contar con un proceso de limpieza e inspección bien coordinado que tenga en cuenta el estado de las herramientas, el grado de suciedad y el objetivo de la limpieza.
La limpieza térmica es una opción viable para las herramientas metálicas resistentes a la temperatura adecuadas, utilizadas en la producción de fibras y tejidos no tejidos. Su idoneidad concreta depende del material, la estructura de la herramienta, la geometría, las dimensiones, la técnica de unión y la carga térmica admisible.
Tipo de herramienta | Diseño típico | Requisitos especiales de limpieza |
|---|---|---|
Boquillas de hilado | Placas de boquillas metálicas con capilares finos o microorificios | Eliminar el polímero de los capilares y preservar las finas aberturas de las boquillas |
Conjuntos de hilado | conjuntos de varias piezas con placa de boquillas, canales de polímero y otros elementos funcionales | Eliminar el polímero de las zonas internas y de entre los distintos componentes |
Conjuntos de hilado ensamblados | conjuntos de hilado montados con varios componentes coordinados entre sí | realizar primero un tratamiento térmico previo para derretir el polímero y permitir el desmontaje; a continuación, limpiar térmicamente los componentes desmontados |
Boquillas de Meltblown y Spunbond | herramientas de fibra con numerosas aberturas finas en la boquilla y una geometría compleja | limpiar de forma controlada toda la estructura de la boquilla y conservar las finas geometrías de la herramienta |
Barras de hilado y de boquillas | herramientas metálicas largas con canales de polímero internos y zonas de boquillas | eliminar el polímero de las geometrías internas complejas y calentar el componente de manera uniforme |
En el caso de los paquetes de hilatura ensamblados, el pretratamiento térmico puede constituir un paso intermedio necesario. En primer lugar, se elimina o se funde la cantidad de polímero necesaria para poder desmontar el paquete. A continuación, los componentes individuales se introducen de nuevo en el sistema de limpieza y se someten a un proceso de limpieza térmica final.
Las bombas de hilatura y otros componentes metálicos de la producción de fibras también pueden someterse a ensayo, en función de su diseño, material y resistencia térmica. En el caso de las herramientas compuestas por varias piezas, debe aclararse si todos los componentes son aptos para el proceso térmico en cuestión.
Las juntas sensibles a la temperatura, los insertos no metálicos, los sensores, así como los componentes eléctricos u otros que no sean suficientemente resistentes a la temperatura, deben identificarse antes de la limpieza térmica final y, en su caso, retirarse.
¿Su herramienta no aparece en la lista? Solicite una evaluación de idoneidad técnica →


Las boquillas de hilatura, los conjuntos de hilatura y las herramientas relacionadas con la fabricación de fibras pueden contener restos del polímero base procesado, mezclas de distintos tipos de polímeros, masterbatch, aditivos, pigmentos y componentes poliméricos modificados térmicamente. Además, al cambiar de material o de producto, pueden quedar residuos de diferentes polímeros en la herramienta.
El tipo de polímero influye en el comportamiento de fusión, el perfil de temperatura necesario, los productos de reacción que se generan durante la descomposición y cualquier tratamiento posterior que pueda ser necesario. Por lo tanto, para la evaluación técnica es imprescindible disponer de datos lo más precisos posible sobre el material procesado.
Grupo de residuos | Ejemplos | Relevante para la evaluación |
|---|---|---|
Polímeros fibrosos típicos | PE, PP, PET, PA, spandex | Tipo de polímero, cantidad de residuos y comportamiento térmico |
Residuos de polímeros modificados térmicamente | residuos envejecidos, degradados o parcialmente carbonizados | estado, cantidad y ubicación de los depósitos |
Masterbatch y polímeros con aditivos | polímero portador, masterbatch de color, pigmentos y aditivos funcionales | composición exacta, polímero portador y posibles componentes halogenados |
Residuos de mezclas y alternancias | varios polímeros o mezclas de materiales no identificadas con claridad | composición y comportamiento térmico desconocidos, en su caso, de forma incompleta |
Polímeros y aditivos halogenados | PVC, PTFE, PVDF o componentes que contengan halógenos | Se requiere un análisis específico del proceso, de los componentes y de los gases de escape |
Residuos inorgánicos | Rellenos minerales, pigmentos inorgánicos y otros componentes no degradables térmicamente | Pueden permanecer en el molde tras la eliminación de los componentes orgánicos y requerir un tratamiento posterior |
El método de limpieza adecuado no se determina únicamente a partir de la denominación de la herramienta. Son factores decisivos, en particular, la estructura de la herramienta, la geometría de los capilares y los canales, el material, las dimensiones, el tipo de polímero, la cantidad de residuos, así como el resultado deseado de la limpieza y la inspección.

VACUCLEAN es especialmente adecuado para boquillas de hilado, conjuntos de hilado, boquillas de meltblown y spunbond, así como para barras de hilado y boquillas con capilares finos, microorificios o geometrías internas complejas.
Gracias al vacío, los polímeros pueden eliminarse térmicamente a temperaturas de limpieza más bajas que en los procesos realizados en condiciones atmosféricas. En combinación con el calentamiento controlado y la medición directa de la temperatura en el material a limpiar, esto permite un control del proceso que protege especialmente el material y las herramientas.
VACUCLEAN COMPACT puede utilizarse para boquillas de hilado más pequeñas, herramientas compactas y lotes más reducidos.

MAXICLEAN es adecuado para boquillas de hilado, conjuntos de hilado y herramientas de fibra suficientemente resistentes con residuos libres de halógenos, y funciona con perfiles de temperatura adaptados específicamente a cada polímero.
Sin embargo, en el caso de capilares muy finos, microfuros o geometrías delicadas, VACUCLEAN suele ser la opción más respetuosa debido a las temperaturas de limpieza más bajas que se alcanzan en el vacío. La elección depende de la geometría, el material y el polímero.

INNOVACLEAN puede someterse a pruebas en boquillas de hilado y conjuntos de hilado adecuados y suficientemente resistentes, siempre que el medio de limpieza fluidizado alcance todas las zonas contaminadas y que, posteriormente, la arena THERMCLEAN pueda eliminarse por completo de los capilares, canales e intersticios.
Este procedimiento resulta adecuado cuando los tiempos de limpieza son cortos o en el caso de polímeros halogenados; sin embargo, en el caso de estructuras de boquillas muy finas, debe garantizarse que la arena THERMCLEAN pueda eliminarse por completo.
¿No estás seguro de qué proceso es el adecuado para tu herramienta?
Solicita un análisis técnico de la tarea de limpieza →
En el caso de las boquillas de hilado, los conjuntos de hilado y las barras de hilado, no basta con eliminar los restos visibles de polímero de las superficies exteriores. El proceso de limpieza debe abarcar también las zonas internas y de difícil acceso y, al mismo tiempo, adaptarse a la resistencia térmica de cada herramienta.
Los restos de polímero también deben eliminarse de los capilares finos, los microorificios, los canales de polímero y los espacios intermedios. Es fundamental que todas las zonas relevantes para el funcionamiento del utillaje se incluyan en el proceso de limpieza.
El calor debe aplicarse al molde de la forma más uniforme y controlada posible. Especialmente en el caso de estructuras de boquillas finas, conjuntos de hilado de varias piezas y vigas de hilado largas, deben evitarse las variaciones de temperatura inadmisibles.
El control de la temperatura y el desarrollo del proceso se adaptan a la estructura del molde, el material, las dimensiones, el tipo de polímero y la cantidad de residuos. Asimismo, el resultado deseado en cuanto a limpieza y control de calidad debe tenerse en cuenta ya en la fase de diseño del proceso.

La limpieza térmica elimina los componentes orgánicos de polímeros y plásticos. Sin embargo, los pigmentos, los rellenos minerales y otros residuos inorgánicos pueden permanecer en los capilares, los canales o las zonas intermedias. Por ello, el tratamiento posterior y el control de calidad se adaptan a la estructura del molde, al tipo de residuo y al objetivo de limpieza establecido.
Los pigmentos, los rellenos y otros residuos inorgánicos restantes pueden eliminarse de los capilares, los canales y las zonas de las herramientas de difícil acceso mediante un tratamiento con ultrasonidos adaptado. El tipo y el alcance del tratamiento posterior dependen de la geometría y del tipo de residuo.

Tras la limpieza térmica y un posible tratamiento por ultrasonidos, pueden ser necesarias otras etapas de enjuague y secado. De este modo se eliminan de las zonas de las herramientas los residuos disueltos y los productos de tratamiento utilizados.

Los capilares de las boquillas de hilado pueden inspeccionarse visualmente y mediante sistemas automatizados de inspección microscópica. La inspección tiene por objeto evaluar de forma trazable el estado de los capilares y el resultado de la limpieza obtenido, y documentarlo en caso necesario.

La idoneidad del método de limpieza y el control del proceso necesario dependen del molde concreto, de los residuos presentes y del resultado de limpieza deseado. Para realizar una primera evaluación técnica, SCHWING necesita información lo más completa posible sobre la tarea de limpieza.
Las fotografías, los planos técnicos y la información sobre los materiales facilitan la evaluación. En el caso de polímeros desconocidos o estructuras de utillaje complejas, puede ser necesario realizar una limpieza de prueba.
Acerca de la herramienta y su estructura:
Sobre los residuos y el objetivo de limpieza:
No todas las empresas necesitan disponer de su propia instalación para la limpieza térmica. El servicio de limpieza de SCHWING se encarga de la limpieza específica para cada aplicación de las boquillas de hilado, los paquetes de hilado y otras herramientas de fibra adecuadas, desde la primera limpieza de prueba hasta los encargos de limpieza programados periódicamente.
El servicio de limpieza resulta especialmente adecuado para:
Solicitar el servicio de limpieza de boquillas de hilatura 24 horas al día, 7 días a la semana
¿No sabes si te conviene más un servicio de limpieza o una instalación propia?
Compara las opciones de limpieza en la página de resumen

En función del diseño de las boquillas de hilado, los paquetes de hilado y otras herramientas de fibra, así como del tipo de residuos en cada caso, SCHWING combina el proceso de limpieza térmica adecuado con un tratamiento posterior adaptado y un control de calidad. Si se desea, los intervalos de limpieza periódicos, así como la recogida y la devolución, pueden integrarse en un plan de servicio programable.
La limpieza térmica elimina los residuos orgánicos de polímeros y plásticos adheridos a herramientas metálicas adecuadas y resistentes a la temperatura. En función de la estructura de la herramienta, del polímero y del objetivo de la limpieza, puede ser necesario realizar posteriormente un tratamiento posterior y un control de calidad.
Algunos ejemplos típicos son las boquillas de hilado, los conjuntos de hilado, las boquillas de meltblown y spunbond, así como las barras de hilado y las barras de boquillas. También pueden someterse a prueba las bombas de hilado y otros componentes metálicos, en función del material, la estructura y la resistencia térmica.
En el caso de capilares finos, microorificios y geometrías de herramientas delicadas, la pirólisis al vacío con VACUCLEAN o VACUCLEAN COMPACT suele ser la opción que menos daña el material y la herramienta. MAXICLEAN e INNOVACLEAN también pueden ser opciones válidas, dependiendo de la herramienta, el polímero y los requisitos de limpieza.
Para el PVC, el PTFE, el PVDF y otros residuos que contienen halógenos, INNOVACLEAN es, en principio, la tecnología adecuada. Los requisitos previos son una geometría adecuada de la herramienta, la eliminación completa de la arena THERMCLEAN y un sistema de tratamiento de gases de escape diseñado específicamente para ello.
Los pigmentos, los rellenos minerales y otros componentes inorgánicos no se eliminan necesariamente mediante la descomposición térmica. Por lo tanto, dependiendo del utillaje y del residuo, puede ser necesario, por ejemplo, un tratamiento con ultrasonidos adaptado, seguido de un enjuague y un secado.
Además de una inspección visual, los capilares pueden comprobarse mediante sistemas automatizados de inspección microscópica. El alcance de la inspección, los criterios de evaluación y la documentación se adaptan a la herramienta en cuestión y al objetivo de limpieza acordado.
Se necesita, en particular, el tipo de herramienta, el material, la estructura, las dimensiones, el peso, el número de unidades, el polímero, los aditivos, los posibles contenidos de halógenos, la cantidad de residuos y el tratamiento posterior o la prueba deseados. Las fotografías, los planos técnicos y la información sobre los materiales facilitan la clasificación técnica.
Ya se trate de un servicio de limpieza, una prueba de limpieza o una instalación propia:
SCHWING le ayuda a elegir el proceso de limpieza térmica más adecuado para sus componentes, polímeros y requisitos de producción.
back-to-top