

Virgilio Perez Guembe
销售区域:南美洲、中美洲、欧洲、亚洲
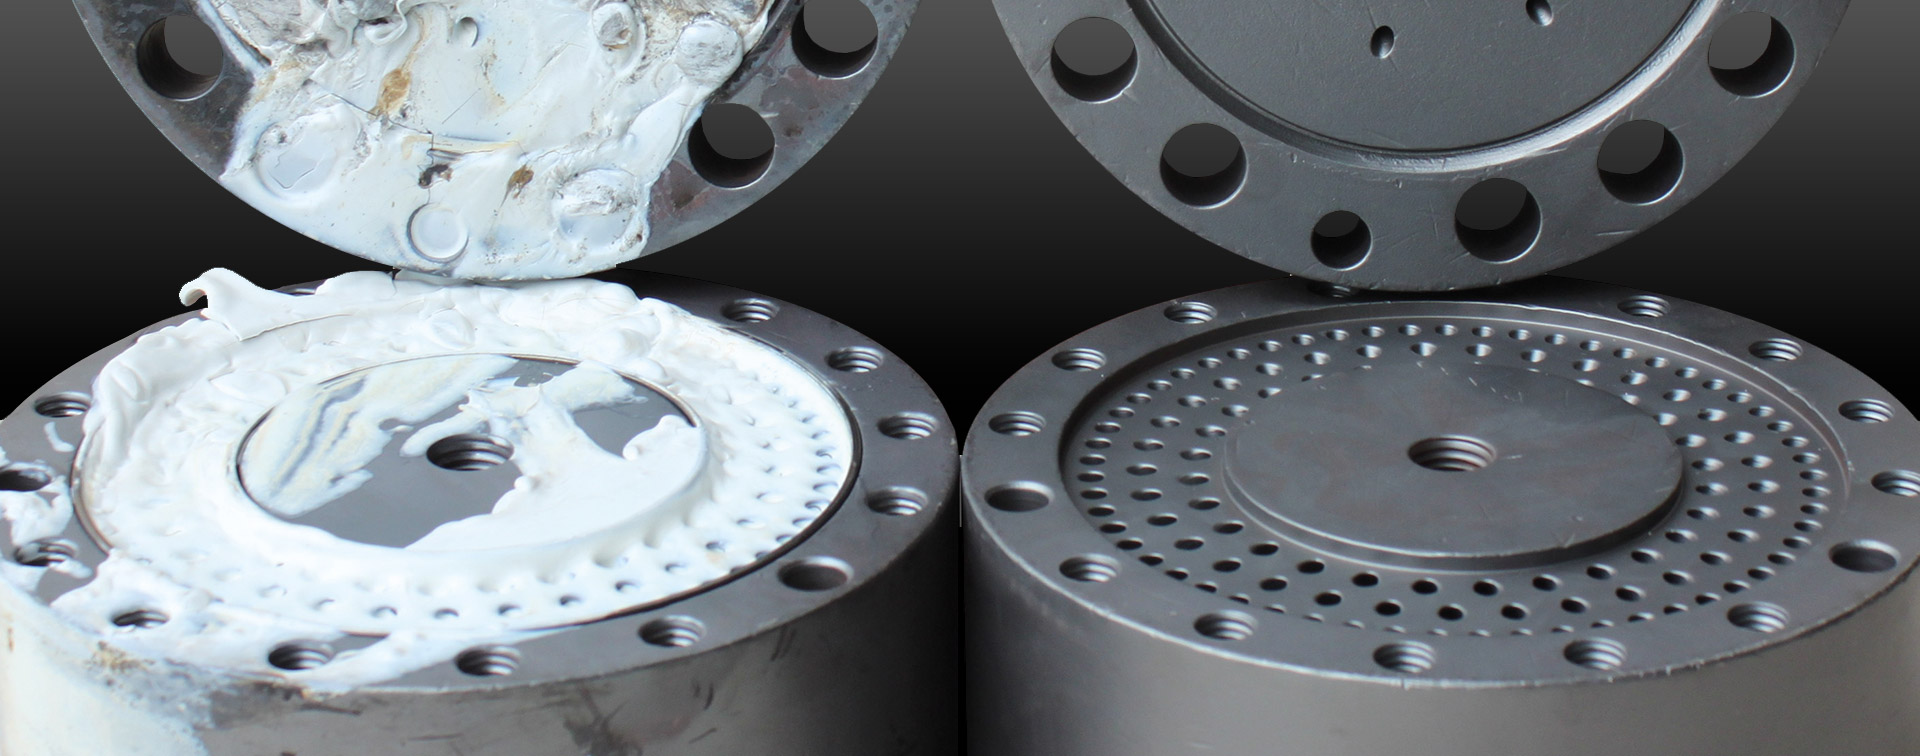
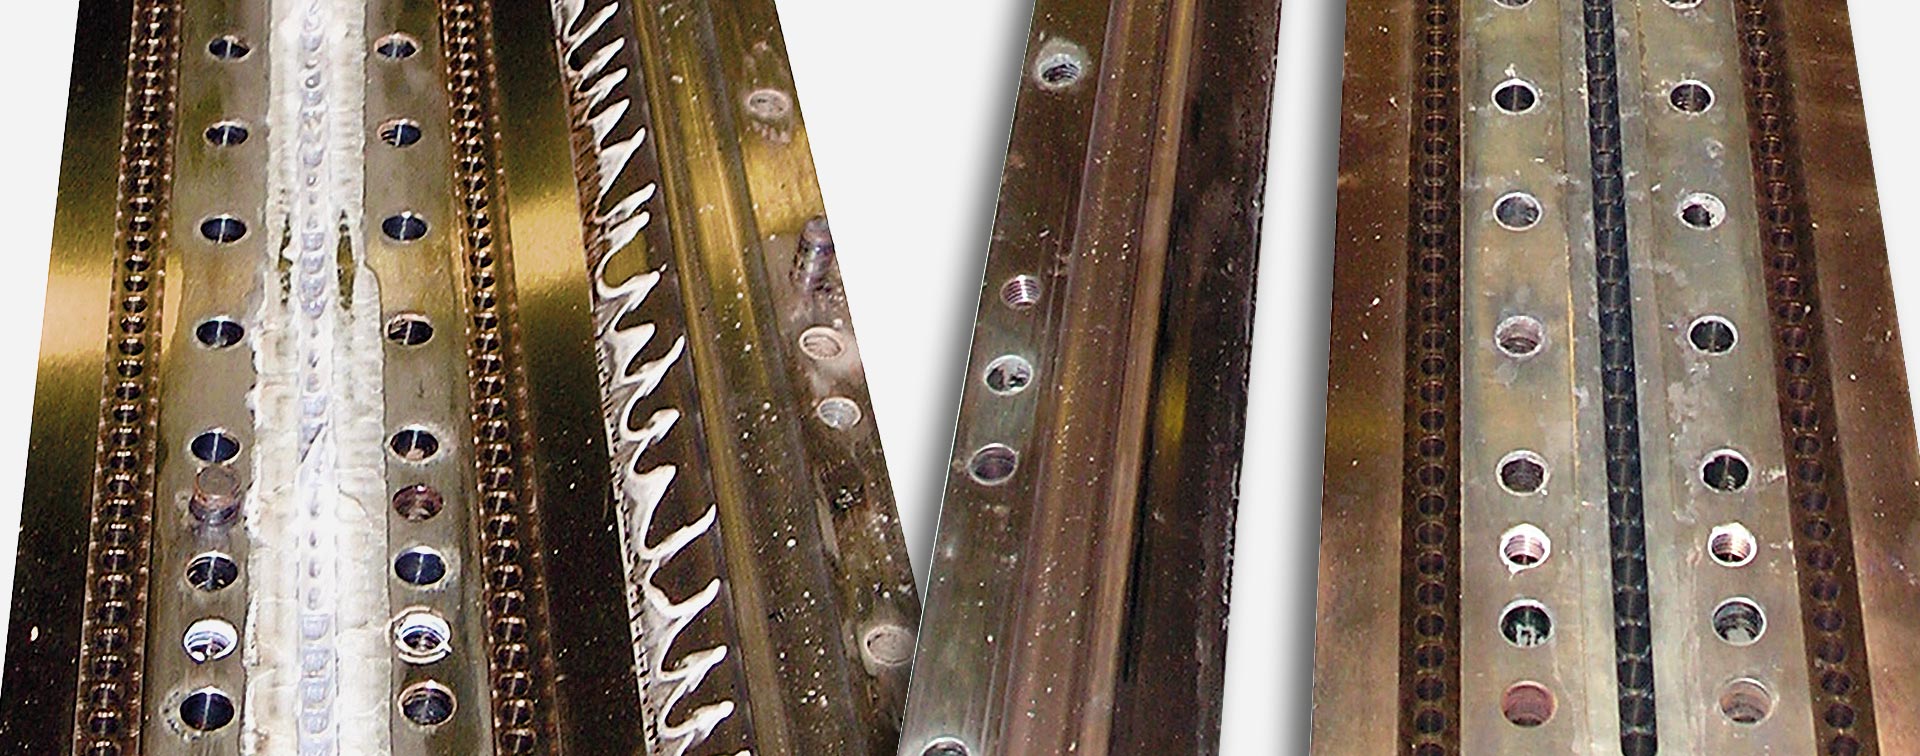
以受控且不损伤部件的方式,从细微毛细管、微孔及复杂内部几何结构中清除聚合物和塑料残留物。
纺丝喷嘴、纺丝组件、纺丝梁以及熔喷和水刺喷嘴,都是用于纤维和无纺布生产的金属生产工具。 在使用过程中,聚合物及其他成分可能会沉积在毛细管、孔洞、聚合物通道以及难以触及的内部区域。
热清洗可有控制地清除适合耐高温金属部件上的有机残留物。清洗工艺、过程控制以及可能的后处理和检测步骤,均会根据模具结构、材料、聚合物及清洗目标进行针对性调整。
在纤维和无纺布的生产过程中,聚合物熔体流经纺丝喷嘴、纺丝组件及相关工具中的细微毛细管、微孔和内部通道。在此过程中,聚合物和塑料残留物可能会残留在难以触及的区域。
因此,仅靠外部清洁往往是不够的。还必须将残留物从影响功能的内部结构中清除,同时避免对精密的模具几何形状和表面造成不必要的损伤。
聚合物残留物可能会附着在毛细管、微孔、通道、间隙及其他内部区域。因此,即使是难以触及的结构,也成为清洁工作的重要组成部分。
沉积物可能会改变净断面和预定的流道。其对模具功能的影响程度取决于模具结构、残留物的类型以及污染程度。
纺丝喷嘴和纺丝组件设计用于重复使用。为此,必须建立一套协调一致的清洁和检测流程,该流程需综合考虑模具状态、污染情况及清洁目标。
对于纤维和无纺布生产中适用的、耐高温的金属模具,可考虑采用热清洗工艺。具体是否适用取决于材料、模具结构、几何形状、尺寸、连接技术以及允许的热负荷。
工具类型 | 典型结构 | 特殊清洁要求 |
|---|---|---|
纺丝喷嘴 | 带有细微毛细管或微孔的金属喷嘴板 | 清除毛细管中的聚合物并保持细微的喷嘴孔径 |
纺丝组件 | 由喷嘴板、聚合物通道及其他功能元件组成的多部件组件 | 清除内部区域及各组件之间的聚合物 |
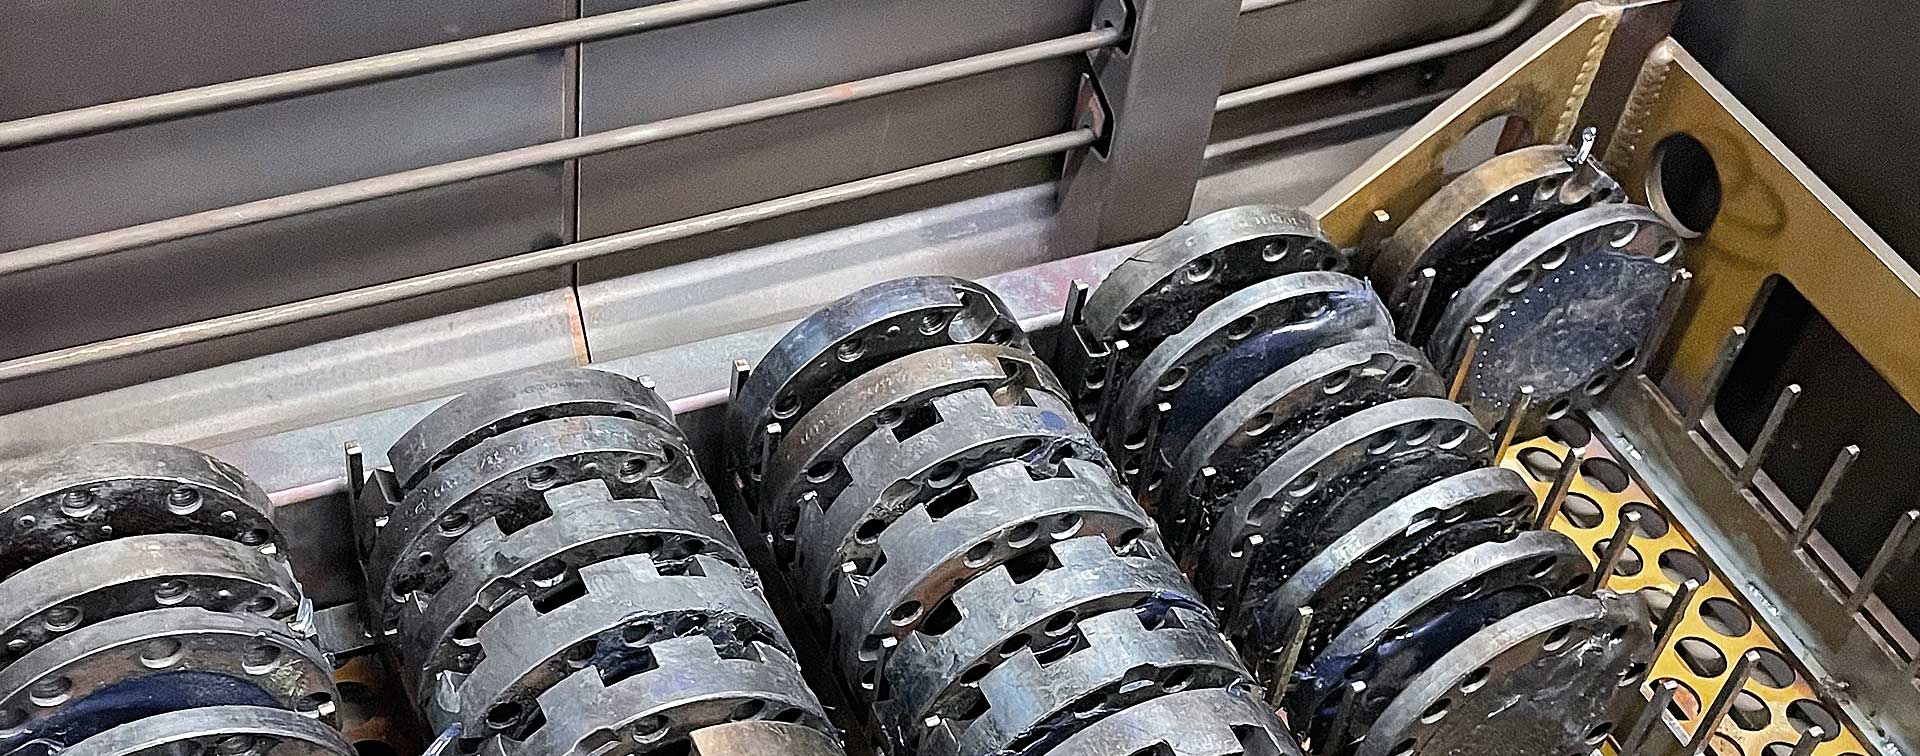
组装式纺丝组件 | 由多个相互匹配的部件组成的装配式纺丝组件 | 首先进行热预处理,以熔化聚合物并便于拆卸;随后对拆卸后的部件进行热清洗 |
熔喷和纺粘喷嘴 | 具有众多细小喷嘴孔和复杂几何形状的纤维成型工具 | 对整个喷嘴结构进行受控清洗,并保持精细的工具几何形状 |
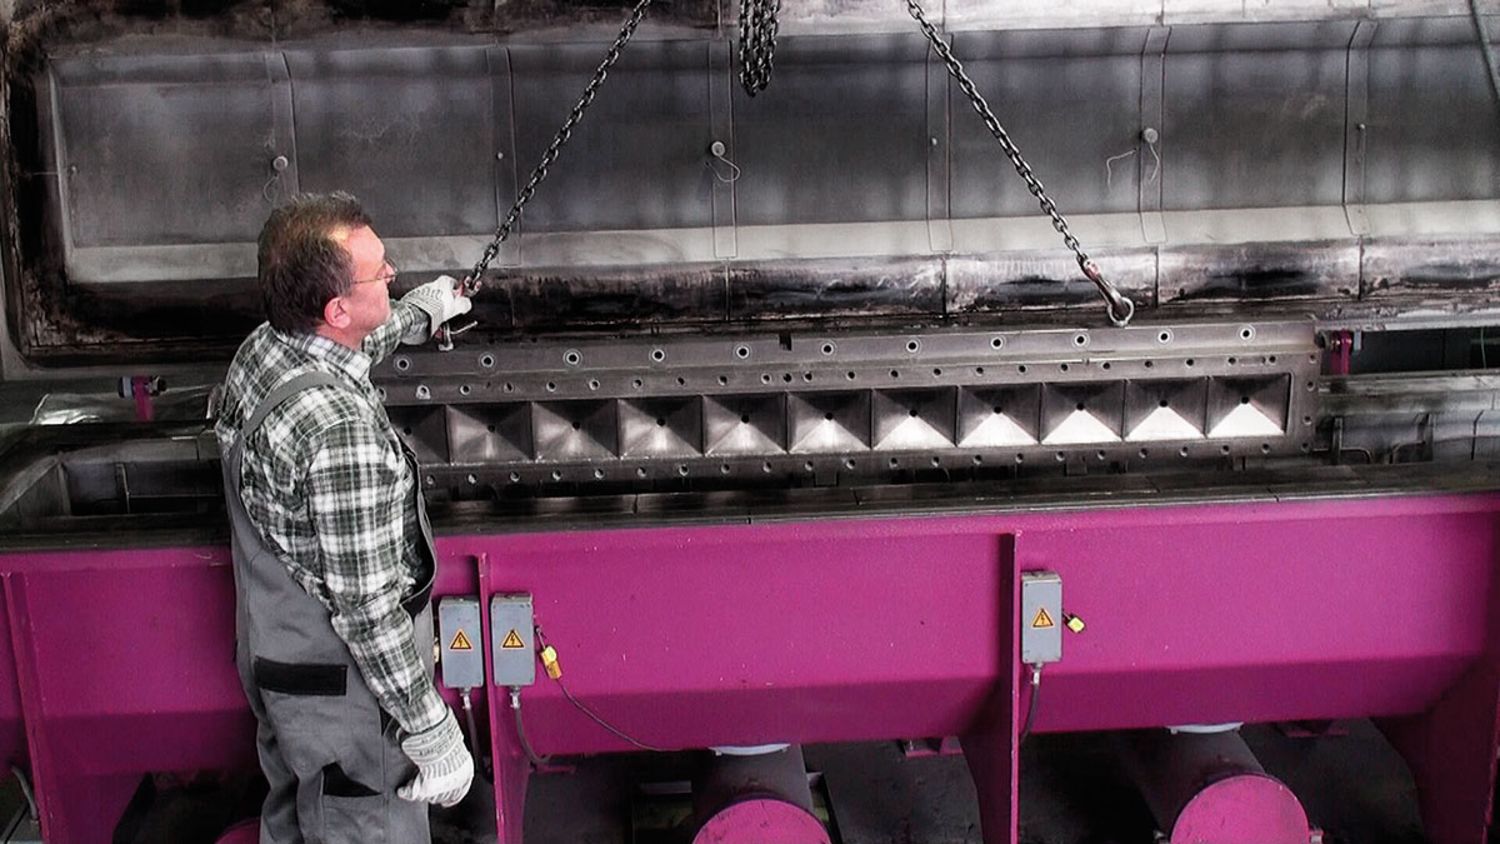
纺丝梁和喷嘴梁 | 带有内部聚合物通道和喷嘴区域的长金属模具 | 清除复杂内部几何结构中的聚合物,并使部件均匀受热 |
对于已组装的纺丝组件,热预处理可能是一个必要的中间步骤。在此过程中,首先去除或熔化一定量的聚合物,以便将组件拆解。随后,各部件将重新送入清洗系统,并进行最终的热清洗。
纺丝泵以及纤维生产中的其他金属部件,也可根据其结构、材质和耐热性能进行检测。对于多部件模具,必须明确所有组件是否均适合相应的热处理工艺。
对温度敏感的密封件、非金属嵌件、传感器以及电气或其他耐热性不足的部件,必须在最终热清洗前予以识别,并在必要时予以拆除。


纺丝喷嘴、纺丝组件及相关纤维加工工具中可能残留已加工的基础聚合物、混合聚合物、色母粒、添加剂、颜料以及经热处理的聚合物成分。 在更换材料或产品时,工具中还可能残留不同聚合物的残留物。
聚合物种类会影响熔融行为、所需的温度曲线、分解过程中产生的反应产物以及可能需要的后续处理。因此,为了进行技术评估,必须尽可能准确地提供有关加工材料的信息。
残留物类别 | 示例 | 与评估相关 |
|---|---|---|
典型纤维聚合物 | PE、PP、PET、PA、氨纶 | 聚合物类型、残留物量及热行为 |
热变性聚合物残留物 | 老化、降解或部分炭化的残留物 | 沉积物的状态、数量及位置 |
色母粒和添加剂改性聚合物 | 载体聚合物、色母粒、颜料和功能性添加剂 | 确切的组成、载体聚合物及可能含有的卤化成分 |
混合及交替残留物 | 多种聚合物或成分不明的材料混合物 | 成分及热行为可能无法完全确定 |
含卤聚合物和添加剂 | PVC、PTFE、PVDF或含卤成分 | 需进行单独的工艺、部件和废气检测 |
无机残留物 | 矿物填料、无机颜料及其他不可热分解的成分 | 在去除有机成分后可能残留在模具中,并需要进行后续处理 |
合适的清洗工艺不能仅根据工具的名称来确定。决定性因素主要包括工具结构、毛细管和通道几何形状、材料、尺寸、聚合物类型、残留物量以及期望的清洗和检测结果。

VACUCLEAN 特别适用于纺丝喷嘴、纺丝组件、熔喷和纺粘喷嘴,以及带有细微毛细管、微孔或复杂内部几何结构的纺丝梁和喷嘴梁。
借助真空技术,聚合物可在比大气条件下工艺更低的清洁温度下通过热解方式去除。结合可控加热以及对被清洁件的直接温度测量,这使得工艺操作能够特别温和地对待材料和模具。
VACUCLEAN COMPACT 适用于较小的纺丝喷嘴、紧凑型模具和较小批量的生产。

对于合适且足够坚固的喷丝板和纺丝组件,可对其进行INNOVACLEAN工艺测试,前提是流化清洗介质能够覆盖所有受污染区域,且随后能将THERMCLEAN流化石英砂从毛细管、通道和间隙中彻底清除。
该工艺适用于清洗时间较短或涉及卤代聚合物的情况;但对于结构非常精细的喷丝板,必须确保能够彻底清除 THERMCLEAN流化石英砂。
不确定哪种工艺适合您的工具?
请进行技术评估以确定清洁方案 →
对于纺丝喷嘴、纺丝组件和纺丝梁而言,仅清除外表面可见的聚合物附着物是不够的。清洁过程还必须覆盖内部及难以触及的区域,同时需根据相应工装的耐热性能进行调整。
还必须将聚合物残留物从细小的毛细管、微孔、聚合物通道和间隙中清除。关键在于,所有与模具功能相关的区域都应纳入清洁过程。
必须尽可能均匀且可控地将热量传入模具。特别是在细微的喷嘴结构、多部件纺丝组件和长纺纱梁的情况下,应避免产生超出允许范围的温度应力。
温度控制和工艺流程需根据模具结构、材料、尺寸、聚合物种类及残留物量进行调整。此外,在工艺设计阶段就必须将所需的清洗和检测结果纳入考量。

热清洗可去除有机聚合物和塑料成分。然而,颜料、矿物填料及其他无机残留物仍可能残留在毛细管、通道或间隙中。因此,后续处理和质量检测需根据模具结构、残留物类型及既定的清洗目标进行调整。
通过针对性的超声波处理,可将残留的颜料、填料及其他无机残留物从毛细管、通道以及难以触及的模具区域中清除。后续处理的方式和范围取决于几何形状和残留物的性质。

在完成热清洗及可能的超声波处理后,可能还需要进行进一步的冲洗和干燥工序。这样可以从模具区域中清除溶解的残留物和已使用的处理介质。

纺丝喷嘴毛细管的检查可通过目视检查和自动化显微镜检测系统进行。该检测旨在对毛细管的状态及所达到的清洁效果进行可追溯的评估,并在必要时进行记录。

清洁工艺的适用性以及所需的工艺控制,取决于具体的模具、存在的残留物以及期望的清洁效果。为了进行初步的技术评估,SCHWING 需要尽可能详尽的清洁任务信息。
照片、技术图纸和材料信息有助于评估。对于未知聚合物或结构复杂的模具,可能需要进行试清洁。
关于工具及其结构:
关于残留物和清洁目标:
并非每家企业都需要配备专用的热清洗设备。SCHWING清洗服务可针对具体应用,对适用的纺丝喷嘴、纺丝组件及其他纤维加工工具进行清洗——服务范围涵盖从首次试清洗到定期计划的清洗任务。
该清洗服务特别适用于:
不确定是选择清洁服务还是自建设备更合适?
请在概览页面上比较各种清洁方案

根据纺丝喷嘴、纺丝组件及其他纤维加工设备的结构,以及具体残留物的类型,SCHWING 会将合适的热清洗工艺与相应的后处理及质量控制相结合。 根据客户要求,可将定期清洁周期以及取件和送回服务整合到可规划的服务方案中。
热清洗可去除附着在适用的耐高温金属模具上的有机聚合物和塑料残留物。根据模具结构、聚合物种类及清洗目标的不同,后续可能需要进行后处理和质量检测。
典型的例子包括纺丝喷嘴、纺丝组件、熔喷和纺粘喷嘴,以及纺丝梁和喷嘴梁。纺丝泵和其他金属部件也可根据其材料、结构和耐热性能进行检测。
对于细微毛细管、微孔和结构精密的模具,通常采用 VACUCLEAN 或 VACUCLEAN COMPACT 进行真空热解,这是对材料和模具更温和的选择。 根据模具、聚合物及清洗要求,MAXICLEAN和INNOVACLEAN也是可选方案。
对于PVC、PTFE、PVDF及其他含卤残留物,INNOVACLEAN通常是适用的技术。前提条件是模具几何形状合适、已彻底清除THERMCLEAN流化石英砂,并配备相应设计的废气处理系统。
颜料、矿物填料及其他无机成分并不一定能通过热分解完全去除。因此,根据模具和残留物的不同,可能需要进行针对性的超声波处理,随后进行冲洗和干燥。
除了目视检查外,还可以使用自动显微镜检测系统对毛细管进行检测。检测范围、评估标准和记录将根据具体模具及商定的清洁目标进行调整。
主要需要提供模具类型、材料、结构、尺寸、重量、数量、聚合物、添加剂、可能含有的卤素成分、残留物量以及所需的后续处理或检测要求。照片、技术图纸和材料信息有助于进行技术分类。
无论是清洁服务、试清洁还是自有设备:
SCHWING 都将协助您为您的零部件、聚合物及生产需求选择合适的热清洗工艺。
back-to-top