
Virgilio Perez Guembe
Vertriebsgebiet: Süd- & Mittel-Amerika, Europa, Asien
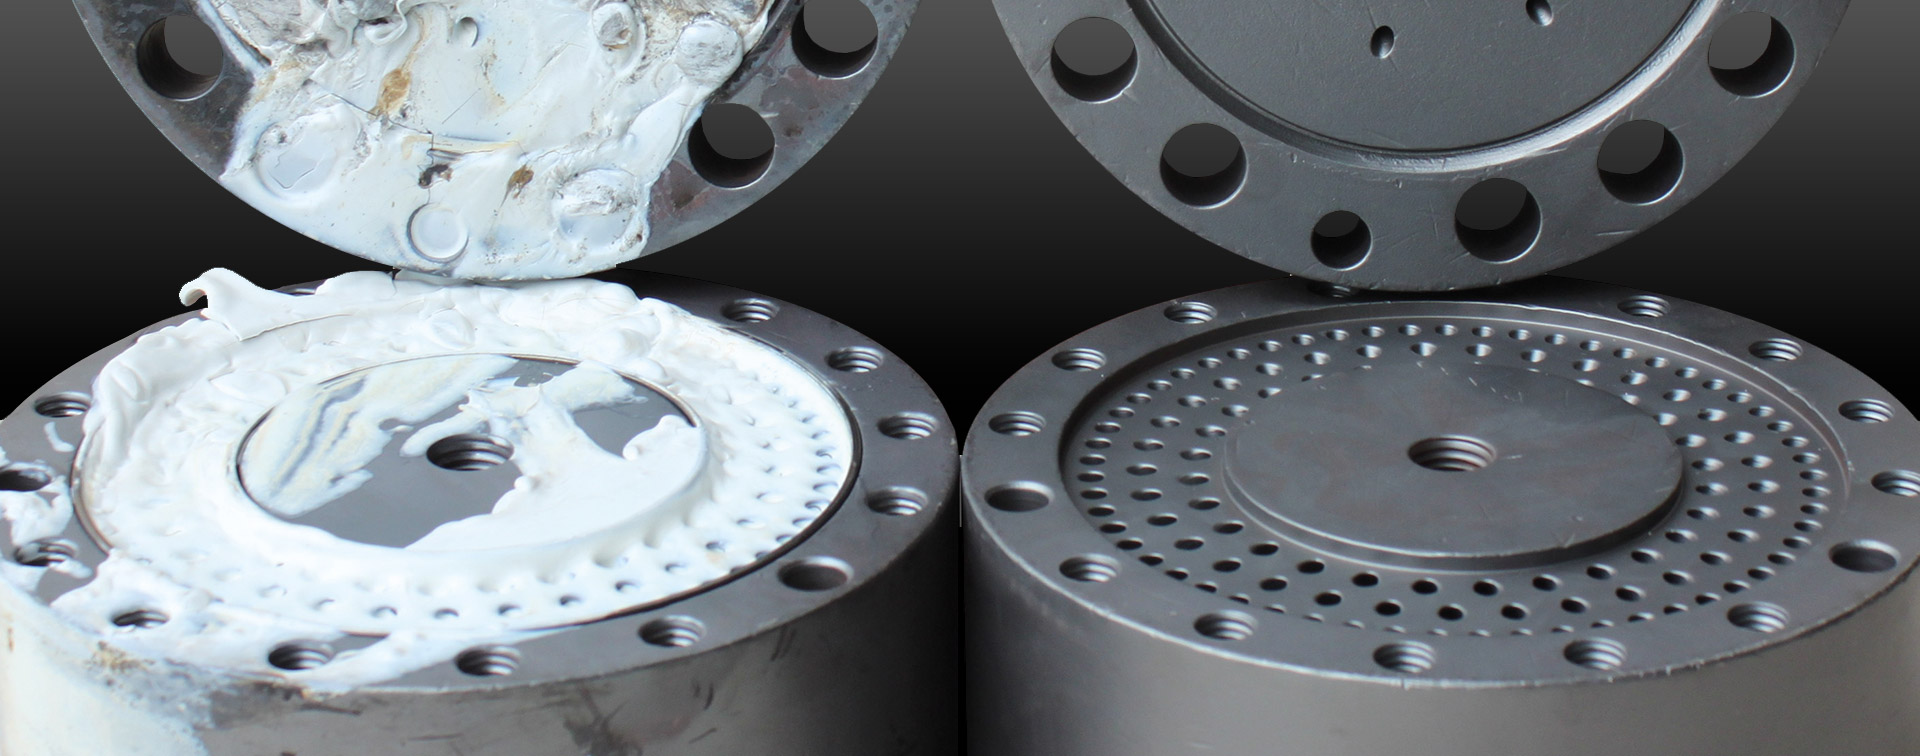
Polymer- und Kunststoffrückstände kontrolliert und bauteilschonend aus feinen Kapillaren, Mikrobohrungen und komplexen Innengeometrien entfernen.
Spinndüsen, Spinnpakete, Spinnbalken sowie Meltblown- und Spunbond-Düsen sind metallische Produktionswerkzeuge für die Faser- und Nonwovens-Produktion. Während des Einsatzes können sich Polymere und weitere Bestandteile in Kapillaren, Bohrungen, Polymerkanälen und schwer zugänglichen Innenbereichen ablagern.
Die thermische Reinigung entfernt organische Rückstände kontrolliert von geeigneten temperaturbeständigen Metallteilen. Das Reinigungsverfahren, die Prozessführung sowie mögliche Nachbehandlungs- und Prüfschritte werden auf Werkzeugaufbau, Werkstoff, Polymer und Reinigungsziel abgestimmt.
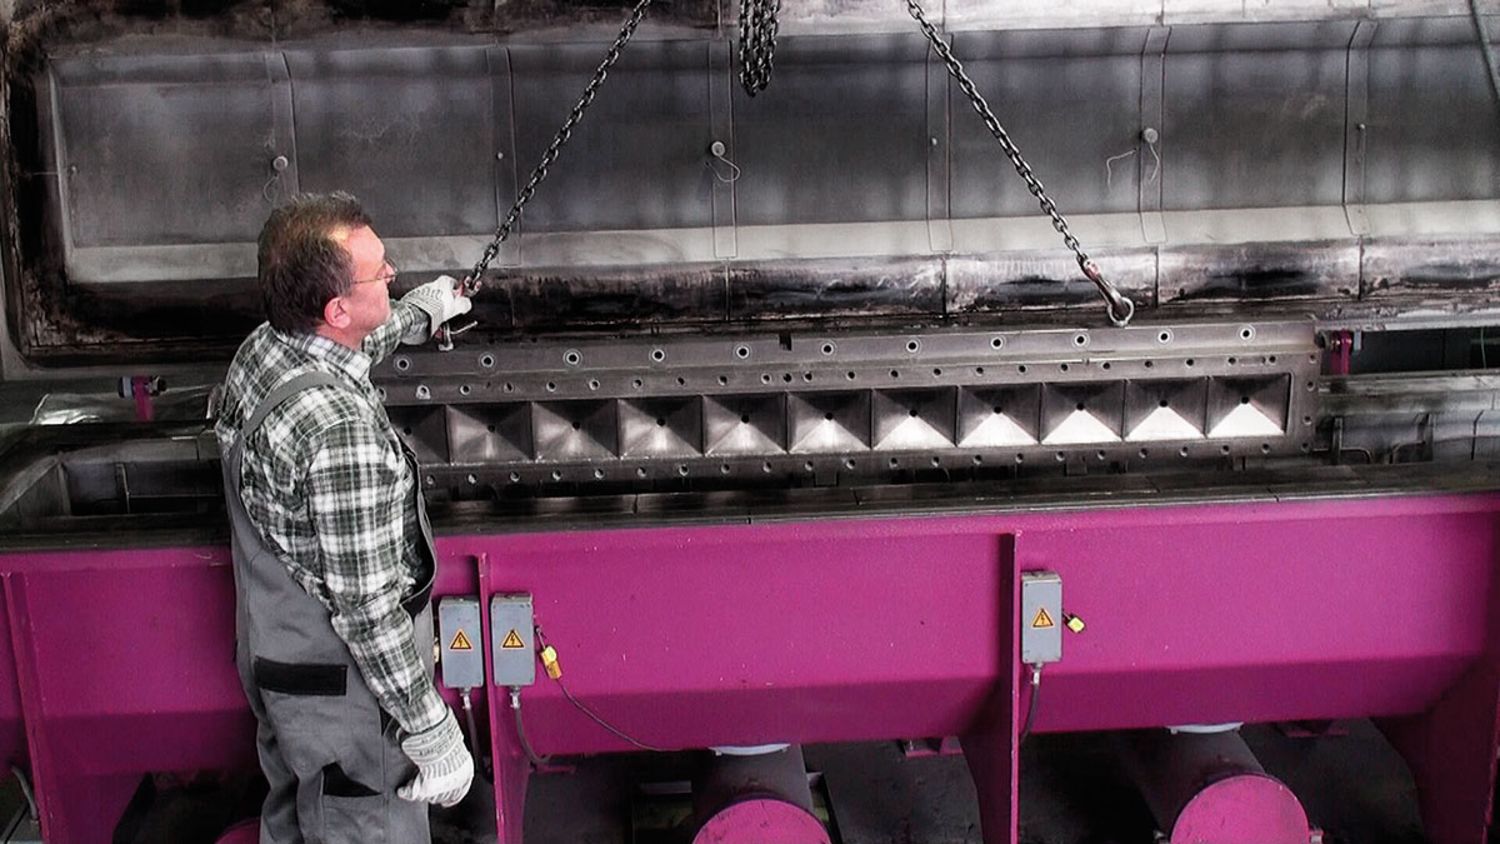
Während der Faser- und Nonwovens-Produktion strömen Polymerschmelzen durch feine Kapillaren, Mikrobohrungen und innere Kanäle von Spinndüsen, Spinnpaketen und verwandten Werkzeugen. Dabei können Polymer- und Kunststoffrückstände auch in schwer zugänglichen Bereichen verbleiben.
Eine rein äußerliche Säuberung reicht daher häufig nicht aus. Die Rückstände müssen auch aus den funktionsrelevanten Innenstrukturen entfernt werden, ohne die feinen Werkzeuggeometrien und Oberflächen unnötig zu belasten.
Polymerreste können sich in Kapillaren, Mikrobohrungen, Kanälen, Zwischenräumen und weiteren Innenbereichen festsetzen. Dadurch werden auch schwer zugängliche Strukturen zu einem wesentlichen Teil der Reinigungsaufgabe.
Ablagerungen können freie Querschnitte und definierte Strömungswege verändern. Wie stark die Werkzeugfunktion beeinträchtigt wird, hängt von Werkzeugaufbau, Rückstandsart und Verschmutzungsgrad ab.
Spinndüsen und Spinnpakete sind für den wiederholten Einsatz vorgesehen. Voraussetzung dafür ist ein abgestimmter Reinigungs- und Prüfprozess, der Werkzeugzustand, Verschmutzung und Reinigungsziel berücksichtigt.
Die thermische Reinigung kommt für geeignete temperaturbeständige Metallwerkzeuge aus der Faser- und Nonwovens-Produktion infrage. Die konkrete Eignung hängt von Werkstoff, Werkzeugaufbau, Geometrie, Abmessungen, Verbindungstechnik und zulässiger thermischer Belastung ab.
Werkzeugtyp | Typische Ausführung | Besondere Reinigungsanforderung |
|---|---|---|
Spinndüsen | metallische Düsenplatten mit feinen Kapillaren oder Mikrobohrungen | Polymer aus den Kapillaren entfernen und die feinen Düsenöffnungen erhalten |
Spinnpakete | mehrteilige Baugruppen mit Düsenplatte, Polymerkanälen und weiteren Funktionselementen | Polymer aus innenliegenden Bereichen und zwischen den einzelnen Komponenten entfernen |
Zusammengebaute Spinnpakete | montierte Spinnpakete mit mehreren aufeinander abgestimmten Bauteilen | zunächst thermisch vorbehandeln, um Polymer abzuschmelzen und die Demontage zu ermöglichen; anschließend die demontierten Komponenten thermisch reinigen |
Meltblown- und Spunbond-Düsen | Faserwerkzeuge mit zahlreichen feinen Düsenöffnungen und komplexer Geometrie | die gesamte Düsenstruktur kontrolliert reinigen und die feinen Werkzeuggeometrien erhalten |
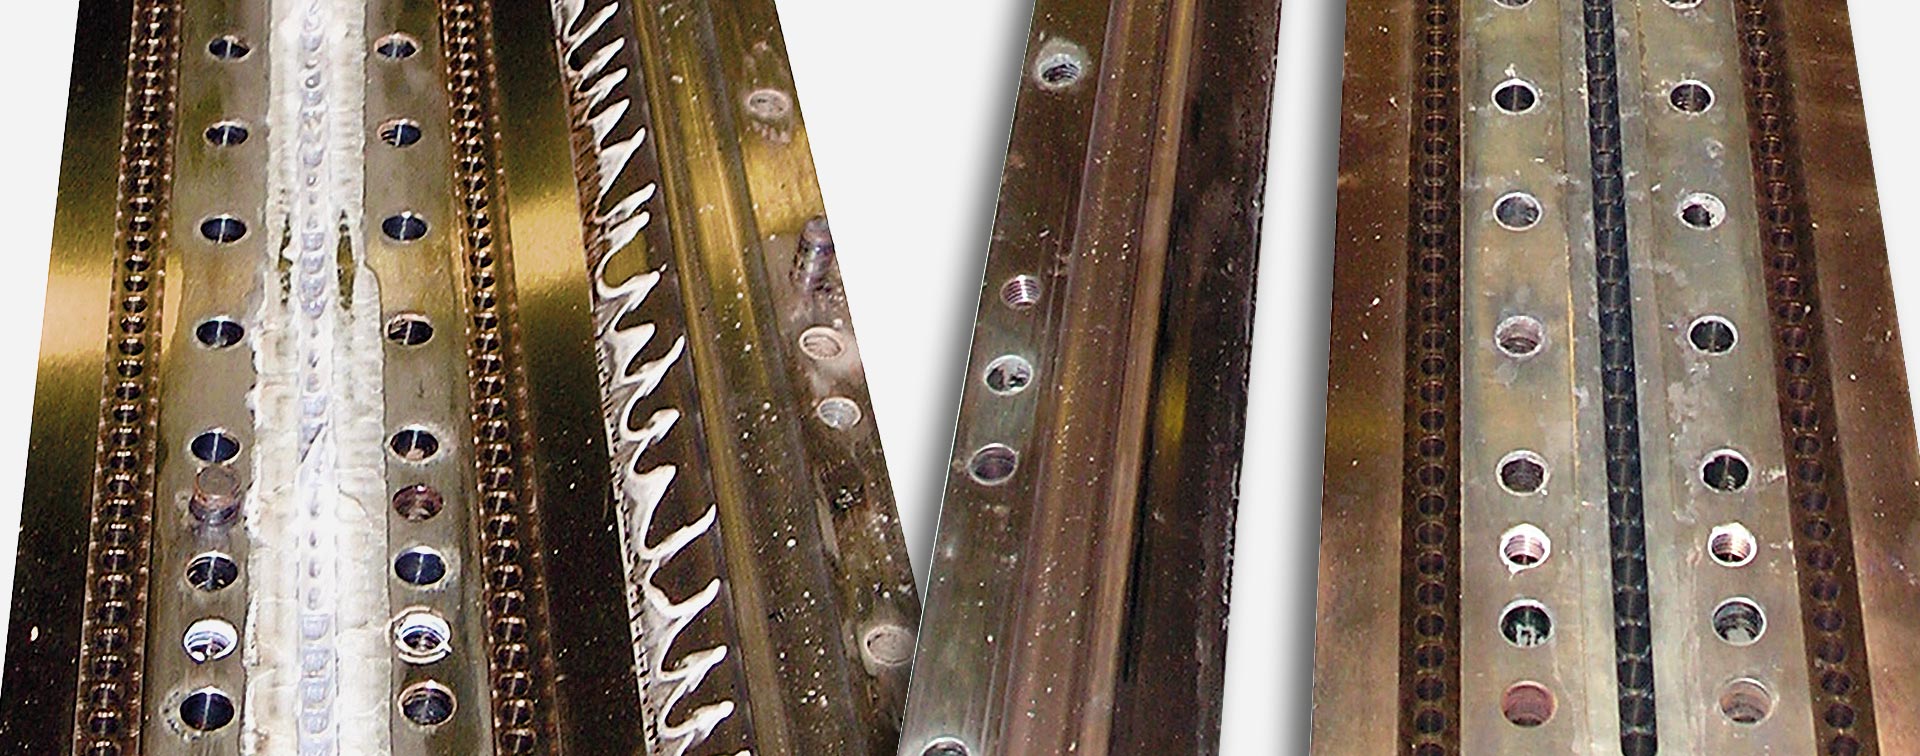
Spinn- und Düsenbalken | lange metallische Werkzeuge mit innenliegenden Polymerkanälen und Düsenbereichen | Polymer aus komplexen Innengeometrien entfernen und das Bauteil gleichmäßig erwärmen |
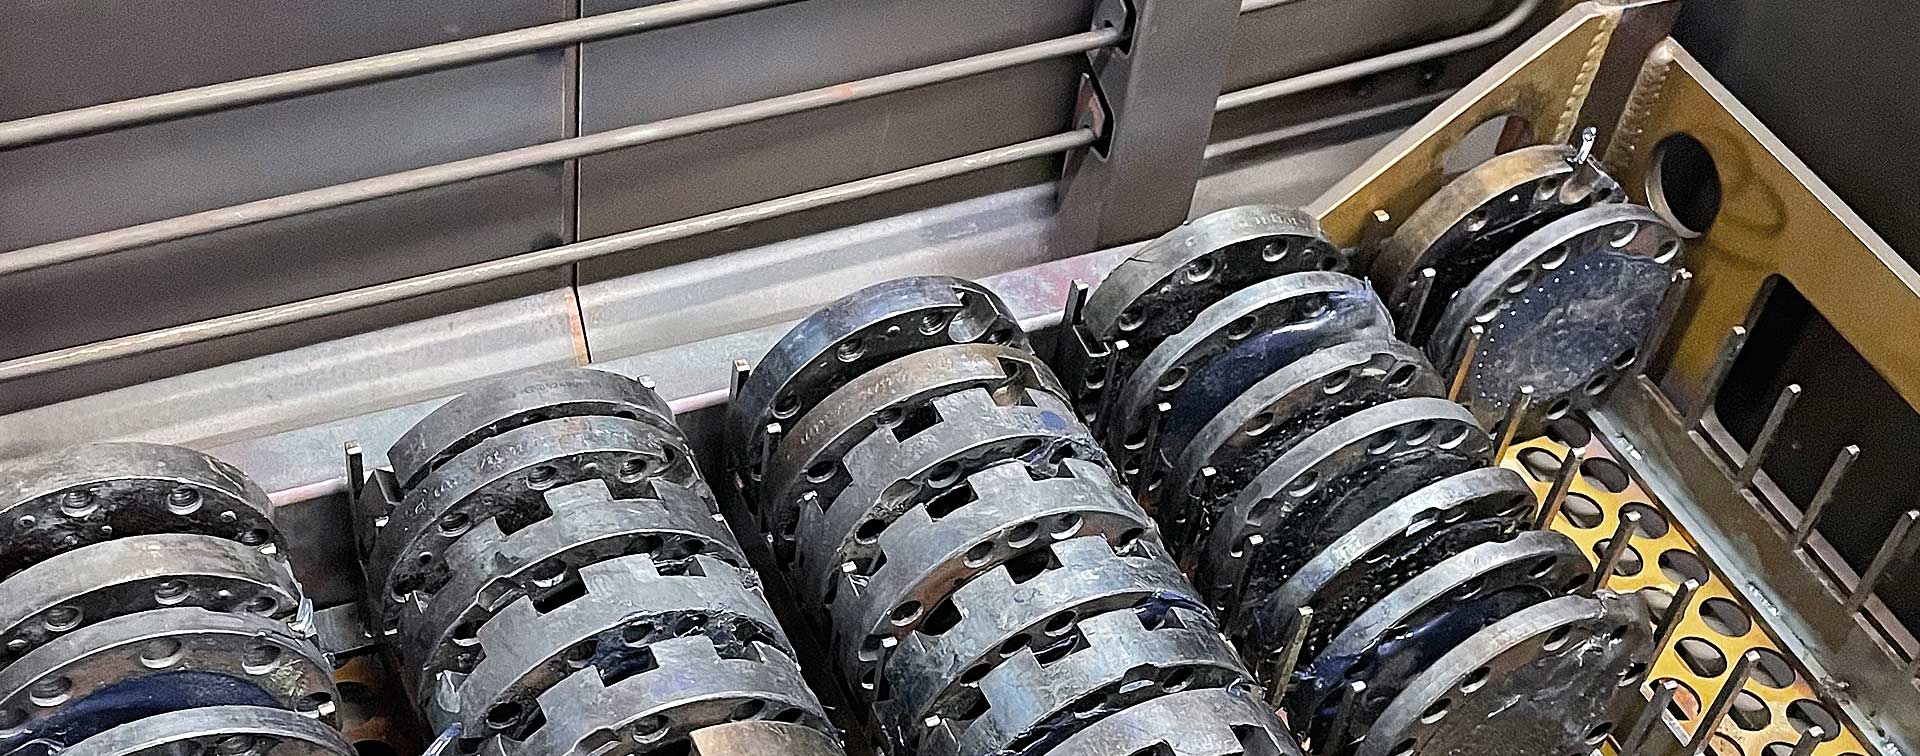
Bei zusammengebauten Spinnpaketen kann die thermische Vorbehandlung einen notwendigen Zwischenschritt darstellen. Dabei wird zunächst so viel Polymer entfernt beziehungsweise abgeschmolzen, dass sich das Paket demontieren lässt. Die einzelnen Komponenten werden danach erneut in das Reinigungssystem eingebracht und thermisch fertig gereinigt.
Spinnpumpen und weitere metallische Komponenten aus der Faserproduktion können abhängig von Aufbau, Werkstoff und thermischer Belastbarkeit ebenfalls geprüft werden. Bei mehrteiligen Werkzeugen muss geklärt werden, ob sämtliche Bestandteile für den jeweiligen thermischen Prozess geeignet sind.
Temperaturempfindliche Dichtungen, nichtmetallische Einlagen, Sensoren sowie elektrische oder andere nicht ausreichend temperaturbeständige Komponenten müssen vor der abschließenden thermischen Reinigung identifiziert und gegebenenfalls entfernt werden.
Ihr Werkzeug ist nicht aufgeführt? Technische Eignung prüfen lassen →


Spinndüsen, Spinnpakete und verwandte Faserwerkzeuge können mit dem verarbeiteten Basispolymer, vermischten Polymerarten, Masterbatch, Additiven, Pigmenten sowie thermisch veränderten Polymerbestandteilen belastet sein. Bei Material- oder Produktwechseln können zusätzlich Rückstände unterschiedlicher Polymere im Werkzeug verbleiben.
Die Polymerart beeinflusst das Abschmelzverhalten, das erforderliche Temperaturprofil, die bei der Zersetzung entstehenden Reaktionsprodukte und eine gegebenenfalls notwendige Nachbehandlung. Für die technische Bewertung müssen deshalb möglichst genaue Angaben zum verarbeiteten Material vorliegen.
Rückstandsgruppe | Beispiele | Für die Bewertung relevant |
|---|---|---|
Typische Faserpolymere | PE, PP, PET, PA, Spandex | Polymerart, Rückstandsmenge und thermisches Verhalten |
Thermisch veränderte Polymerreste | gealterte, degradierte oder teilweise verkohlte Rückstände | Zustand, Menge und Lage der Ablagerungen |
Masterbatch und additivierte Polymere | Trägerpolymer, Farbmasterbatch, Pigmente und funktionale Additive | genaue Zusammensetzung, Trägerpolymer und mögliche halogenierte Bestandteile |
Misch- und Wechselrückstände | mehrere Polymere oder nicht eindeutig bekannte Materialmischungen | Zusammensetzung und thermisches Verhalten gegebenenfalls unvollständig bekannt |
Halogenierte Polymere und Additive | PVC, PTFE, PVDF oder halogenhaltige Bestandteile | gesonderte Verfahrens-, Bauteil- und Abgasprüfung erforderlich |
Anorganische Reststoffe | mineralische Füllstoffe, anorganische Pigmente und weitere nicht thermisch zersetzbare Bestandteile | können nach der Entfernung der organischen Bestandteile im Werkzeug verbleiben und eine Nachbehandlung erfordern |
Das geeignete Reinigungsverfahren ergibt sich nicht allein aus der Bezeichnung des Werkzeugs. Entscheidend sind insbesondere Werkzeugaufbau, Kapillar- und Kanalgeometrie, Werkstoff, Abmessungen, Polymerart, Rückstandsmenge sowie das gewünschte Reinigungs- und Prüfergebnis.

VACUCLEAN ist insbesondere für Spinndüsen, Spinnpakete, Meltblown- und Spunbond-Düsen sowie Spinn- und Düsenbalken mit feinen Kapillaren, Mikrobohrungen oder komplexen Innengeometrien geeignet.
Durch das Vakuum können Polymere bei niedrigeren Reinigungstemperaturen thermisch entfernt werden als bei Verfahren unter atmosphärischen Bedingungen. In Verbindung mit der kontrollierten Aufheizung und der direkten Temperaturmessung am Reinigungsgut ermöglicht dies eine besonders material- und werkzeugschonende Prozessführung.
VACUCLEAN COMPACT kann für kleinere Spinndüsen, kompakte Werkzeuge und kleinere Chargen eingesetzt werden.

MAXICLEAN kommt für ausreichend robuste Spinndüsen, Spinnpakete und Faserwerkzeuge mit halogenfreien Rückständen infrage und arbeitet mit polymerspezifisch abgestimmten Temperaturprofilen.
Bei sehr feinen Kapillaren, Mikrobohrungen oder empfindlichen Geometrien ist jedoch VACUCLEAN aufgrund der niedrigeren Reinigungstemperaturen im Vakuum meist die schonendere Wahl. Die Auswahl hängt von Geometrie, Werkstoff und Polymer ab.

INNOVACLEAN kann für geeignete, ausreichend robuste Spinndüsen und Spinnpakete geprüft werden, wenn das fluidisierte Reinigungsmedium alle belasteten Bereiche erreicht und der THERMCLEAN-Sand anschließend vollständig aus Kapillaren, Kanälen und Zwischenräumen entfernt werden kann.
Das Verfahren ist bei kurzen Reinigungszeiten oder halogenierten Polymeren relevant; bei sehr feinen Düsenstrukturen muss THERMCLEAN-Sand jedoch sicher vollständig entfernbar sein.
Nicht sicher, welches Verfahren zu Ihrem Werkzeug passt?
Reinigungsaufgabe technisch prüfen lassen →
Bei Spinndüsen, Spinnpaketen und Spinnbalken genügt es nicht, sichtbare Polymeranhaftungen von den äußeren Flächen zu entfernen. Der Reinigungsprozess muss auch innenliegende und schwer zugängliche Bereiche erfassen und zugleich auf die thermische Belastbarkeit des jeweiligen Werkzeugs abgestimmt sein.
Polymerreste müssen auch aus feinen Kapillaren, Mikrobohrungen, Polymerkanälen und Zwischenräumen entfernt werden. Entscheidend ist, dass alle für die Werkzeugfunktion relevanten Bereiche in den Reinigungsprozess einbezogen werden.
Die Wärme muss möglichst gleichmäßig und kontrolliert in das Werkzeug eingebracht werden. Besonders bei feinen Düsenstrukturen, mehrteiligen Spinnpaketen und langen Spinnbalken sind unzulässige Temperaturbelastungen zu vermeiden.
Temperaturführung und Prozessablauf werden an Werkzeugaufbau, Werkstoff, Abmessungen, Polymerart und Rückstandsmenge angepasst. Auch das gewünschte Reinigungs- und Prüfergebnis muss bereits bei der Prozessauslegung berücksichtigt werden.

Die thermische Reinigung entfernt organische Polymer- und Kunststoffbestandteile. Pigmente, mineralische Füllstoffe und andere anorganische Reststoffe können jedoch in Kapillaren, Kanälen oder Zwischenbereichen verbleiben. Deshalb werden Nachbehandlung und Qualitätsprüfung auf Werkzeugaufbau, Rückstandsart und festgelegtes Reinigungsziel abgestimmt.
Verbleibende Pigmente, Füllstoffe und weitere anorganische Rückstände können durch eine abgestimmte Ultraschallbehandlung aus Kapillaren, Kanälen und schwer zugänglichen Werkzeugbereichen entfernt werden. Art und Umfang der Nachbehandlung richten sich nach Geometrie und Rückstand.

Nach der thermischen Reinigung und einer möglichen Ultraschallbehandlung können weitere Spül- und Trocknungsschritte erforderlich sein. Dadurch werden gelöste Reststoffe und eingesetzte Behandlungsmedien aus den Werkzeugbereichen entfernt.

Spinndüsenkapillare können visuell und mit automatisierten mikroskopischen Inspektionssystemen kontrolliert werden. Die Prüfung dient dazu, den Zustand der Kapillaren und das erzielte Reinigungsergebnis nachvollziehbar zu bewerten und gegebenenfalls zu dokumentieren.

Die Eignung des Reinigungsverfahrens und die erforderliche Prozessführung hängen vom konkreten Werkzeug, den vorhandenen Rückständen und dem gewünschten Reinigungsergebnis ab. Für eine erste technische Einschätzung benötigt SCHWING möglichst vollständige Angaben zur Reinigungsaufgabe.
Fotos, technische Zeichnungen und Materialinformationen erleichtern die Bewertung. Bei unbekannten Polymeren oder komplexen Werkzeugaufbauten kann eine Versuchsreinigung erforderlich sein.
Zum Werkzeug und dessen Aufbau:
Zum Rückstand und Reinigungsziel:
Nicht jedes Unternehmen benötigt für die thermische Reinigung eine eigene Anlage. Der SCHWING-Reinigungs-Service übernimmt die anwendungsbezogene Reinigung geeigneter Spinndüsen, Spinnpakete und weiterer Faserwerkzeuge – von der ersten Versuchsreinigung bis zu regelmäßig geplanten Reinigungsaufträgen.
Der Reinigungs-Service eignet sich insbesondere für:
Spinndüsenreinigung im 24/7-Service anfragen
Unsicher, ob Reinigungsservice oder eine eigene Anlage sinnvoll ist?
Reinigungswege auf der Übersichtsseite vergleichen

Abhängig vom Aufbau der Spinndüsen, Spinnpakete und weiterer Faserwerkzeuge und vom jeweiligen Rückstand kombiniert SCHWING das geeignete thermische Reinigungsverfahren mit abgestimmter Nachbehandlung und Qualitätskontrolle. Auf Wunsch können regelmäßige Reinigungsintervalle sowie Abholung und Rücklieferung in ein planbares Servicekonzept integriert werden.
Die thermische Reinigung entfernt organische Polymer- und Kunststoffanhaftungen von geeigneten temperaturbeständigen Metallwerkzeugen. Abhängig von Werkzeugaufbau, Polymer und Reinigungsziel können anschließend eine Nachbehandlung und Qualitätsprüfung erforderlich sein.
Typische Beispiele sind Spinndüsen, Spinnpakete, Meltblown- und Spunbond-Düsen sowie Spinn- und Düsenbalken. Auch Spinnpumpen und weitere metallische Komponenten können abhängig von Werkstoff, Aufbau und thermischer Belastbarkeit geprüft werden.
Bei feinen Kapillaren, Mikrobohrungen und empfindlichen Werkzeuggeometrien ist häufig die Vakuumpyrolyse mit VACUCLEAN beziehungsweise VACUCLEAN COMPACT die material- und werkzeugschonendere Wahl. MAXICLEAN und INNOVACLEAN können abhängig von Werkzeug, Polymer und Reinigungsanforderung ebenfalls infrage kommen.
Für PVC, PTFE, PVDF und andere halogenhaltige Rückstände ist INNOVACLEAN grundsätzlich die relevante Technologie. Voraussetzung sind eine geeignete Werkzeuggeometrie, die vollständige Entfernung des THERMCLEAN-Sandes und eine entsprechend ausgelegte Abgasbehandlung.
Pigmente, mineralische Füllstoffe und weitere anorganische Bestandteile werden durch die thermische Zersetzung nicht zwangsläufig entfernt. Abhängig von Werkzeug und Rückstand kann deshalb beispielsweise eine abgestimmte Ultraschallbehandlung mit anschließendem Spülen und Trocknen erforderlich sein.
Neben einer visuellen Kontrolle können die Kapillaren mit automatisierten mikroskopischen Inspektionssystemen geprüft werden. Prüfumfang, Bewertungskriterien und Dokumentation werden auf das jeweilige Werkzeug und das vereinbarte Reinigungsziel abgestimmt.
Benötigt werden insbesondere Werkzeugtyp, Werkstoff, Aufbau, Abmessungen, Gewicht, Stückzahl, Polymer, Additive, mögliche Halogenanteile, Rückstandsmenge und gewünschte Nachbehandlung oder Prüfung. Fotos, technische Zeichnungen und Materialinformationen erleichtern die technische Einordnung.
Ob Reinigungsservice, Versuchsreinigung oder eigene Anlage:
SCHWING unterstützt Sie bei der Auswahl des geeigneten thermischen Reinigungsverfahrens für Ihre Bauteile, Polymere und Produktionsanforderungen.
back-to-top