
Virgilio Perez Guembe
Vertriebsgebiet: Süd- & Mittel-Amerika, Europa, Asien
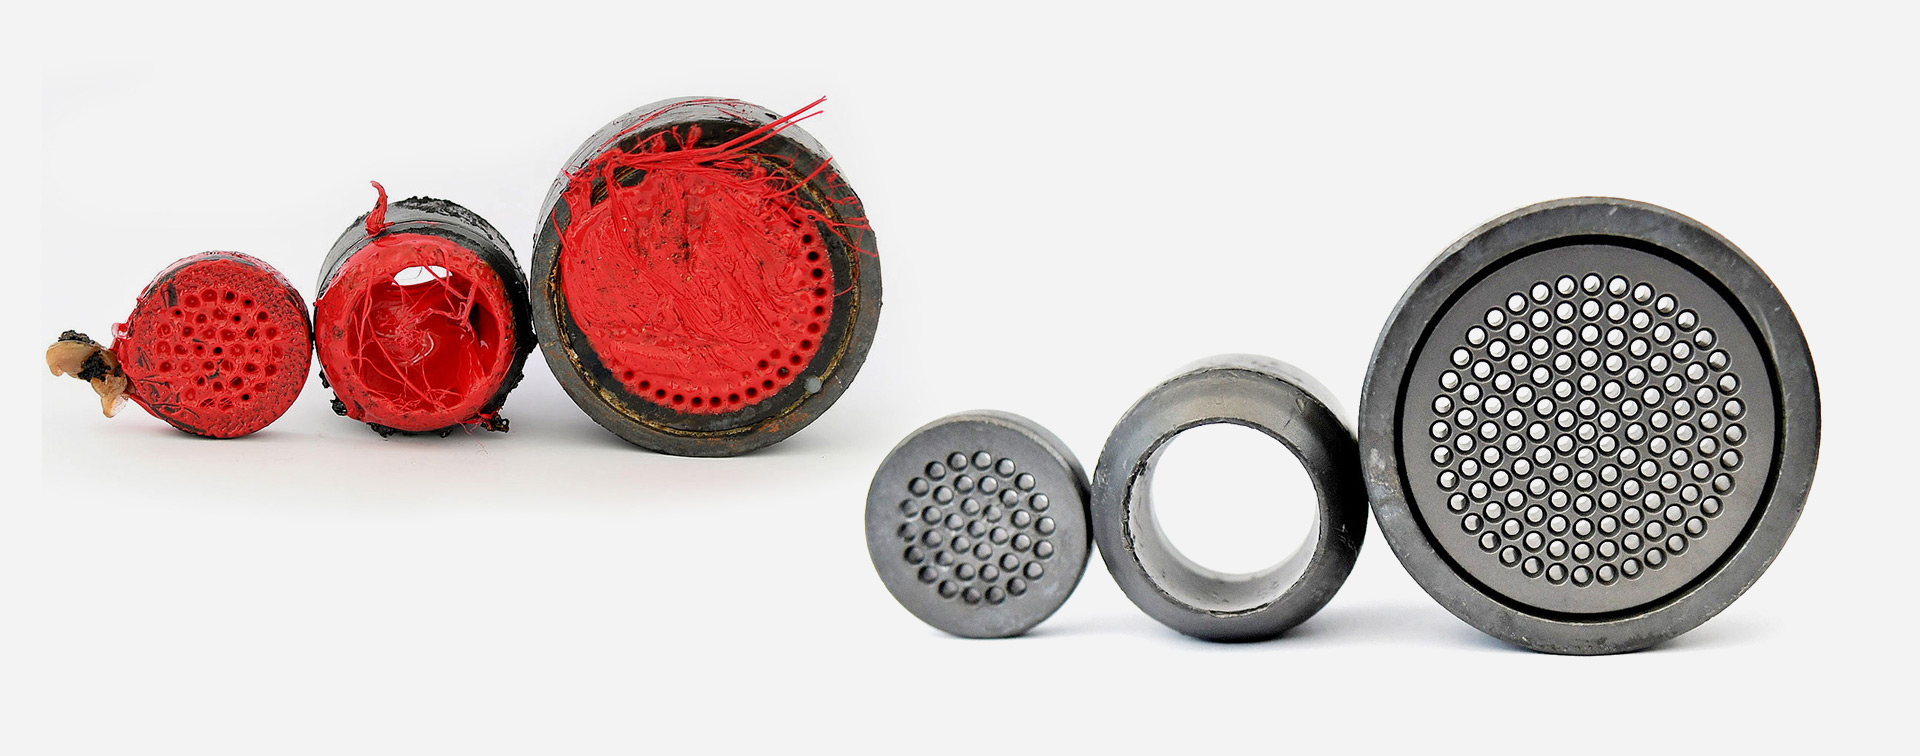
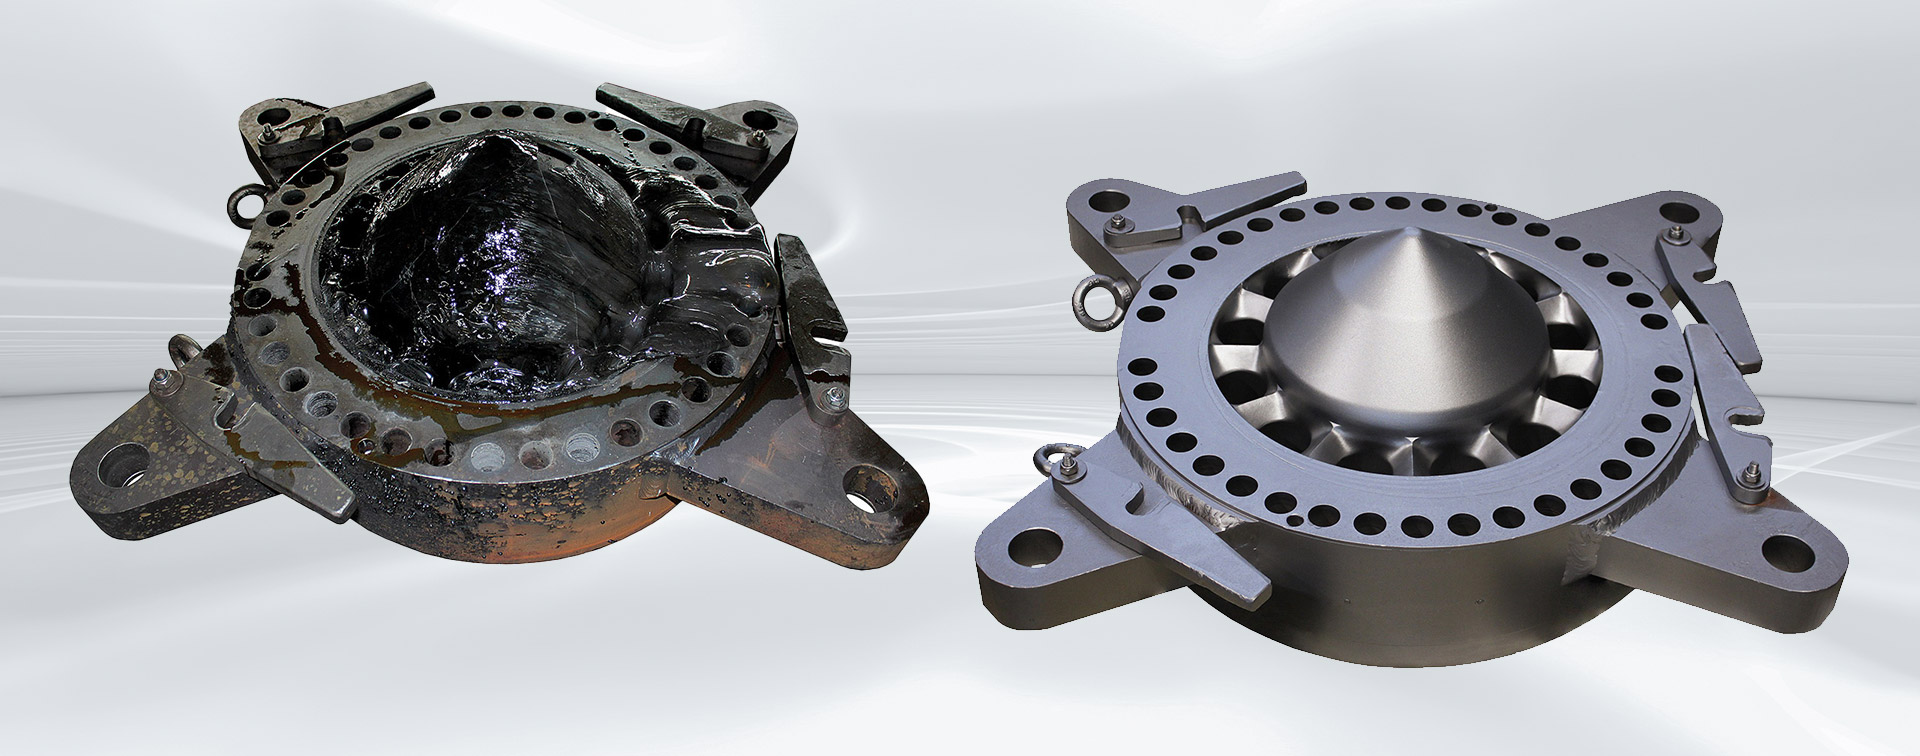
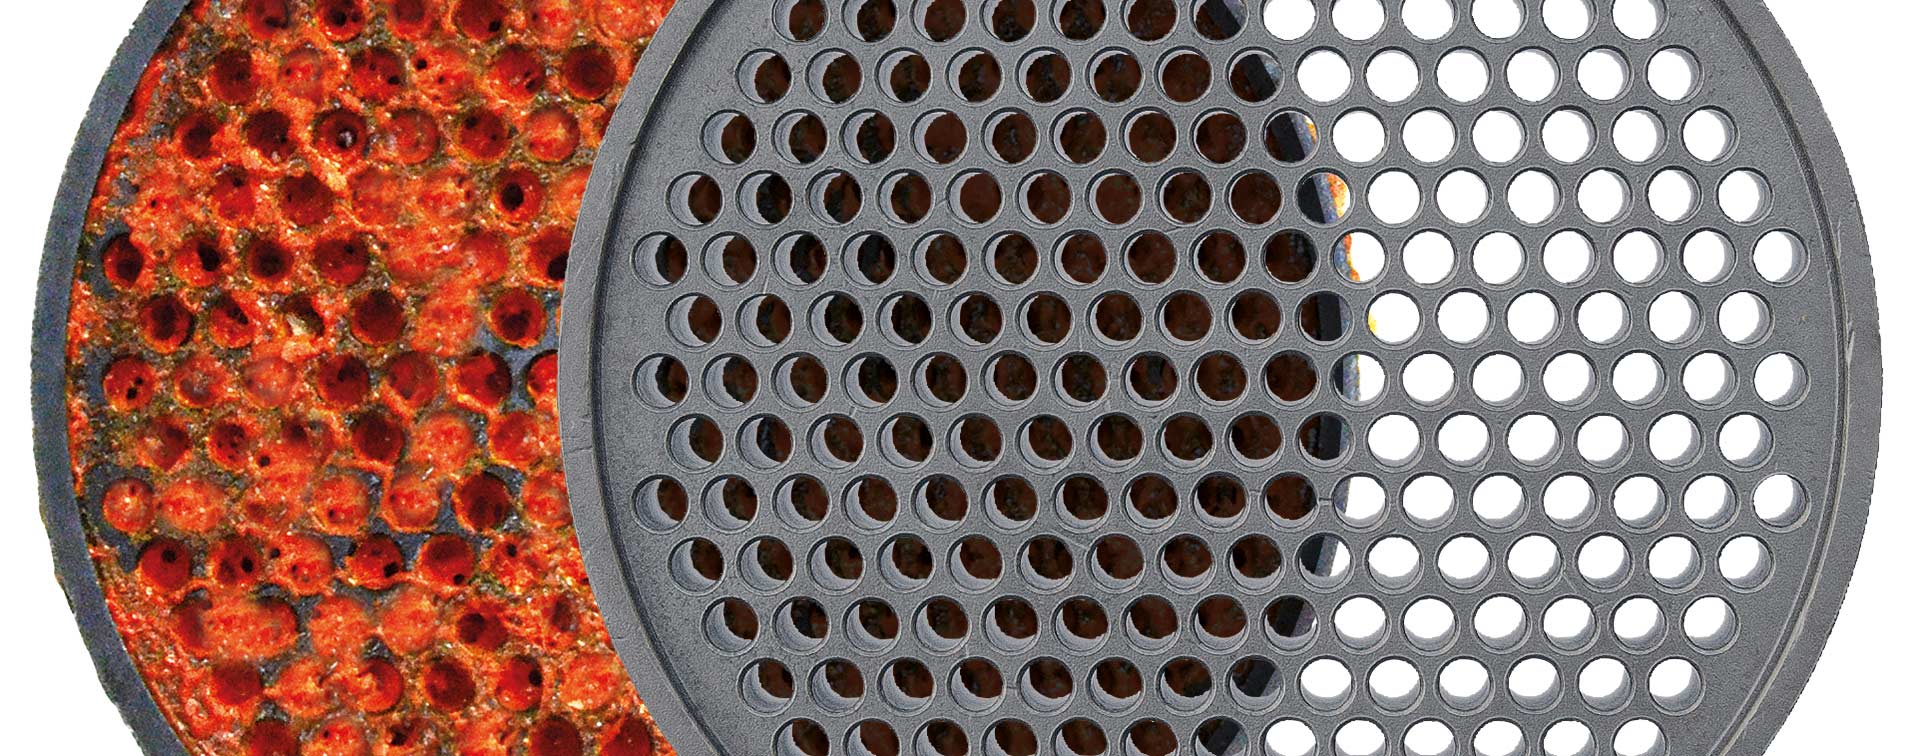
Kunststoff- und Polymerreste zuverlässig aus Bohrungen und von Werkzeugoberflächen entfernen.
Lochplatten und Granulierwerkzeuge sind robuste metallische Komponenten, die insbesondere in Granulier- und anderen Kunststoffverarbeitungsprozessen eingesetzt werden. Im Produktionsbetrieb lagern sich Polymerreste auf den Werkzeugoberflächen und in den Bohrungen ab. Die thermische Reinigung entfernt diese organischen Rückstände kontrolliert und bereitet die Werkzeuge für den erneuten Produktionseinsatz vor. Welches Reinigungsverfahren geeignet ist, hängt vor allem von Werkzeuggröße, Polymer und Rückstandsmenge ab.

Im laufenden Betrieb lagern sich Kunststoff- und Polymerreste an Lochplatten, in den Bohrungen sowie an Granuliermessern und weiteren Werkzeugoberflächen ab. Für Materialwechsel, Wartung oder den erneuten Produktionseinsatz müssen diese Rückstände regelmäßig entfernt werden.
Polymerreste können Bohrungen und Austrittsöffnungen teilweise oder vollständig zusetzen. Für den weiteren Produktionseinsatz müssen diese Bereiche wieder frei von organischen Rückständen sein.
Bei einem Wechsel von Polymer, Farbe oder Produkt können Rückstände des zuvor verarbeiteten Materials im Werkzeug verbleiben. Eine vollständige Reinigung schafft definierte Ausgangsbedingungen für den nächsten Produktionslauf.
Die Reinigung soll Polymeranhaftungen zuverlässig entfernen, ohne Geometrie und Funktionsflächen des metallischen Werkzeugs zu beeinträchtigen. Nach Reinigung und ggf. erforderlicher Nachbehandlung kann das Werkzeug wieder in den Produktionsprozess integriert werden.
Die thermische Reinigung kommt für geeignete, ausreichend temperaturbeständige Lochplatten und metallische Granulierwerkzeuge infrage. Die konkrete Eignung hängt insbesondere von Werkstoff, Abmessungen, Beschichtungen und der zulässigen thermischen Belastung ab.
Bauteil/Komponente | Typische Reinigungsaufgabe | Besondere Anforderung |
|---|---|---|
Lochplatten / Granulierdüsen | Polymerreste von Oberflächen sowie aus Bohrungen und Austrittsöffnungen entfernen | Bohrungsgeometrie und Funktionsflächen erhalten |
Granuliermesser | Polymeranhaftungen von Messerflächen und Schneidbereichen entfernen | Schneiden, Beschichtungen und Verschleißzustand berücksichtigen |
Weitere metallische Komponenten von Granuliereinheiten können abhängig von Werkstoff, Aufbau und thermischer Belastbarkeit ebenfalls geprüft werden. Temperaturempfindliche oder nichtmetallische Komponenten müssen vor der thermischen Reinigung identifiziert und gegebenenfalls demontiert werden.
Ihr Werkzeug ist nicht aufgeführt? Technische Eignung prüfen lassen →


Granuliermesser vor und nach der thermischen Reinigung

Auf Lochplatten, in den Bohrungen und an Granuliermessern verbleiben vor allem Rückstände der verarbeiteten Kunststoffschmelze. Je nach Produktionsprozess können zusätzlich Farb- und Additivreste sowie thermisch veränderte Polymerablagerungen auftreten. Typische Rückstände sind:
Halogenhaltige Polymere oder Additive erfordern eine geeignete Verfahrens- und Abgasführung und werden anwendungsbezogen geprüft.
Lochplatten und Granulierwerkzeuge sind in der Regel robuste metallische Bauteile und können mit unterschiedlichen thermischen Verfahren gereinigt werden. Welches Verfahren sinnvoll ist, hängt vor allem von Bauteilgröße, Polymer und Rückstandsmenge ab.
Die Reinigungssysteme der Modellreihe VACUCLEAN eignen sich für die schonende Reinigung von Granulierwerkzeugen und Lochplatten. VACUCLEAN COMPACT ist insbesondere für kleinere Granulierwerkzeuge und Chargen ausgelegt.

INNOVACLEAN ermöglicht kurze Reinigungszeiten und eignet sich für robuste Lochplatten und vergleichbare Granulierkomponenten. Für halogenierte Polymere wie PVC, PTFE oder PVDF ist die Wirbelschicht-Technologie das relevante SCHWING-Verfahren.

Für große Lochplatten und Granulierwerkzeuge mit halogenfreien Polymeranhaftungen kann MAXICLEAN eingesetzt werden. Die Eignung wird abhängig von Abmessungen, Polymer und Rückstandsmenge bewertet.

Nicht sicher, welches Verfahren zu Ihrem Werkzeug passt?
Reinigungsaufgabe technisch prüfen lassen →
Entscheidend ist nicht allein die sichtbare Sauberkeit. Lochplatten und Granulierwerkzeuge müssen nach der Reinigung ihre Funktion im Produktionsprozess wieder zuverlässig erfüllen. Bei gefüllten oder verstärkten Polymeren können nach der thermischen Reinigung anorganische Reststoffe in bzw. an den Werkzeugen verbleiben. Diese werden bei Bedarf durch eine abgestimmte Nachbehandlung entfernt.
Nach Reinigung und ggf. erforderlicher Nachbehandlung sollen die Bohrungen vollständig frei von relevanten Rückständen sein. Verbliebene Ablagerungen oder anorganische Reststoffe können den Polymerdurchsatz und ein gleichmäßiges Austrittsbild beeinträchtigen.
Bei Granulierdüsen und Granuliermessern müssen funktionale Oberflächen und Schneidbereiche erhalten bleiben. Beschichtungen, Verschleißzustand und mögliche thermische Empfindlichkeiten sind deshalb bei der Reinigung zu berücksichtigen.
Bei gefüllten oder verstärkten Polymeren können nach der thermischen Behandlung Pigmente, Glasfasern oder mineralische Bestandteile zurückbleiben. Diese müssen bei Bedarf insbesondere aus Bohrungen und von Funktionsflächen entfernt werden.
Für die technische Bewertung reichen bei Lochplatten und Granulierwerkzeugen in der Regel wenige, gezielte Angaben zu Werkzeug und Polymer.
Zum Werkzeug:
Zum Rückstand:
SCHWING übernimmt die thermische Reinigung geeigneter Lochplatten und Granulierwerkzeuge – von einzelnen Reinigungsaufträgen und Testreinigungen bis zur regelmäßigen Reinigung im laufenden Produktionsbetrieb.
Der Reinigungs-Service eignet sich insbesondere für:
Lochplatten oder Granulierwerkzeuge reinigen lassen
Unsicher, ob Reinigungsservice oder eine eigene Anlage sinnvoll ist?
Reinigungswege auf der Übersichtsseite vergleichen

Abhängig von Bauteilaufbau, Polymer und Reinigungsziel kombiniert SCHWING das geeignete thermische Verfahren mit abgestimmter Nachbehandlung. Auf Wunsch können regelmäßige Reinigungsintervalle sowie Abholung und Rücklieferung in ein planbares Servicekonzept integriert werden.
Geeignet sind insbesondere temperaturbeständige metallische Lochplatten, Granulierdüsen und Granuliermesser. Entscheidend sind Werkstoff, Abmessungen, Beschichtungen und die zulässige thermische Belastung.
Thermisch entfernt werden vor allem Kunststoff- und Polymerreste sowie thermisch gealterte oder verkohlte organische Ablagerungen. Anorganische Bestandteile wie Pigmente, mineralische Füllstoffe oder Glasfasern können eine zusätzliche Nachbehandlung erfordern.
Je nach Bauteilgröße, Polymer und Rückstandsmenge kommen VACUCLEAN, VACUCLEAN COMPACT, INNOVACLEAN oder bei großen Werkzeugen MAXICLEAN infrage. Die Auswahl erfolgt anwendungsbezogen.
Ja, geeignete metallische Granuliermesser können thermisch von Polymeranhaftungen befreit werden. Schneidbereiche, Beschichtungen und Werkstoff müssen bei der Verfahrenswahl berücksichtigt werden.
Die organischen Polymerbestandteile werden thermisch zersetzt. Glasfasern, Pigmente oder mineralische Füllstoffe bleiben jedoch als anorganische Rückstände zurück und müssen bei Bedarf anschließend entfernt werden.
Für Rückstände aus PVC, PTFE, PVDF oder anderen halogenhaltigen Polymeren ist INNOVACLEAN das relevante SCHWING-Verfahren. Voraussetzung ist, dass THERMCLEAN-Sand aus Bohrungen und Kanälen vollständig entfernt werden kann.
Hilfreich sind Bauteiltyp, Werkstoff, Abmessungen, Gewicht und Stückzahl sowie Angaben zum verarbeiteten Polymer, möglichen Additiven oder Füllstoffen und zum Halogengehalt. Fotos oder Zeichnungen erleichtern die Bewertung.
Ob Reinigungsservice, Versuchsreinigung oder eigene Anlage:
SCHWING unterstützt Sie bei der Auswahl des geeigneten thermischen Reinigungsverfahrens für Ihre Bauteile, Polymere und Produktionsanforderungen.
back-to-top