
Virgilio Perez Guembe
Vertriebsgebiet: Süd- & Mittel-Amerika, Europa, Asien
Polymer- und Kunststoffrückstände kontrolliert aus Heißkanalverteilern, Düsen, Fließkanälen und weiteren Metallkomponenten entfernen.
Spritzdüsen, Heißkanaldüsen, Heißkanalverteiler und weitere Komponenten aus Spritzgussprozessen kommen unmittelbar mit der Polymerschmelze in Kontakt. Während des Betriebs, bei Materialwechseln oder infolge technischer Störungen können sich Kunststoffrückstände in Fließkanälen, Bohrungen, Düsen und auf äußeren Bauteilflächen ablagern.
Die thermische Reinigung entfernt organische Rückstände kontrolliert von geeigneten temperaturbeständigen Metallkomponenten. Welches Verfahren infrage kommt, hängt von Bauteilaufbau, Werkstoffen, Polymer, Rückstandsmenge und dem geforderten Reinigungsergebnis ab.
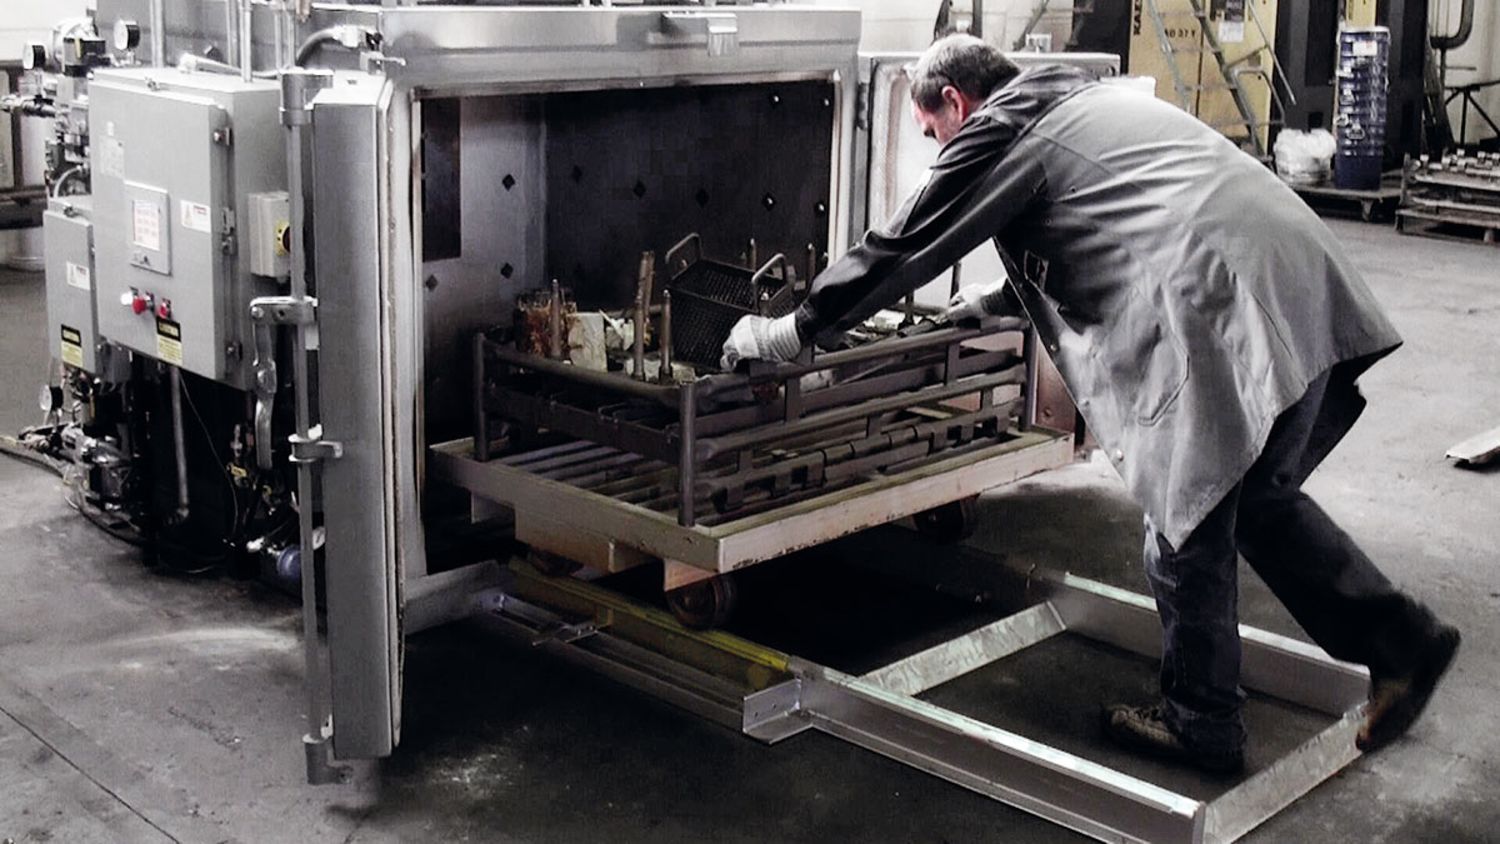
Im Spritzguss können Polymerrückstände an Düsen, Schneckenspitzen, Rückstromsperren, statischen Mischern und weiteren schmelzeführenden Bauteilen haften. In Heißkanalsystemen befinden sich die Rückstände häufig in langen, verwinkelten und von außen nicht zugänglichen Fließkanälen.
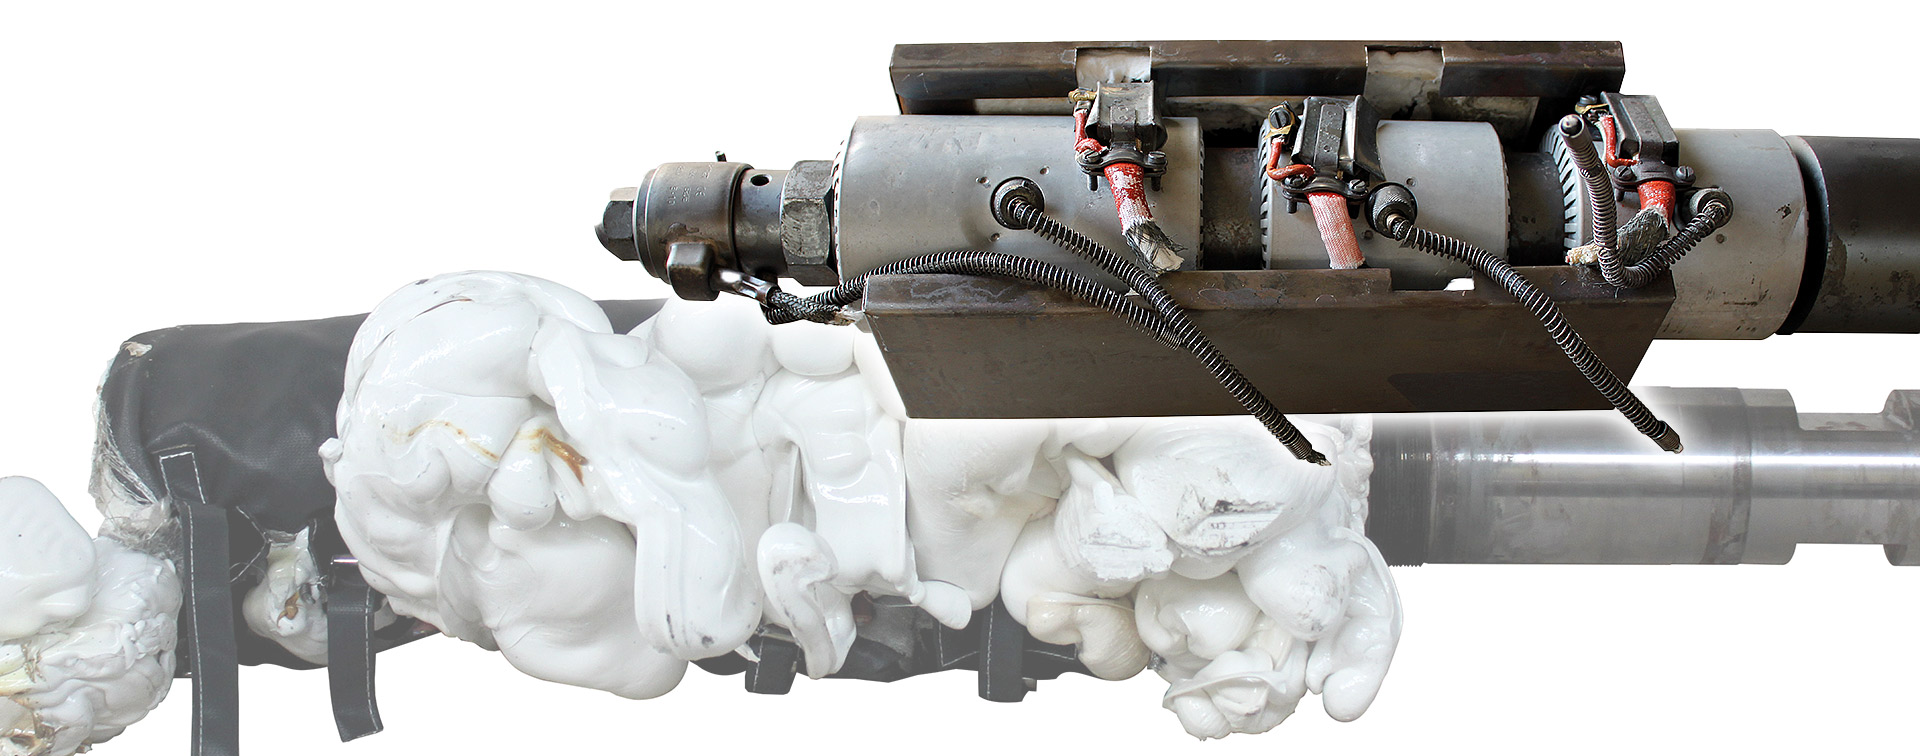
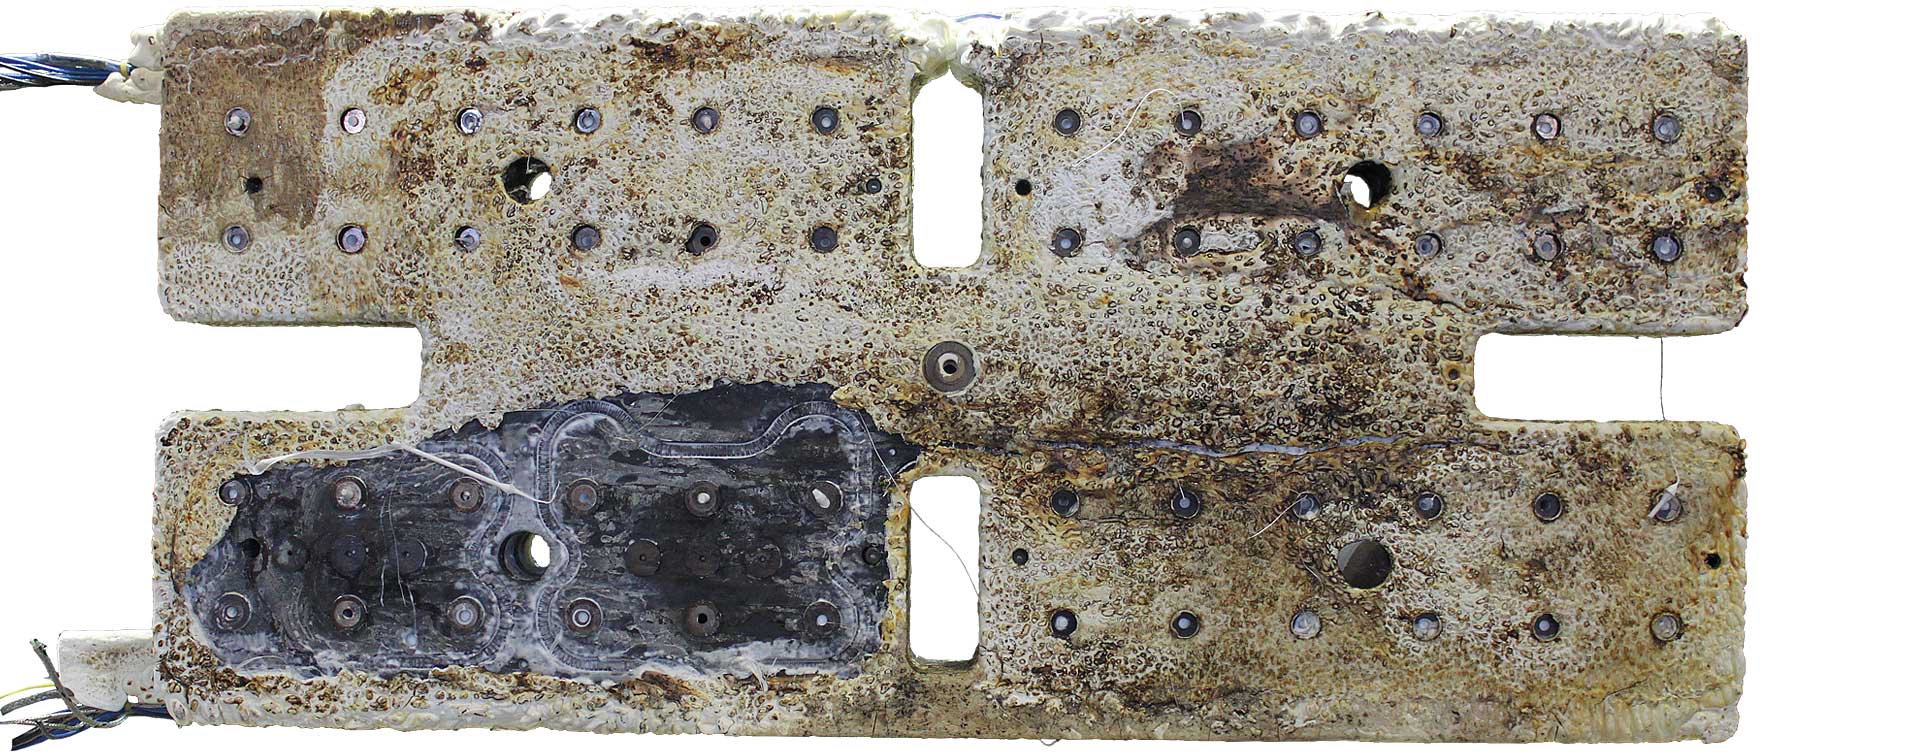
Bei Defekten, Materialermüdung oder undichten Komponenten kann Polymerschmelze außerdem aus den vorgesehenen Fließwegen austreten und den Heißkanalverteiler großflächig umschließen. Solche stark überspritzten Systeme lassen sich manuell nur mit erheblichem Aufwand reinigen. Innenliegende Kanäle werden dabei häufig nicht vollständig erreicht.
Polymerreste können in Kanälen, Bohrungen, Düsen und schwer zugänglichen Übergängen verbleiben. Eine reine Außenreinigung reicht nicht aus.
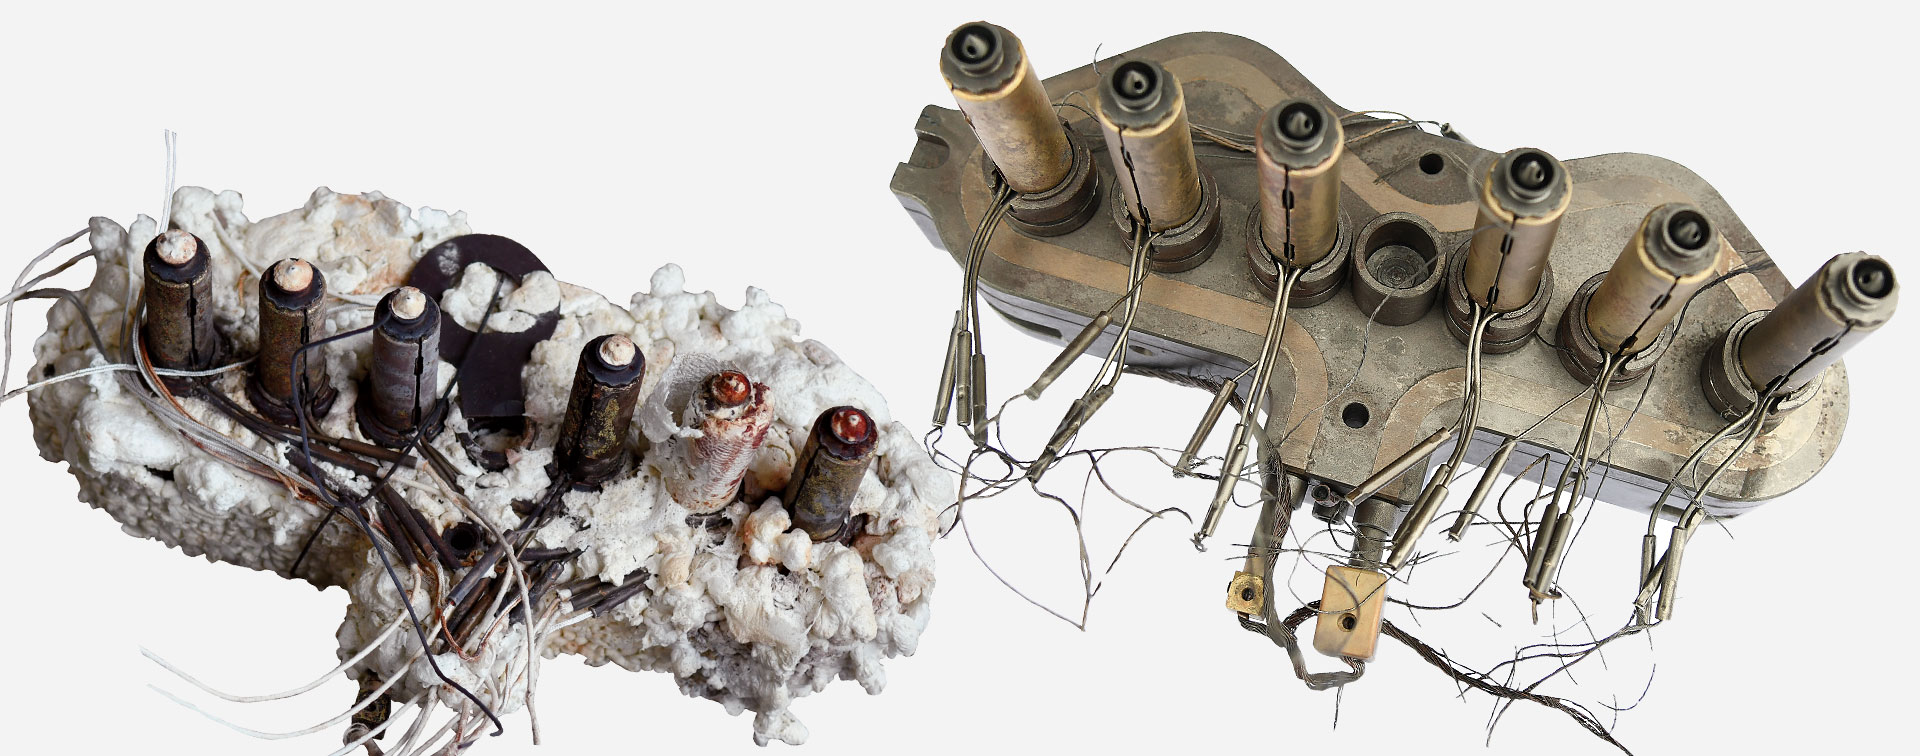
Bei Leckagen oder Defekten kann Polymerschmelze Verteiler, Düsen und angrenzende Bauteile teilweise oder vollständig umschließen.
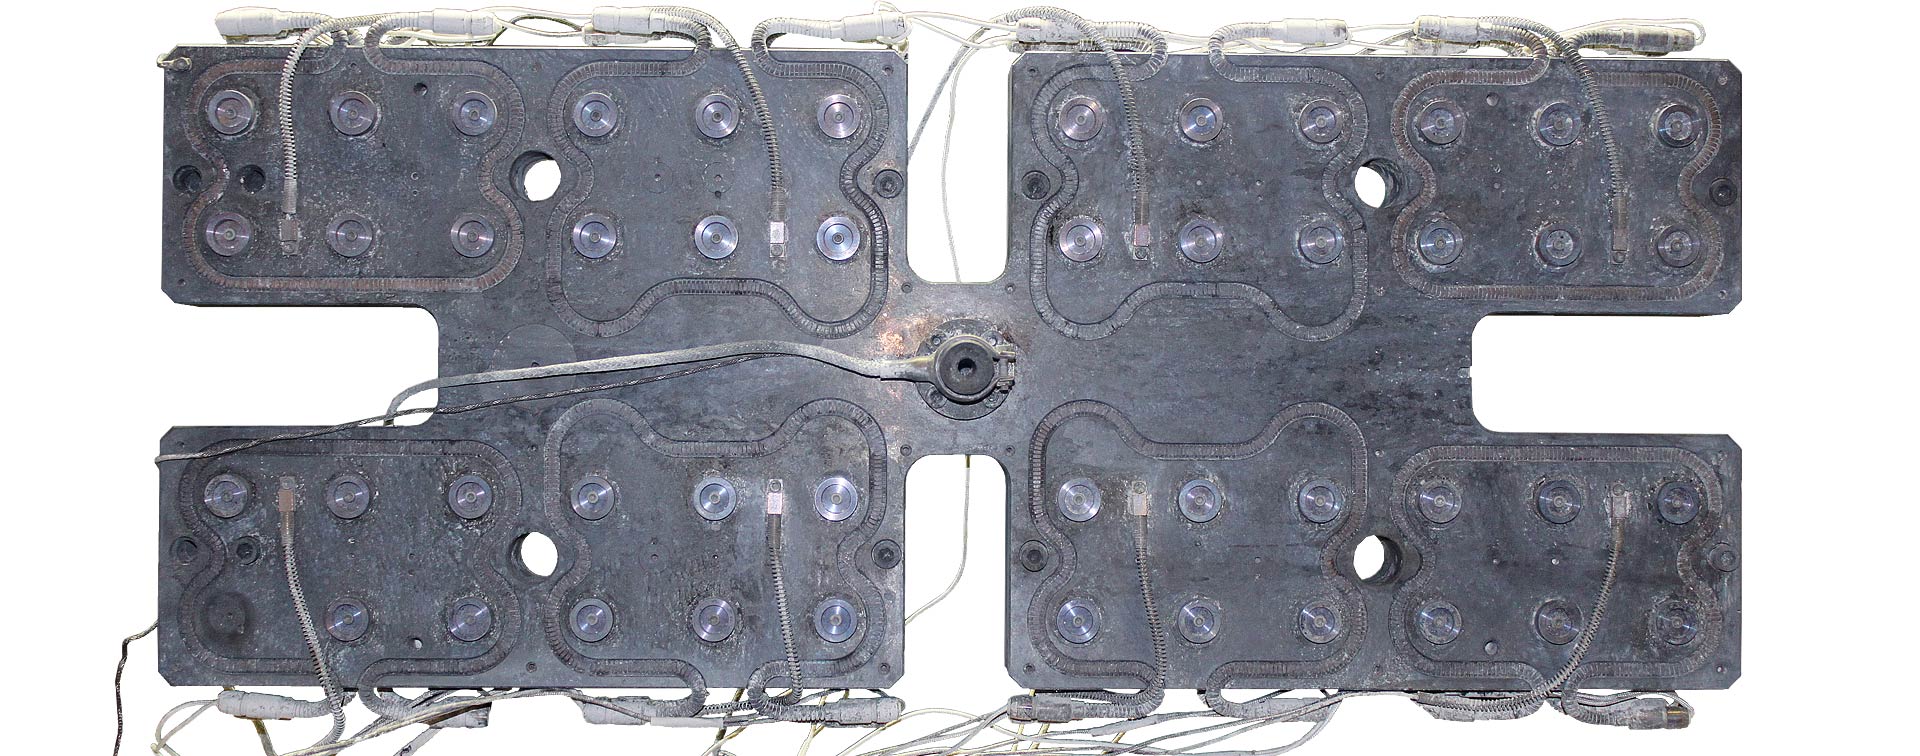
Die Reinigung wird auf Bauteil und Polymer abgestimmt. Danach sind Zustand, Durchgängigkeit und Funktion der Komponenten gezielt zu prüfen.
Thermische Reinigung kommt für geeignete, ausreichend temperaturbeständige Metallteile infrage. Die konkrete Eignung hängt unter anderem von Werkstoff, Bauteilaufbau, Verbindungstechnik, Beschichtungen, Einbauten und zulässiger thermischer Belastung ab.
Bauteil/Komponente | Typische Reinigungsaufgabe | Besondere Anforderung |
|---|---|---|
Heißkanalverteiler | Polymer von Außenflächen und aus innenliegenden Schmelzekanälen entfernen | Kanalsystem, Größe und Bauteilaufbau bewerten |
Heißkanaldüsen | Polymer aus Düsenbereich, Bohrungen und äußeren Anhaftungen entfernen | kleine Öffnungen und mögliche Einbauten berücksichtigen |
Spritzdüsen | angehaftete oder thermisch veränderte Polymerreste entfernen | Düsenkanal und Düsenspitze erhalten |
Nadelverschlussdüsen | Polymer aus schmelzeführenden Bereichen entfernen | Nadel, Führung und mehrteiligen Aufbau berücksichtigen |
Rückstromsperren | Polymer an Ring, Spitze und schmelzeführenden Flächen entfernen | Beweglichkeit und Funktionsflächen nach der Reinigung prüfen |
Schneckenspitzen | Polymer- und Abbaurückstände von Geometrien und Oberflächen entfernen | Werkstoff, Beschichtung und Verschleißzustand beachten |
Statische Mischer | Polymer aus Mischelementen und Innenbereichen entfernen | komplexe und teilweise schwer zugängliche Strukturen erfassen |
Vollständige Spritzgussformen oder Werkzeughälften sind nicht allein aufgrund ihrer Bezeichnung für eine thermische Reinigung geeignet. Beurteilt werden muss, welche metallischen Komponenten tatsächlich polymerbelastet sind und als definiertes Reinigungsgut ausgebaut oder demontiert werden können.
Temperaturempfindliche Dichtungen, Kabel, Sensoren, Isoliermaterialien und elektrische Komponenten müssen vor der Reinigung identifiziert werden. Abhängig von Konstruktion und Prozess werden sie entfernt, separat behandelt oder nach der Reinigung ersetzt.
Ihre Komponente ist nicht aufgeführt? Technische Eignung prüfen lassen →


Die Komponenten können mit unverändertem Basispolymer, vermischten Materialien, thermisch gealterten Polymerresten, Additiven, Pigmenten, Füll- und Verstärkungsstoffen sowie teilweise verkohlten Ablagerungen belastet sein.
Die genaue Polymerzusammensetzung beeinflusst das Abschmelzverhalten, die erforderliche Temperaturführung, die entstehenden Zersetzungsprodukte und die notwendige Nachbehandlung.
Rückstandsgruppe | Beispiele | Für die Bewertung relevant |
|---|---|---|
Halogenfreie Standardpolymere | PE, PP, PS und vergleichbare Thermoplaste | Polymerart, Rückstandsmenge und Lage |
Technische Polymere | PA, PC, PBT, PEEK und vergleichbare Werkstoffe | Verarbeitungstemperatur und thermisches Verhalten |
Verstärkte oder gefüllte Polymere | glasfaserverstärktes PA, mineralisch gefüllte Werkstoffe | anorganische Rückstände nach der thermischen Behandlung |
Additivierte und eingefärbte Polymere | Masterbatch, Pigmente, Funktionsadditive | Zusammensetzung und möglicher Halogengehalt |
Gealterte oder verkohlte Rückstände | thermisch abgebaute oder karbonisierte Polymere | Zustand, Menge und Zugänglichkeit |
Misch- und Recyclingmaterialien | mehrere Polymere, Rezyklate, unbekannte Mischungen | unvollständig bekannte Zusammensetzung |
Halogenierte Polymere | PVC, PTFE, PVDF oder halogenhaltige Additive | Reinigung spezifisch mit INNOVACLEAN prüfen |
Das geeignete Verfahren ergibt sich nicht allein aus der Bezeichnung „Heißkanal“ oder „Spritzdüse“. Entscheidend sind Bauteilgröße, Aufbau, Werkstoffe, Polymerart, Rückstandsmenge, Überspritzungsgrad, Einbauten und gefordertes Reinigungsergebnis.

MAXICLEAN kommt insbesondere für große Heißkanalverteiler, große Bauteile und hohe Mengen halogenfreier Polymeranhaftungen infrage.
Der Reinigungsprozess arbeitet mit kunststoff- und polymerspezifischen Temperaturprofilen. Durch die kontrollierte Heißluftführung und automatische Prozesssteuerung werden die Bauteile gleichmäßig erwärmt und organische Rückstände innerhalb von etwa vier bis acht Stunden thermisch entfernt. Die konkrete Reinigungsdauer hängt von Polymer, Rückstandsmenge, Geometrie und Beladung ab.

INNOVACLEAN eignet sich für ausreichend robuste kleine und mittlere Komponenten wie Heißkanaldüsen, Spritzdüsen, Rückstromsperren und statische Mischer.
Der intensive Wärmeübergang im fluidisierten THERMCLEAN-Sand ermöglicht kurze Reinigungszeiten. Bei kleineren, nicht stark überspritzten Heißkanalkomponenten betragen die Reinigungszeiten abhängig vom Polymer etwa eine bis mehrere Stunden.
Für PVC, PTFE, PVDF und andere halogenierte Rückstände ist INNOVACLEAN die relevante SCHWING-Technologie. Die bei der Zersetzung entstehenden aggressiven Produkte werden unmittelbar vom Reinigungsgut getrennt und in der abgestimmten Abgasbehandlung behandelt.
Bei engen Bohrungen, Sacklöchern oder komplexen Baugruppen muss geprüft werden, ob das Prozessmedium nach der Reinigung vollständig entfernt werden kann.

VACUCLEAN kann für komplexe, hochwertige oder thermisch besonders sorgfältig zu behandelnde Metallkomponenten geprüft werden. Unter Vakuum können Polymere bei niedrigeren Bauteiltemperaturen zersetzt werden als bei vergleichbaren atmosphärischen Prozessen.
VACUCLEAN COMPACT eignet sich insbesondere für kleinere Chargen und Komponenten wie Spritzdüsen, Nadelverschlussdüsen, Rückstromsperren und Schneckenspitzen. Werkstoff, Geometrie, Polymer und Reinigungsziel bestimmen die konkrete Verfahrenseignung.
Nicht sicher, welches Verfahren zu Ihrer Komponente passt?
Bei Spritzguss- und Heißkanalkomponenten genügt es nicht, ausschließlich sichtbare Kunststoffanhaftungen von den Außenflächen zu entfernen. Der Prozess muss auch innenliegende und schwer zugängliche Fließwege berücksichtigen und auf die thermische Belastbarkeit der gesamten Reinigungseinheit abgestimmt sein.
Vor der Reinigung muss geklärt werden, ob ein einzelnes Bauteil, eine demontierte Komponentengruppe oder eine zusammengebaute metallische Baugruppe behandelt werden soll.
Polymerreste müssen sowohl von überspritzten Außenbereichen als auch aus Düsenkanälen, Bohrungen, Verteilern und weiteren schmelzeführenden Innenbereichen entfernt werden.
Temperaturprofil und Prozessablauf müssen auf Werkstoff, Masse, Geometrie, Polymer und Rückstandsmenge abgestimmt werden. Besonders bei großen Verteilern und Bauteilen mit unterschiedlichen Querschnitten ist eine kontrollierte Temperaturverteilung erforderlich.
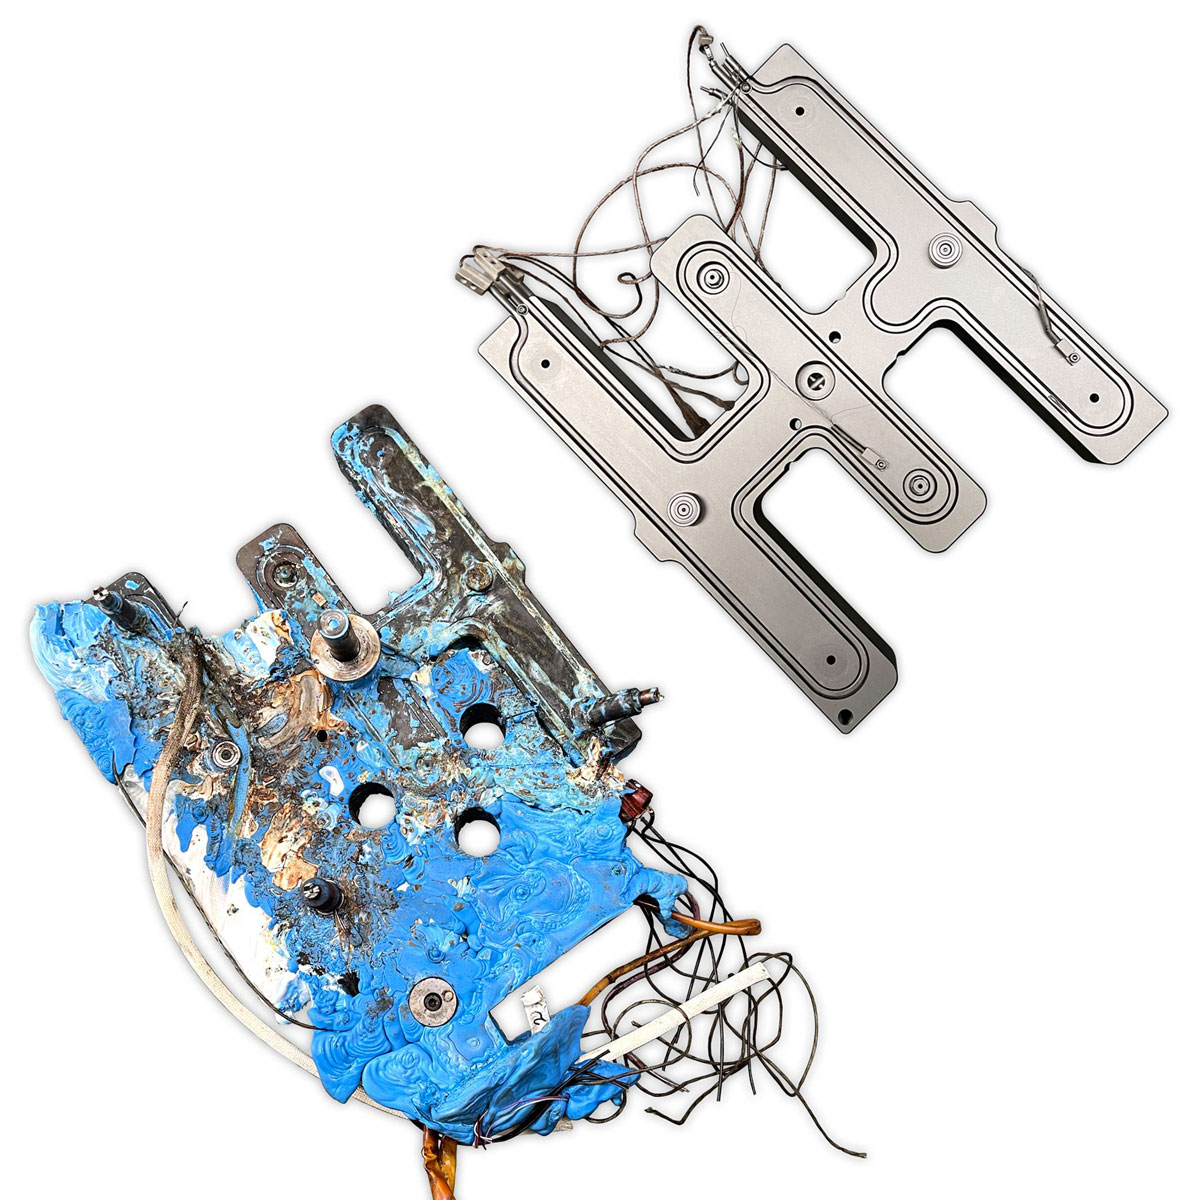
Vorhandene Heizungen, Thermoelemente, Kabel, Sensoren, Dichtungen und nichtmetallische Bauteile müssen erfasst und bewertet werden.
Vor Prozessbeginn sollte definiert werden, welche Kriterien nach der Reinigung gelten. Dazu können gehören:
Die thermische Reinigung entfernt die organischen Bestandteile der Polymer- und Kunststoffrückstände. Abhängig vom verarbeiteten Material können jedoch Glasfasern, Pigmente, mineralische Füllstoffe oder andere anorganische Bestandteile auf Oberflächen oder in Fließkanälen verbleiben. Nachbehandlung und Prüfung werden deshalb auf Bauteil, Rückstand und gefordertes Reinigungsergebnis abgestimmt.
Anorganische Bestandteile werden thermisch nicht zersetzt. Abhängig von Bauteilgeometrie, Oberfläche und Art der Rückstände können ergänzende Verfahren eingesetzt werden, beispielsweise:
Das Nachbehandlungsverfahren muss so gewählt werden, dass Düsenbereiche, Bohrungen, Funktionsflächen und empfindliche Oberflächen nicht beeinträchtigt werden.
Nach der thermischen Reinigung und einer evtl. erforderlichen Nachbehandlung werden zugängliche Oberflächen, Bohrungen, Düsenbereiche und schmelzeführende Kanäle entsprechend dem vereinbarten Reinigungsziel kontrolliert. Dabei wird insbesondere bewertet, ob:
Art und Umfang der Prüfung hängen von Bauteilaufbau, Zugänglichkeit und den betrieblichen Qualitätsanforderungen ab.
Die Reinigung legt Oberflächen und Funktionsbereiche frei und erleichtert damit die Beurteilung des Bauteilzustands. Verschleiß, Risse, Korrosion oder bereits vorhandene mechanische Schäden werden durch die thermische Reinigung jedoch nicht behoben.
Werden Auffälligkeiten festgestellt, müssen diese vor der weiteren Verwendung, Reparatur oder Wiedermontage technisch bewertet werden.
Nach Reinigung und Nachbehandlung stehen die Komponenten für die weitere technische Bearbeitung zur Verfügung. Heizungen, Thermoelemente, Kabel, Dichtungen und weitere Bauteile können abhängig vom Zustand geprüft, wieder eingesetzt oder ersetzt werden.
Die abschließende Funktions- und Sicherheitsprüfung des Heißkanalsystems richtet sich nach den Vorgaben des Herstellers und den betrieblichen Anforderungen des Betreibers.
Zum Bauteil:
Zum Rückstand:
Nicht jedes Unternehmen benötigt eine eigene thermische Reinigungsanlage. SCHWING übernimmt die anwendungsbezogene Reinigung geeigneter Spritzguss- und Heißkanalkomponenten – von der ersten Testreinigung bis zu regelmäßig geplanten Reinigungsaufträgen.
Der Reinigungs-Service eignet sich insbesondere für:
Heißkanalreinigung im 24/7-Service anfragen
Unsicher, ob Reinigungsservice oder eine eigene Anlage sinnvoll ist?
Reinigungswege auf der Übersichtsseite vergleichen

Abhängig von Bauteilaufbau, Polymer und Reinigungsziel kombiniert SCHWING das geeignete thermische Verfahren mit abgestimmter Nachbehandlung. Auf Wunsch können regelmäßige Reinigungsintervalle sowie Abholung und Rücklieferung in ein planbares Servicekonzept integriert werden.
Die thermische Reinigung entfernt organische Polymer- und Kunststoffanhaftungen von geeigneten temperaturbeständigen Metallkomponenten. Das Verfahren wird auf Bauteil, Werkstoff, Polymer, Rückstandsmenge und Reinigungsziel abgestimmt.
Typische Beispiele sind Heißkanalverteiler, Heißkanaldüsen, Spritzdüsen, Nadelverschlussdüsen, Rückstromsperren, Schneckenspitzen und statische Mischer. Die Eignung muss anhand von Werkstoff, Aufbau, Einbauten und thermischer Belastbarkeit geprüft werden.
Ja. Für große und stark überspritzte Heißkanalverteiler kommt typischerweise MAXICLEAN infrage. Entscheidend sind Bauteilgröße, Polymer, Überspritzungsgrad, Demontagezustand und vorhandene temperaturempfindliche Komponenten.
MAXICLEAN wird vor allem für große oder stark überspritzte Heißkanalverteiler mit halogenfreien Rückständen eingesetzt. INNOVACLEAN eignet sich für kleinere robuste Komponenten und halogenierte Polymere. VACUCLEAN bzw. VACUCLEAN COMPACT kann für kleinere, komplexe oder thermisch sorgfältig zu behandelnde Komponenten geprüft werden.
Der organische Polymeranteil kann thermisch entfernt werden. Glasfasern und andere anorganische Bestandteile werden jedoch nicht thermisch zersetzt und können eine abgestimmte Nachbehandlung erforderlich machen.
Für PVC, PTFE, PVDF und andere halogenierte Rückstände ist INNOVACLEAN die relevante SCHWING-Technologie. Zusätzlich müssen Bauteilgeometrie, Prozessführung, Entfernung des Prozessmediums und Abgasbehandlung geprüft werden.
Das hängt vom Polymer, den enthaltenen Füllstoffen und dem geforderten Reinigungsergebnis ab. Anorganische Rückstände wie Glasfasern, Pigmente oder mineralische Bestandteile können eine abgestimmte Nachbehandlung erforderlich machen.
Benötigt werden insbesondere Angaben zu Bauteiltyp, -aufbau, Werkstoff, Abmessungen, Gewicht, Demontagezustand und temperaturempfindlichen Einbauten sowie Fotos oder Zeichnungen. Zum Rückstand sind Polymer, Additive, möglicher Halogengehalt, Rückstandsmenge und Lage relevant. Ergänzend sollte das gewünschte Reinigungs- und Prüfergebnis beschrieben werden.
Ob Reinigungsservice, Versuchsreinigung oder eigene Anlage:
SCHWING unterstützt Sie bei der Auswahl des geeigneten thermischen Reinigungsverfahrens für Ihre Bauteile, Polymere und Produktionsanforderungen.
back-to-top