
Virgilio Perez Guembe
Vertriebsgebiet: Süd- & Mittel-Amerika, Europa, Asien
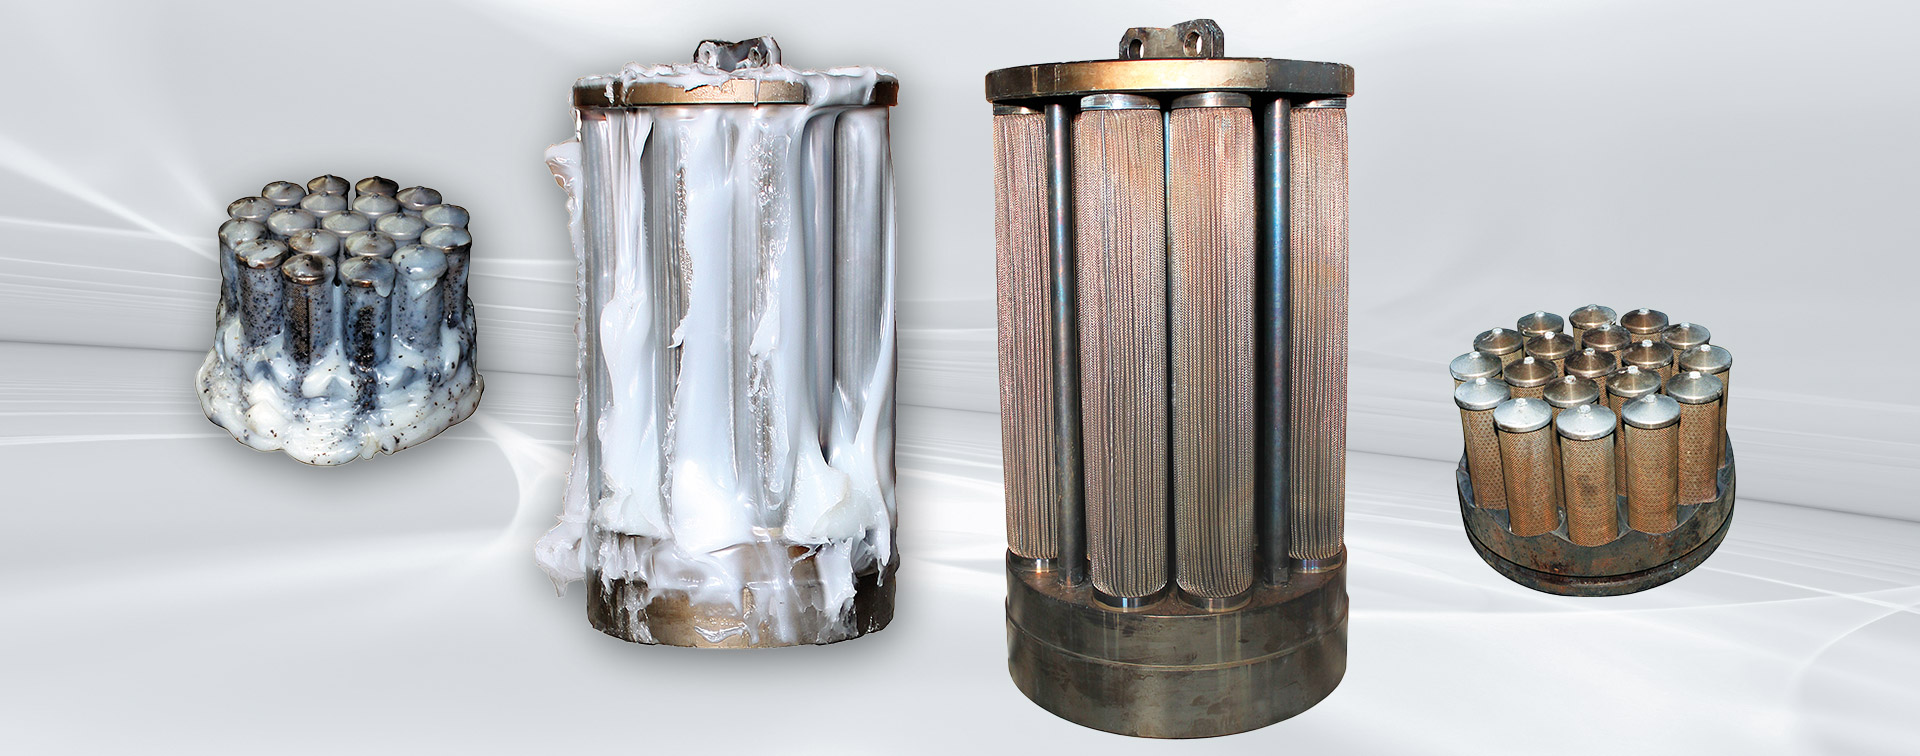
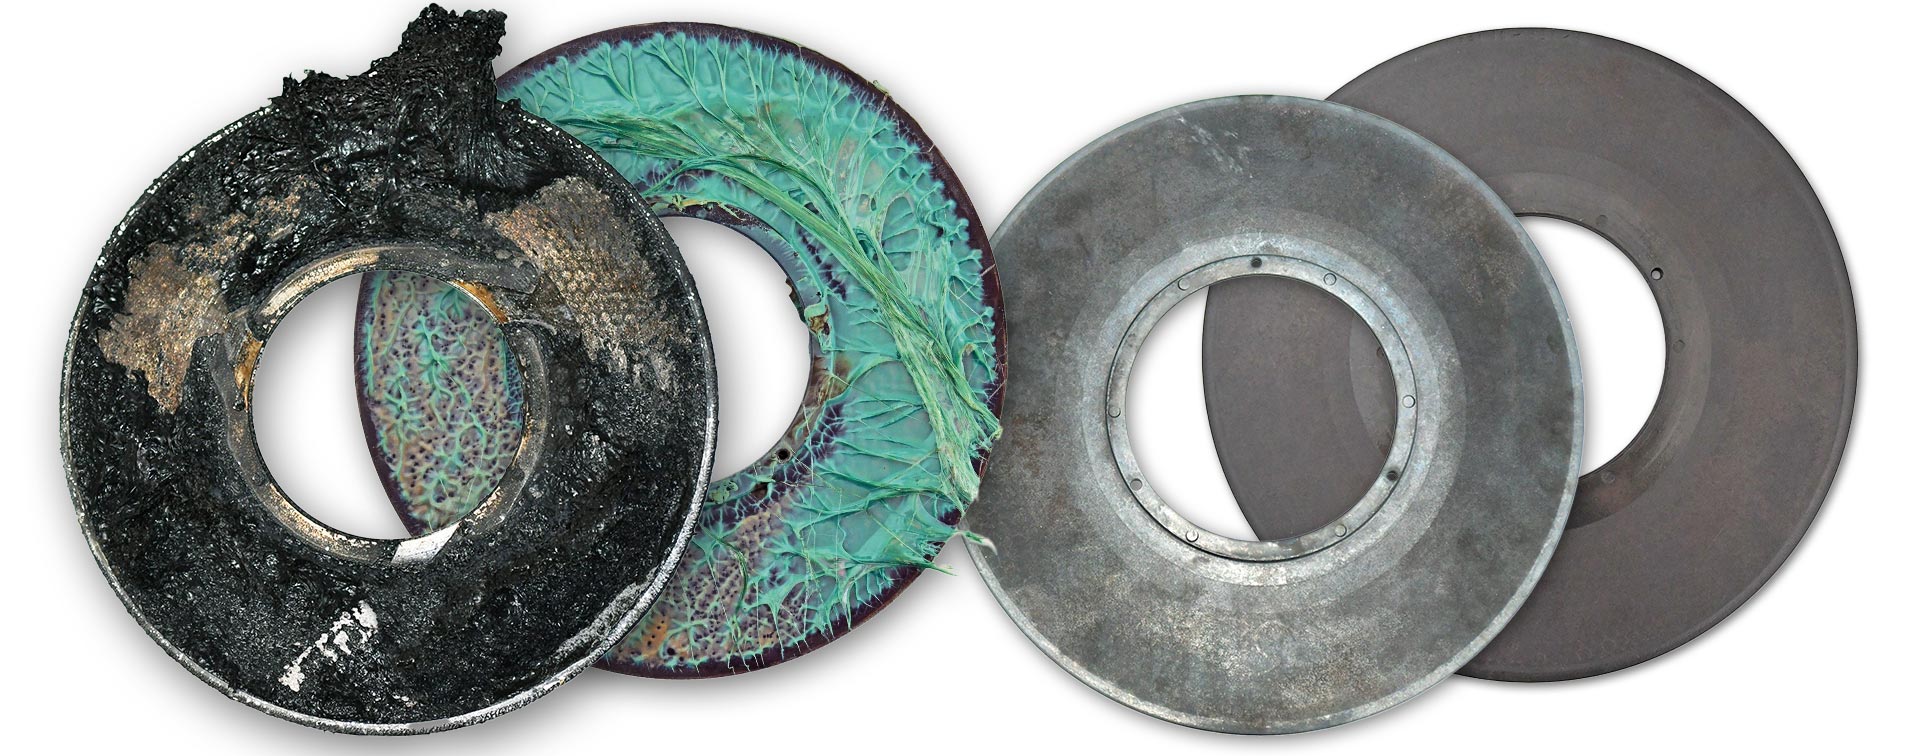
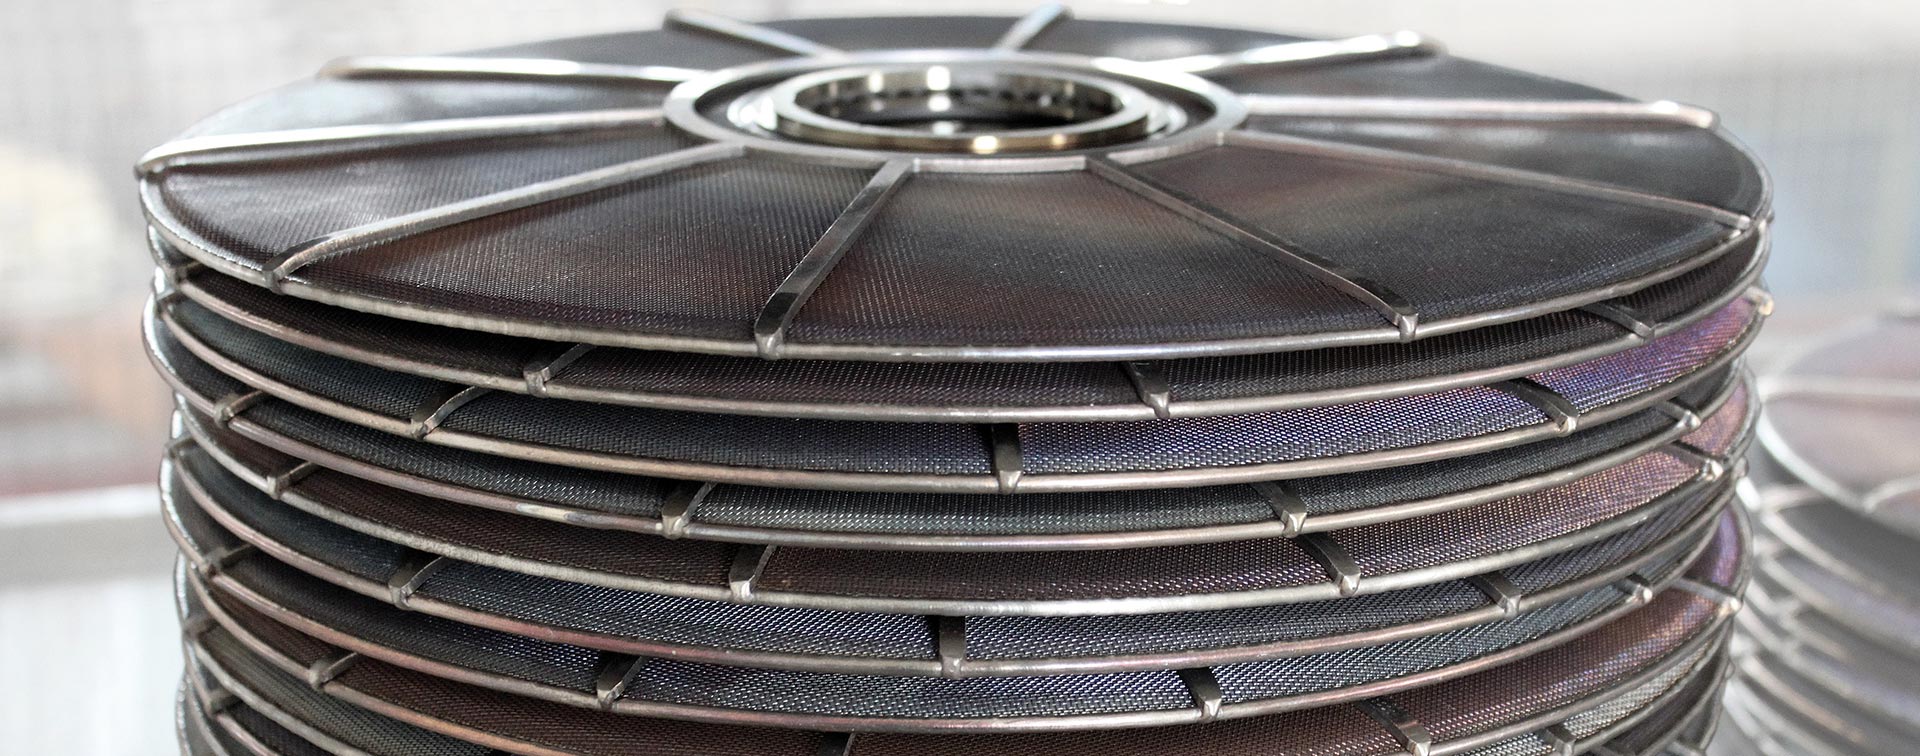
Polymer- und Kunststoffrückstände schonend aus Filterkerzen, Filterbündeln, Filterscheiben, Filterstapeln und Laserfiltern entfernen.
Metallische Filterelemente werden in der Polymerverarbeitung und im Kunststoffrecycling eingesetzt, um Verunreinigungen aus der Kunststoffschmelze zurückzuhalten. Während des Betriebs lagern sich Polymere, Additive und weitere Bestandteile in den Filterstrukturen ab.
Die thermische Reinigung entfernt die organischen Bestandteile kontrolliert von temperaturbeständigen Metallfiltern. Je nach Filteraufbau, Polymer und Reinheitsanforderung folgen weitere Nachbehandlungs- und Prüfschritte, bevor das Filterelement wieder eingesetzt werden kann.

Während der Schmelzefiltration setzen sich Polymerbestandteile und weitere Verunreinigungen in Poren, Siebstrukturen, Kanälen und Zwischenräumen der Filterelemente fest. Mit zunehmender Belegung kann der Strömungswiderstand steigen, während Durchsatz, Filtrationsleistung und Prozessstabilität beeinträchtigt werden können.
Eine rein äußerliche Reinigung reicht bei Filterkerzen, Filterbündeln, Filterstapeln und Laserfiltern nicht aus. Die Rückstände müssen auch aus tieferliegenden und schwer zugänglichen Filterstrukturen entfernt werden, ohne Poren, Drahtgewebe, Schweißverbindungen oder empfindliche Oberflächen zu beschädigen.
Rückstände lagern sich in Filterlagen, Poren, Zwischenräumen und Innenbereichen ab.
Zunehmende Filterbelastung kann Differenzdruck, Durchsatz, Prozessstabilität und Schmelzequalität beeinflussen.
Gereinigte Metallfilter können nach Reinigung und Prüfung erneut eingesetzt werden; ihr Zustand und die definierten Prüfkriterien entscheiden über die Wiederverwendbarkeit.
Thermische Reinigung kommt vor allem für wiederverwendbare, temperaturbeständige Filterelemente aus Metall infrage. Die konkrete Eignung hängt von Werkstoff, Filteraufbau, Verbindungstechnik, Abmessungen und zulässiger thermischer Belastung ab.
Filtertyp | Typische Ausführung | Besondere Reinigungsanforderung |
|---|---|---|
Filterkerzen | einzelne zylindrische Metallfilter | Polymer aus tiefen und mehrlagigen Filterstrukturen entfernen |
Filterbündel | mehrere Filterkerzen als Baugruppe | gleichmäßige Erwärmung der gesamten Baugruppe / aller Filterbereiche sicherstellen |
Filterscheiben | flache Filterelemente oder Leaf Discs | feine Filterflächen und Schichtaufbau schützen |
Filterstapel | übereinander angeordnete Filterscheiben | Polymer zwischen einzelnen Filterlagen entfernen |
Laserfilter | fein strukturierte Metallfilter aus Recyclinganlagen | empfindliche Öffnungen und Filtergeometrie erhalten |
Weitere wiederverwendbare metallische Siebe, Stützelemente und demontierte Komponenten aus Siebwechslern können abhängig von Werkstoff, Konstruktion und thermischer Belastbarkeit geprüft werden. Temperaturempfindliche Dichtungen, Sensoren, Hydraulik- und Elektrikkomponenten sind nicht Bestandteil der thermischen Reinigung.
Ihr Filtertyp ist nicht aufgeführt? Technische Eignung prüfen lassen →


Filterelemente können mit dem verarbeiteten Basispolymer, vermischten Polymerarten, Masterbatch, Additiven, Pigmenten, thermischen Abbauprodukten und weiteren organischen Bestandteilen belastet sein. Im Recycling können zusätzlich Fremdpolymere und anorganische Bestandteile in die Filterstrukturen gelangen.
Die Polymerart beeinflusst das Temperaturprofil, das Abschmelzverhalten, die entstehenden Zersetzungsprodukte und die erforderliche Nachbehandlung.
Rückstandsgruppe | Beispiele | Für die Bewertung relevant |
|---|---|---|
Halogenfreie Standardpolymere | PE, PP, PET, PA | Polymerart, Menge und thermisches Verhalten |
Technische und Hochleistungspolymere | beispielsweise PEEK, PEI, PI | polymerbezogene Prozessprüfung |
Masterbatch und Additive | Trägerpolymer, Pigmente, Additive | mögliche anorganische Reststoffe |
Recycling- und Mischrückstände | Fremdpolymere, unbekannte Mischungen | Zusammensetzung ggf. unvollständig bekannt |
Halogenierte Polymere | PVC, PTFE, PVDF | in der Regel keine Wirbelschicht-Reinigung (INNOVACLEAN) möglich; alternative Verfahren prüfen |
Anorganische Bestandteile | Glasfasern, Pigmente, mineralische Füllstoffe | abgestimmte Nachbehandlung erforderlich |
Das geeignete Reinigungsverfahren ergibt sich nicht allein aus der Bezeichnung „Filterkerze“ oder „Laserfilter“. Entscheidend sind Filterkonstruktion, Polymer, Rückstandsmenge, Bauteilgröße, Reinheitsanforderung und die erforderliche Nachbehandlung.

Aufgrund der langsamen, besonders materialschonenden Aufheizung, der direkten Temperaturmessung am Bauteil und der kontrollierten Prozessführung unter Vakuum ist VACUCLEAN typischerweise die bevorzugte technische Lösung für Filterkerzen, Filterbündel, Filterstapel, Filterscheiben, Leaf Discs sowie empfindliche und komplex aufgebaute Filterstrukturen. VACUCLEAN COMPACT eignet sich insbesondere für kleinere Chargen, sensible Spezialteile und Laserfilter aus Recyclinganlagen.

Für sehr große Filterbündel mit hohen Mengen halogenfreier Rückstände kann MAXICLEAN abhängig von Bauteilgröße, Filterkonstruktion und Qualitätsanforderung technisch geprüft werden. MAXICLEAN ist grundsätzlich für große Bauteile und halogenfreie Polymeranhaftungen ausgelegt.

Bei feinen Filterelementen ist eine Wirbelschicht-Reinigung mit INNOVACLEAN in der Regel nicht geeignet. THERMCLEAN-Sand kann in Poren, Filterlagen und Zwischenräume eindringen und anschließend kaum vollständig entfernt werden. In solchen Fällen sind alternative Reinigungsverfahren anwendungsbezogen zu prüfen.
Nicht sicher, welches Verfahren zu Ihrem Filtertyp passt?
Reinigungsaufgabe technisch prüfen lassen →
Metallische Filterelemente unterscheiden sich erheblich in Werkstoff, Aufbau, Filterfeinheit, Anzahl der Filterlagen, Verbindungstechnik und Verschmutzungsgrad. Auch die zu entfernenden Polymere, Additive und anorganischen Bestandteile weisen unterschiedliche thermische und chemische Eigenschaften auf.
Die Prozessführung muss daher auf die konkrete Kombination aus Filterelement, Rückstand und geforderter Filterfunktion abgestimmt werden. Entscheidend ist nicht allein, sichtbare Polymeranhaftungen zu entfernen. Der Reinigungsprozess muss vor allem tieferliegende Filterstrukturen erreichen, die thermische und mechanische Belastung begrenzen und eine reproduzierbare Nachbehandlung und Prüfung ermöglichen.
Die Auswahl und Auslegung des Reinigungsprozesses muss deshalb immer filter-, polymer- und qualitätsbezogen erfolgen. Bei unbekannten Polymermischungen, besonders feinen Filterstrukturen oder fehlenden Referenzwerten sollte die Verfahrenseignung durch eine technische Prüfung oder Testreinigung ermittelt werden.
Organische Rückstände können sich in mehreren Filterlagen, Poren, Hohlräumen und schwer zugänglichen Innenbereichen befinden. Das gewählte Reinigungsverfahren muss diese Bereiche zuverlässig erreichen können.
Filtergewebe, Stützkörper, Schweißverbindungen, Lötstellen und empfindliche Strukturen dürfen nicht unnötig thermisch oder mechanisch belastet werden. Vorhandene Vorschäden können durch Reinigung nicht behoben werden.

Polymerart, Polymermenge, Additive, Füllstoffe und mögliche Halogene beeinflussen die Prozessführung. Ebenso relevant sind Filterlagen, Bauteilgröße, Zugänglichkeit und mögliche Demontage.
Vor der Reinigung muss geklärt sein, anhand welcher Kriterien das Filterelement später bewertet wird. Ein rein optisches Ziel ist bei feinen oder mehrlagigen Filtern nicht ausreichend.
Die thermische Reinigung entfernt organische Polymerbestandteile. Anorganische Rückstände können jedoch in Filterlagen, Poren und schwer zugänglichen Bereichen verbleiben. Je nach Filtertyp und Kontamination wird die thermische Reinigung deshalb durch abgestimmte Nachbehandlungs- und Prüfverfahren ergänzt.
Abhängig von Filteraufbau und Reststoff können beispielsweise eingesetzt werden:
Je nach Filtertyp sind eine Sichtprüfung sowie die Kontrolle von Filterlagen, Geometrie und Verbindungen erforderlich. Ergänzende Detailprüfungen werden abhängig von Filterkonstruktion und Qualitätsanforderung festgelegt und dokumentiert.
Bei geeigneten Filtersystemen kann der Zustand mithilfe eines Bubble-Test-Geräts geprüft werden. Prüfmedium, Prüfdruck und Bewertungskriterien müssen auf das jeweilige Filterelement abgestimmt werden.
Zum Filter:
Zum Rückstand und Reinigungsziel:
Nicht jedes Unternehmen benötigt eine eigene thermische Reinigungsanlage. Filterkerzen, Filterbündel, Filterscheiben, Filterstapel und weitere geeignete Metallfilter können auch im SCHWING-Reinigungs-Service gereinigt, nachbehandelt und entsprechend der vereinbarten Anforderungen geprüft werden.
Der Reinigungs-Service eignet sich insbesondere für:
Filterreinigung im 24/7-Service anfragen
Unsicher, ob Reinigungsservice oder eine eigene Anlage sinnvoll ist?
Reinigungswege auf der Übersichtsseite vergleichen

Abhängig von Filteraufbau und Rückstand kombiniert SCHWING das geeignete thermische Reinigungsverfahren mit abgestimmter Nachbehandlung und Qualitätskontrolle. Auf Wunsch können regelmäßige Reinigungsintervalle sowie Abholung und Rücklieferung in ein planbares Servicekonzept integriert werden.
Thermische Reinigung entfernt organische Polymer- und Kunststoffanhaftungen von geeigneten temperaturbeständigen Metallfiltern. Abhängig vom Filter und Rückstand können Nachbehandlung und Qualitätsprüfung erforderlich sein.
Typische Beispiele sind Filterkerzen, Filterbündel, Filterscheiben, Filterstapel, Leaf Discs und Laserfilter. Werkstoff, Konstruktion und Zustand müssen technisch geprüft werden.
Für empfindliche und komplexe metallische Filterstrukturen ist häufig die Vakuumpyrolyse mit VACUCLEAN beziehungsweise VACUCLEAN COMPACT geeignet. Bei sehr großen, robusten Filterbündeln mit halogenfreien Rückständen kann MAXICLEAN technisch geprüft werden. Feinporige Filterstrukturen sind für eine Wirbelschicht-Reinigung mit INNOVACLEAN in der Regel nicht geeignet.
Halogenierte Polymerreste erfordern eine anwendungsbezogene Verfahrensprüfung. Die ansonsten für halogenierte Polymere relevante Wirbelschicht-Reinigung mit INNOVACLEAN ist bei feinporigen Filterelementen in der Regel nicht geeignet, da THERMCLEAN-Sand in die Filterstruktur eindringen und anschließend nur schwer vollständig entfernt werden kann. Deshalb müssen alternative Reinigungsverfahren geprüft werden.
Pigmente, Glasfasern, mineralische Füllstoffe und weitere anorganische Bestandteile werden thermisch nicht zwangsläufig entfernt. Je nach Filter können Ultraschall, Wasserhochdruck, Spülen oder andere abgestimmte Verfahren erforderlich sein.
Ein Bubble-Test kann bei geeigneten Filterkerzen Hinweise auf die Integrität beziehungsweise mechanische Beschädigung des Filterelements geben. Prüfmedium und Prüfdruck müssen auf den Filter abgestimmt werden.
Benötigt werden insbesondere Filtertyp, Werkstoff, Aufbau, Abmessungen, Gewicht, Anzahl, Polymer, Additive, Halogengehalt, Rückstandsmenge, Reinigungsintervall und gewünschte Qualitätsprüfung.
Ob Reinigungsservice, Versuchsreinigung oder eigene Anlage:
SCHWING unterstützt Sie bei der Auswahl des geeigneten thermischen Reinigungsverfahrens für Ihre Bauteile, Polymere und Produktionsanforderungen.
back-to-top