
Virgilio Perez Guembe
Vertriebsgebiet: Süd- & Mittel-Amerika, Europa, Asien
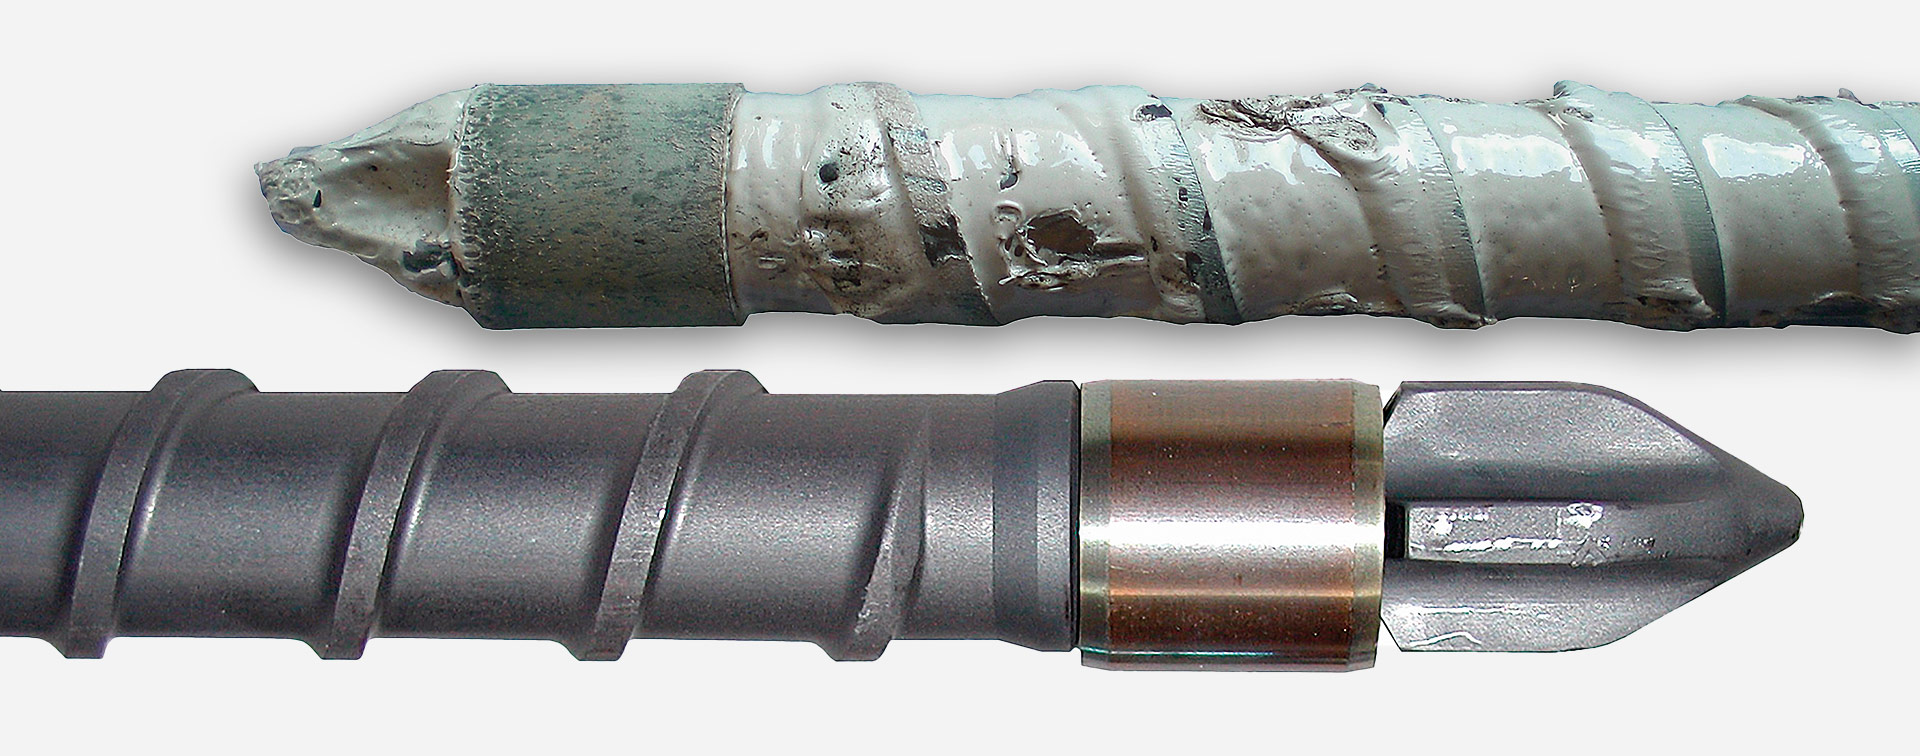
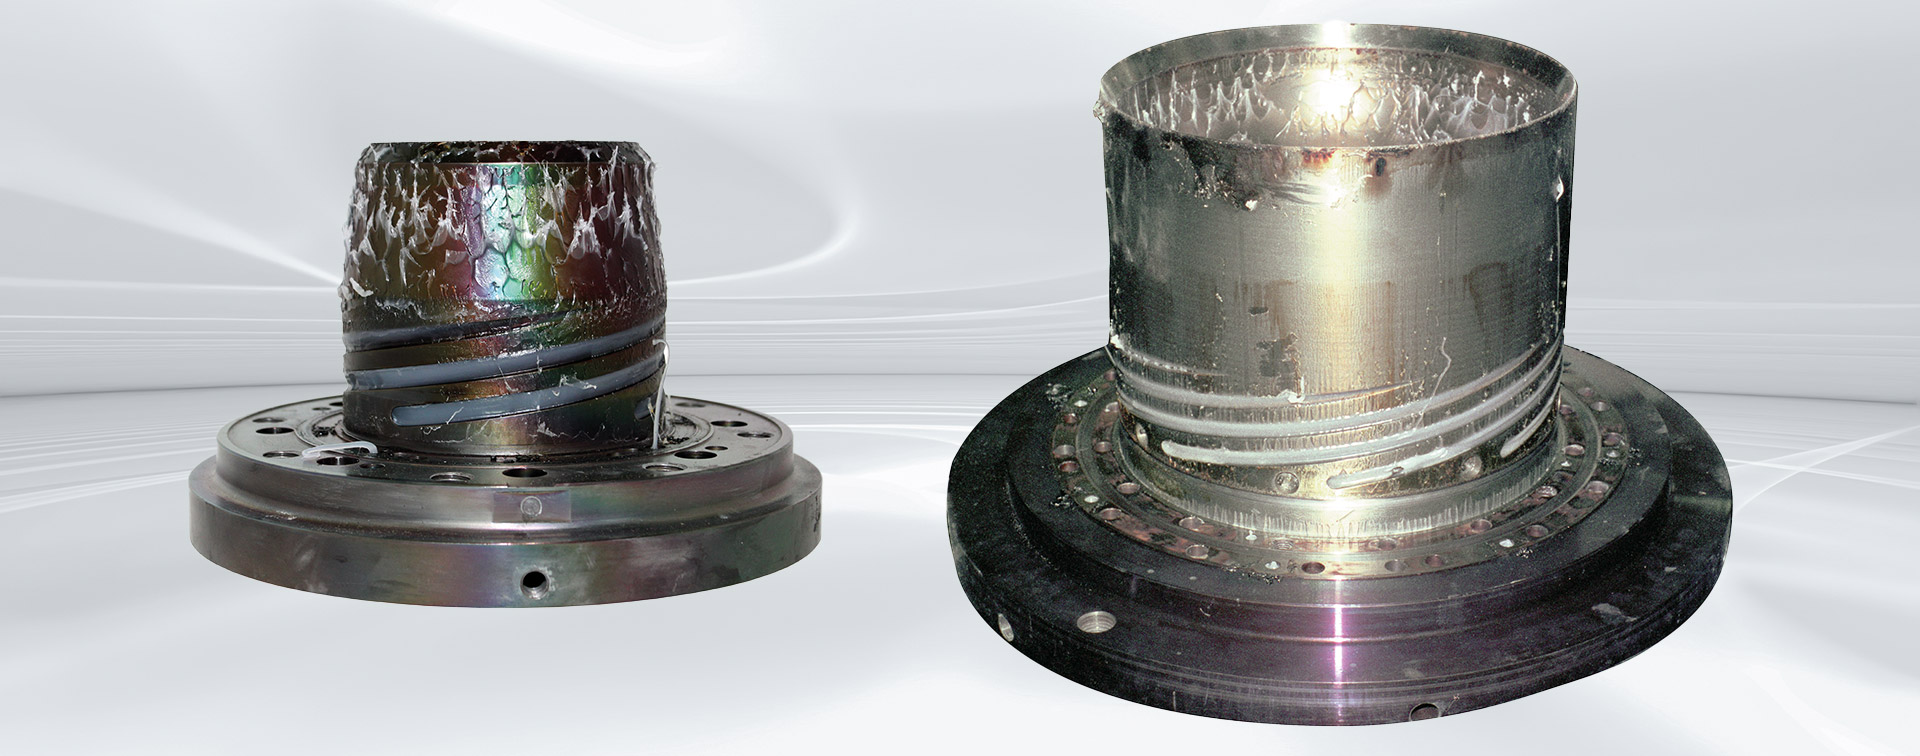
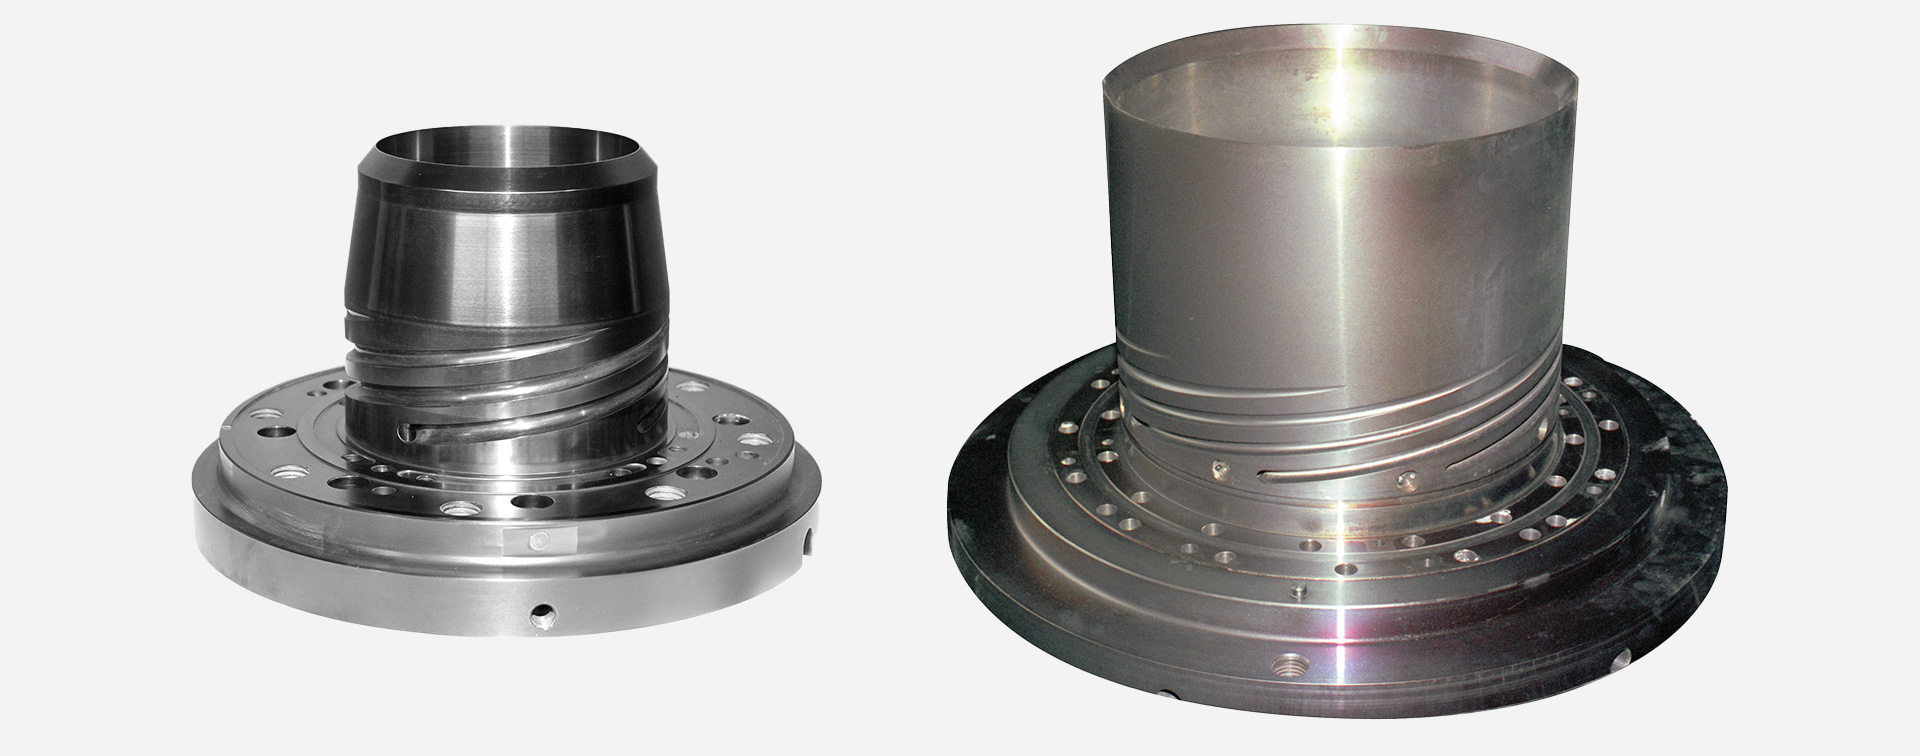
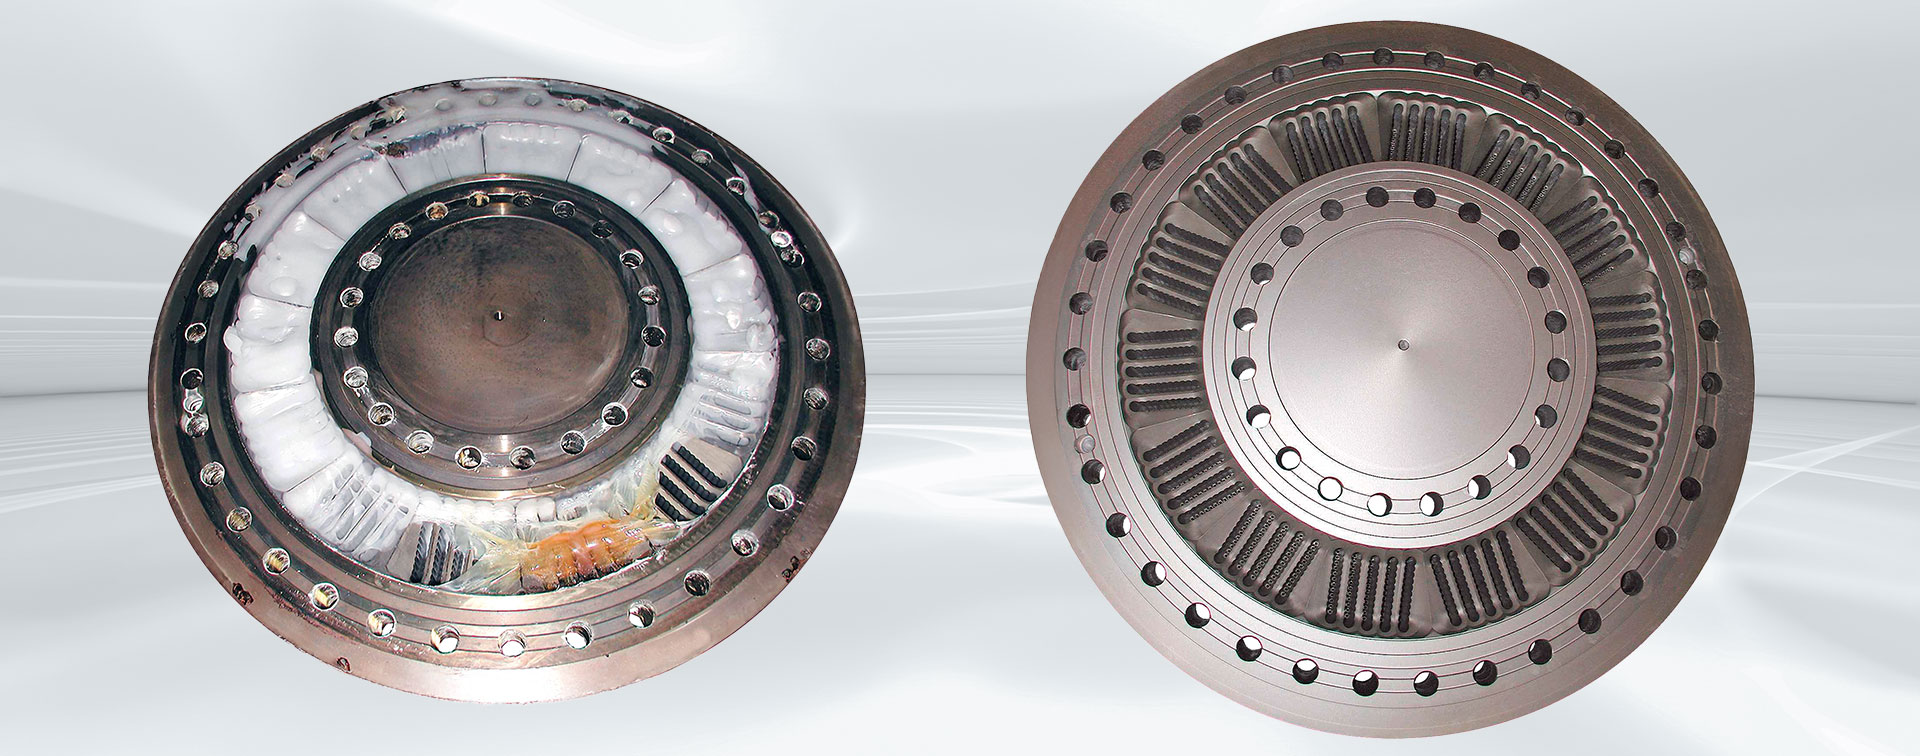
Polymer- und Kunststoffrückstände kontrolliert aus Extrusionsdüsen, Folienblasköpfen, Profilwerkzeugen, Extruderschnecken, Schneckenelementen und komplexen Schmelzekanälen entfernen.
Extrusionswerkzeuge und Extruderbauteile sind metallische Komponenten, die Polymerschmelzen fördern, mischen, verteilen oder in die gewünschte Form bringen. Während der Produktion können sich Polymere, Additive, Pigmente und thermische Abbauprodukte auf Funktionsflächen sowie in schwer zugänglichen Innenkanälen ablagern. Die thermische Reinigung entfernt organische Rückstände von geeigneten temperaturbeständigen Metallteilen – mit einem auf Bauteilgeometrie, Werkstoff, Polymer und Reinigungsziel abgestimmten Prozess.
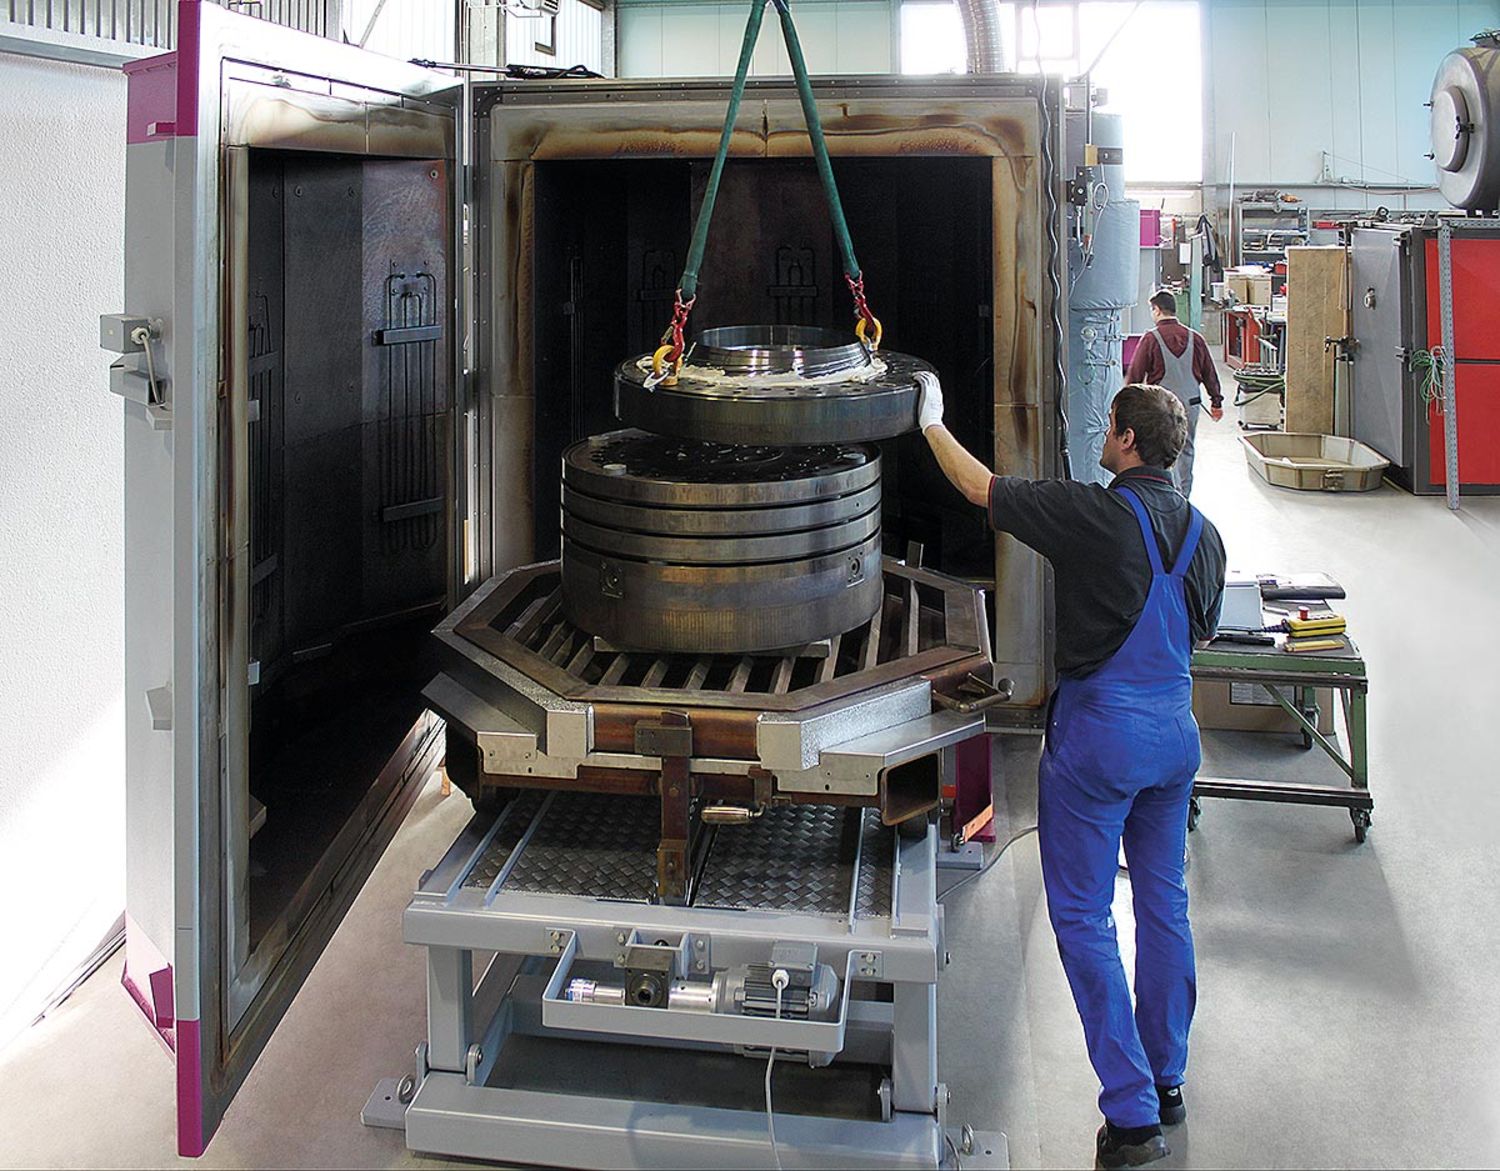
Bei der Extrusion kommen Schnecken, Düsen, Blasköpfe und weitere schmelzeführende Komponenten dauerhaft mit erhitzten Polymeren in Kontakt. Dabei können sich Kunststoffrückstände und thermische Abbauprodukte auf Werkzeugoberflächen sowie in Schmelzekanälen, Spalten und komplexen Innenbereichen ablagern.
Besonders bei Material-, Farb- oder Produktwechseln müssen verbliebene Rückstände kontrolliert entfernt werden. Eine rein äußerliche oder abrasive Reinigung erreicht innenliegende Schmelzewege häufig nicht vollständig und kann empfindliche Oberflächen oder maßhaltige Funktionsbereiche unnötig belasten.
Polymerreste können an Schneckengängen, Düsenflächen und Mischkomponenten sowie in innenliegenden Kanälen und schwer zugänglichen Übergängen verbleiben.
Verbliebene Polymere und Abbauprodukte können sich mit dem nachfolgenden Material vermischen. Die erforderliche Reinigungsqualität hängt daher auch von Produkt, Farbe und verarbeitetem Polymer ab.
Der Reinigungsprozess muss organische Rückstände entfernen und zugleich Geometrien, Oberflächen und Beschichtungen berücksichtigen. Anschließend sind Zustand und funktionsrelevante Bereiche des Werkzeugs gezielt zu prüfen.
Thermische Reinigung kommt für geeignete, ausreichend temperaturbeständige Metallwerkzeuge und Komponenten aus Extrusionsprozessen infrage. Die konkrete Eignung hängt unter anderem von Werkstoff, Bauteilaufbau, Abmessungen, Verbindungstechnik, Beschichtungen und zulässiger thermischer Belastung ab.
Bauteil/Komponente | Typische Reinigungsaufgabe | Besondere Anforderung |
|---|---|---|
Folienblasköpfe | Polymer von Außenflächen sowie aus innenliegenden Schmelzekanälen und Verteilersystemen entfernen | komplexe Schmelzewege, große Bauteilmassen und gegebenenfalls mehrteiligen Aufbau berücksichtigen |
Breitschlitzdüsen | Polymer aus Schmelzeverteiler, Innenflächen und Austrittsbereich entfernen | Düsenspalt, präzise Funktionsflächen und mögliche Beschichtungen erhalten |
Profil- und Extrusionsdüsen | Polymer aus formgebenden Kanälen, Übergängen und Austrittsbereichen entfernen | werkzeug- und produktspezifische Innengeometrien sowie mögliche Demontage berücksichtigen |
Extruderschnecken | Polymer- und Abbauprodukte von Schneckengängen, Flanken und Oberflächen entfernen | Länge, Gewicht, Werkstoff, Beschichtung und Verschleißzustand beachten |
Schneckenelemente | Polymerreste von Förder-, Misch- und Knetgeometrien entfernen | komplexe Konturen, Kontaktflächen und Bauteilzustand berücksichtigen |
Siebwechsler-Komponenten | Polymer von geeigneten metallischen, schmelzeführenden Bauteilen entfernen | Dichtungen, Hydraulik-, Sensor- und weitere temperaturempfindliche Komponenten vor der Reinigung berücksichtigen |
Statische Mischer, geeignete Schmelzeleitungen, Filterelemente aus Siebwechslern, Lochplatten und Granulierwerkzeuge sowie weitere metallische Komponenten aus Extrusionsanlagen können abhängig von Aufbau, Werkstoff, Abmessungen und thermischer Belastbarkeit ebenfalls geprüft werden.
Temperaturempfindliche Dichtungen, Sensoren, elektrische Komponenten und andere nicht ausreichend temperaturbeständige Einbauten müssen vor der thermischen Reinigung identifiziert und gegebenenfalls demontiert werden.
Ihr Extrusionswerkzeug ist nicht aufgeführt? Technische Eignung prüfen lassen →


Extrusionswerkzeuge und Extruderbauteile können mit dem verarbeiteten Basispolymer, vermischten Polymerarten, Masterbatch, Additiven, Pigmenten sowie thermisch veränderten oder teilweise verkohlten Polymerbestandteilen belastet sein. Bei Material-, Farb- oder Produktwechseln können zusätzlich Rückstände unterschiedlicher Materialien im Werkzeug verbleiben.
Die Polymerzusammensetzung beeinflusst das Abschmelzverhalten, die erforderliche Temperaturführung, die bei der thermischen Zersetzung entstehenden Reaktionsprodukte und eine gegebenenfalls notwendige Nachbehandlung.
Rückstandsgruppe | Beispiele | Für die Bewertung relevant |
|---|---|---|
Halogenfreie Standardpolymere | PE, PP, PET, PA und vergleichbare Thermoplaste | Polymerart, Rückstandsmenge und thermisches Verhalten |
Technische und Hochleistungspolymere | beispielsweise PC, PBT, PEEK | Verarbeitungstemperatur und polymerspezifische Prozessführung |
Masterbatch und additivierte Polymere | Farbmasterbatch, Trägerpolymere, Pigmente und funktionale Additive | Zusammensetzung, Trägerpolymer und mögliche anorganische Bestandteile |
Gefüllte und verstärkte Polymere | glasfaserverstärkte oder mineralisch gefüllte Werkstoffe | anorganische Reststoffe nach der thermischen Behandlung |
Thermisch veränderte Rückstände | gealterte, degradierte oder teilweise verkohlte Polymere | Zustand, Menge und Lage der Ablagerungen |
Misch- und Wechselrückstände | mehrere Polymere, Material- oder Farbrückstände aus vorherigen Produktionsläufen | Zusammensetzung gegebenenfalls nicht vollständig bekannt |
Halogenierte Polymere und Additive | PVC, PTFE, PVDF oder halogenhaltige Bestandteile | INNOVACLEAN / Wirbelschicht; Bauteilgeometrie und Sandentfernung prüfen |
Das geeignete Reinigungsverfahren ergibt sich nicht allein aus der Bezeichnung des Werkzeugs. Entscheidend sind insbesondere Bauteilgeometrie, Abmessungen und Gewicht, Werkstoff und Beschichtung, Polymerart, Rückstandsmenge sowie die Zugänglichkeit innenliegender Schmelzekanäle.

Für Folienblasköpfe, Extrusionsdüsen, Extruderschnecken, Schneckenelemente und komplexe Extrusionskomponenten ist die Vakuumpyrolyse typischerweise das bevorzugte Verfahren.
Mit VACUCLEAN erfolgt die Reinigung unter Vakuum mit kontrollierter Aufheizung und direkter Temperaturmessung am Bauteil. Das eignet sich besonders für hochwertige Werkzeuge und komplexe Innenkanäle. VACUCLEAN COMPACT ist für kleinere Extrusionswerkzeuge, Schneckenelemente und kleinere Chargen ausgelegt.

Für große Extrusionswerkzeuge und Extruderbauteile mit halogenfreien Polymeranhaftungen kommt die Pyrolyse im industriellen Reinigungsofen infrage.
Mit MAXICLEAN werden große Bauteile mit polymerspezifischen Temperaturprofilen gereinigt. Ob MAXICLEAN oder VACUCLEAN besser geeignet ist, hängt von Bauteil, Polymer, Rückstandsmenge und Reinigungsziel ab.

Die Wirbelschicht-Reinigung ermöglicht durch den intensiven Wärmeübergang des fluidisierten THERMCLEAN-Sands kurze Reinigungszeiten. Sie ist besonders relevant für halogenierte Polymere wie PVC, PTFE oder PVDF.
Mit INNOVACLEAN werden die entstehenden Reaktionsprodukte direkt aus der Reinigungszone abgeführt und der Abgasbehandlung zugeführt. Bei Extrusionswerkzeugen ist zu prüfen, ob der THERMCLEAN-Sand alle belasteten Bereiche erreicht und anschließend vollständig entfernt werden kann.
Nicht sicher, welches Verfahren zu Ihrem Extrusionswerkzeug passt?
Reinigungsaufgabe technisch prüfen lassen →
Die Anforderungen an die Reinigung von Extrusionswerkzeugen ergeben sich unmittelbar aus ihrer Funktion im Produktionsprozess. Entscheidend ist nicht allein die Entfernung der Polymerreste, sondern die Wiederherstellung definierter Bedingungen für die nachfolgende Verarbeitung im Extrusionsprozess (z. B. Folien-, Rohr- oder Profilherstellung).
Ablagerungen in Extruderdüsen, Blasköpfen, Flachdüsen, Verteilern und auf Extruderschnecken können das Fließverhalten der Schmelze beeinträchtigen. Die Reinigung muss daher alle strömungsrelevanten Bereiche erfassen und die Voraussetzungen für einen gleichmäßigen Schmelzefluss wiederherstellen.
Reste vorheriger Polymere, Farben oder Additive dürfen die nachfolgende Produktion nicht verunreinigen. Besonders bei häufigen Material-, Farb- oder Produktwechseln muss die Reinigung das Risiko von Materialverschleppungen und Kreuzkontaminationen minimieren.
Temperatur, Prozessdauer und thermischer Abbau müssen kontrolliert auf Werkzeug und Polymer abgestimmt werden. Automatisierte Prozesssteuerung und -überwachung schaffen reproduzierbare Bedingungen und damit eine verlässliche Basis für kurze Wartungs- und Produktionsunterbrechungen.

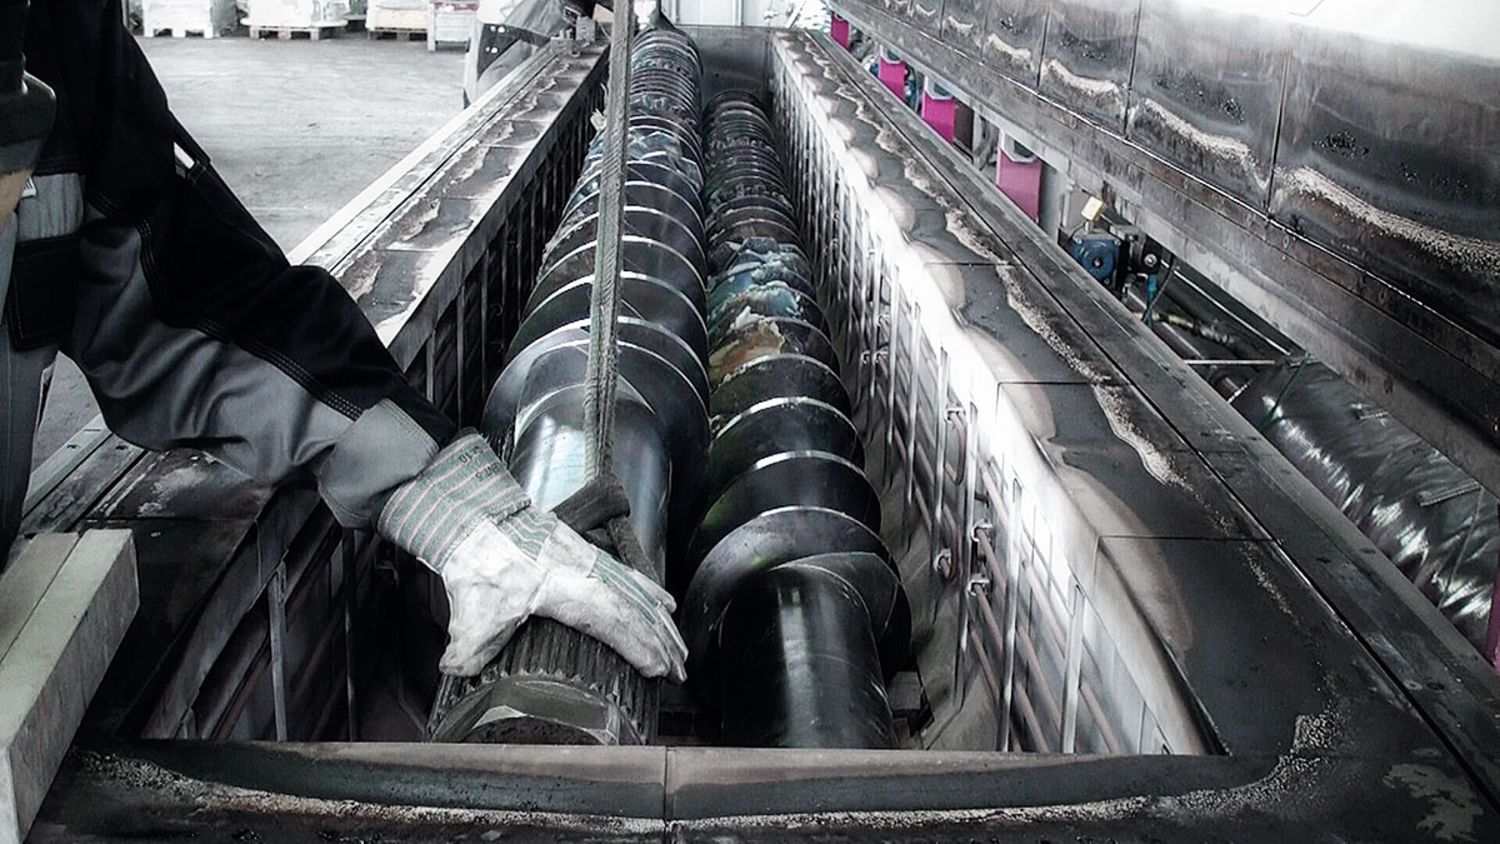
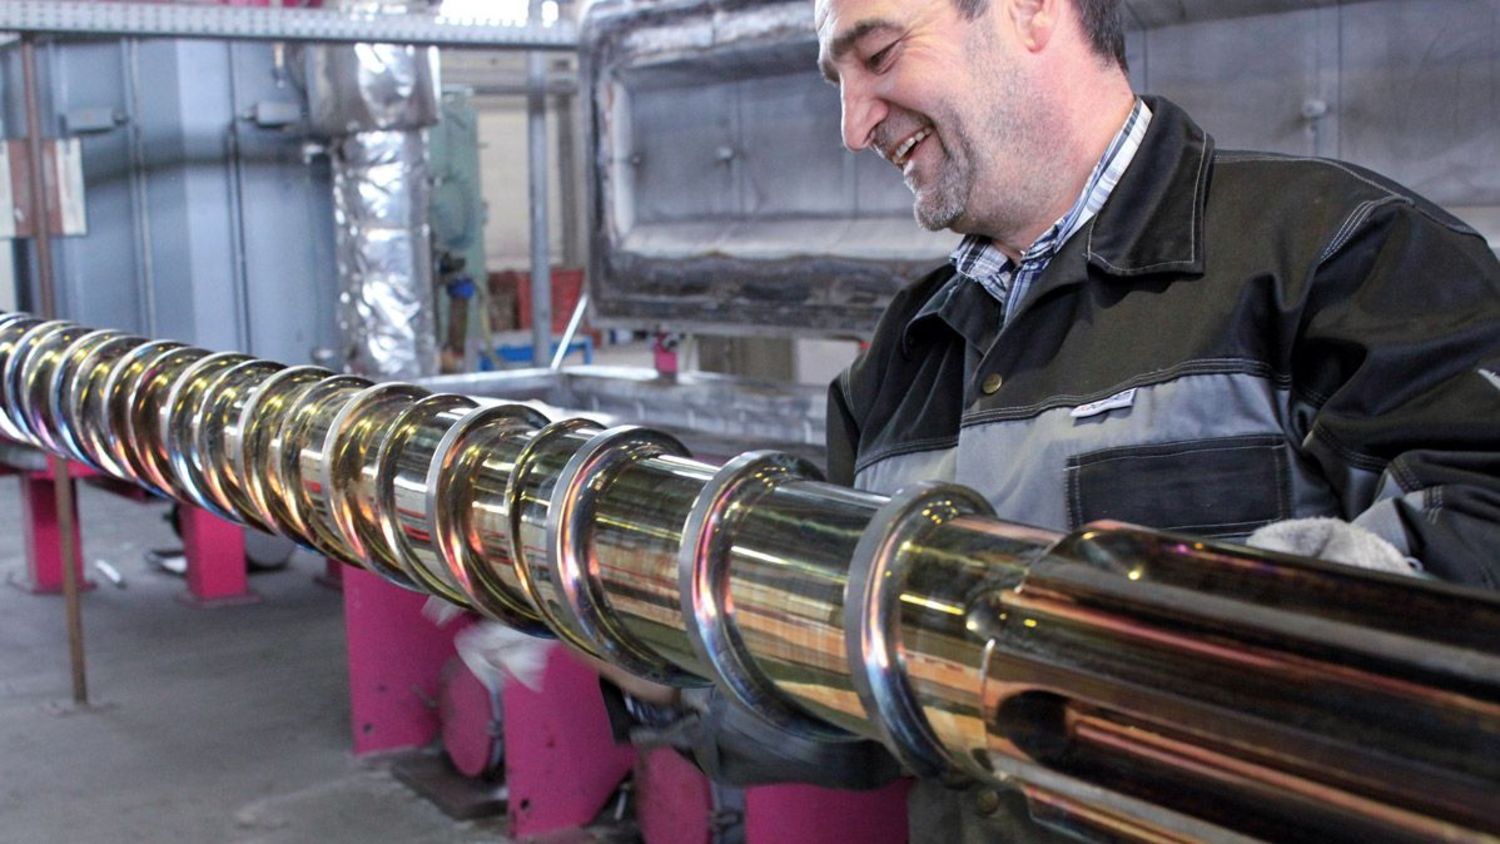
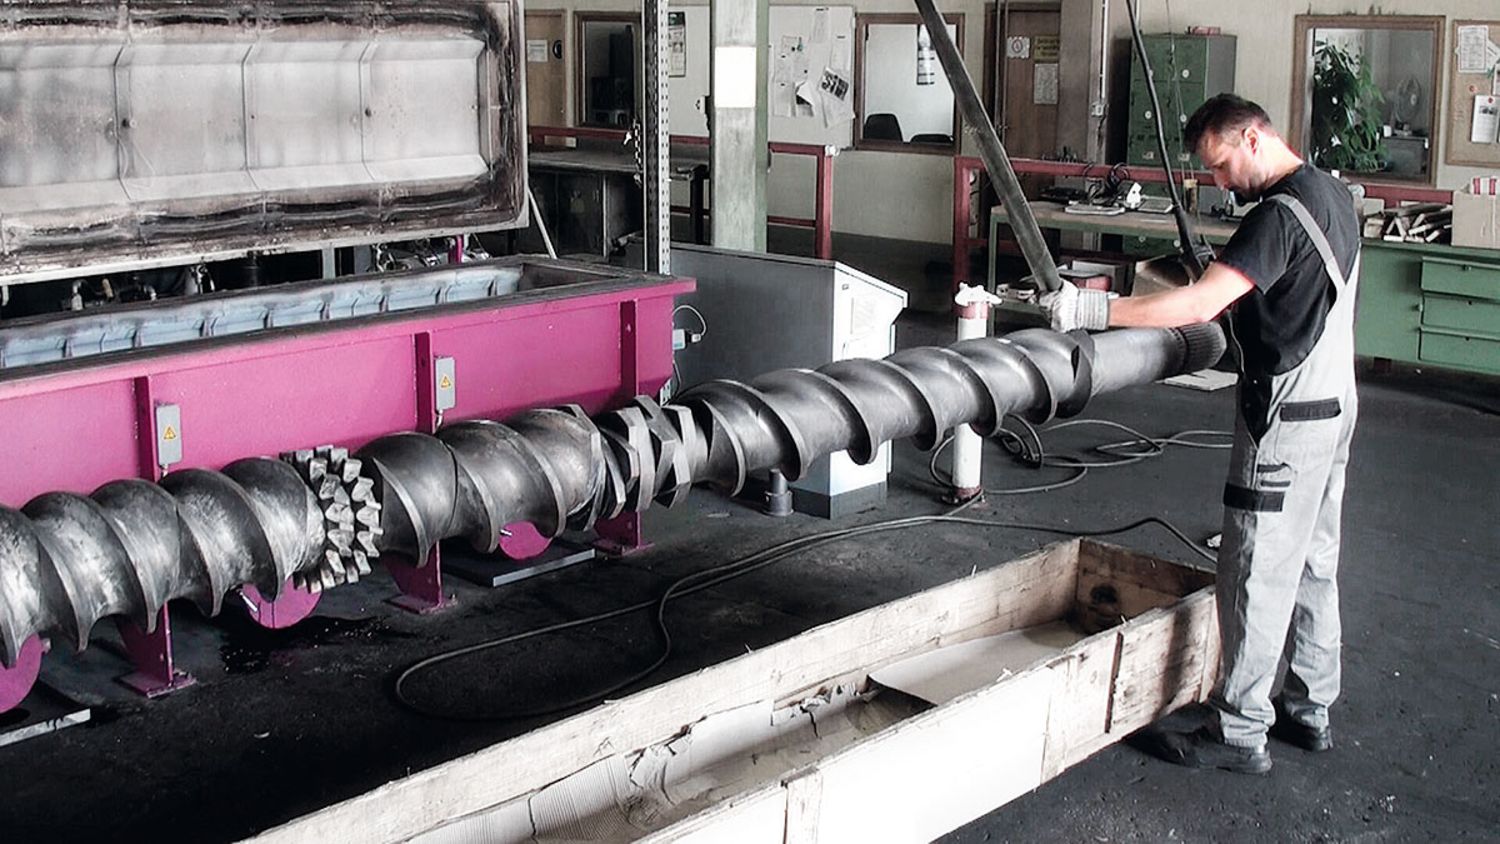
Die thermische Reinigung entfernt organische Polymerbestandteile. Pigmente, Glasfasern, mineralische Füllstoffe und andere anorganische Reststoffe können jedoch auf Oberflächen oder in Schmelzekanälen verbleiben. Nachbehandlung und Prüfung werden deshalb auf Werkzeug, Rückstand und Reinigungsziel abgestimmt.
Anorganische Rückstände können nach der thermischen Reinigung mit Druckluft, Wasserhochdruck oder Ultraschall entfernt werden. Welches Verfahren geeignet ist, hängt von Bauteilgeometrie, Zugänglichkeit und Art der Reststoffe ab. Nach einer Wirbelschicht-Reinigung muss zusätzlich verbliebener THERMCLEAN-Sand vollständig aus dem Werkzeug entfernt werden.
Nach Reinigung und Nachbehandlung werden insbesondere Düsenbereiche, Schneckenflanken sowie bei Multilayer-Blasköpfen zusätzlich die einzelnen Schmelzeverteil- und Schichtzuführkanäle der jeweiligen Lagen kontrolliert. Dabei ist sicherzustellen, dass sowohl die Hauptströmung als auch die layer-spezifischen Verteiler- und Übergangsbereiche frei von Polymer- und Reststoffablagerungen sind.
Bei qualitätskritischen oder wiederkehrenden Reinigungsaufgaben kann das Ergebnis durch Sichtprüfung, Prozessdaten und dokumentierte Reinigungsberichte festgehalten werden. So lässt sich nachvollziehen, unter welchen Bedingungen ein Werkzeug gereinigt wurde, und die Ergebnisse verschiedener Reinigungszyklen können miteinander verglichen werden.


Für die technische Bewertung sind vor allem Werkzeugaufbau, schmelzeführende Geometrien, Polymer und Rückstandsmenge relevant. Fotos und technische Zeichnungen erleichtern insbesondere bei komplexen Extrusionswerkzeugen die Einordnung.
Zum Werkzeug:
Zum Rückstand und Reinigungsziel:
Nicht jedes Unternehmen benötigt eine eigene thermische Reinigungsanlage. SCHWING übernimmt die anwendungsbezogene Reinigung geeigneter Extrusionswerkzeuge und Extruderbauteile – von der Testreinigung bis zu regelmäßig geplanten Reinigungsaufträgen.
Der Reinigungs-Service eignet sich insbesondere für:
Extrusionswerkzeug im 24/7-Service reinigen lassen
Unsicher, ob Reinigungsservice oder eine eigene Anlage sinnvoll ist?
Reinigungswege auf der Übersichtsseite vergleichen

Abhängig von Bauteilaufbau, Polymer und Reinigungsziel kombiniert SCHWING das geeignete thermische Verfahren mit abgestimmter Nachbehandlung. Auf Wunsch können regelmäßige Reinigungsintervalle sowie Abholung und Rücklieferung in ein planbares Servicekonzept integriert werden.
Bei der thermischen Reinigung werden organische Polymer- und Kunststoffrückstände kontrolliert von geeigneten metallischen Extrusionswerkzeugen und Extruderbauteilen entfernt. Je nach Bauteil und Rückstand folgen abgestimmte Nachbehandlungs- und Prüfschritte.
Typische Beispiele sind Folienblasköpfe, Breitschlitz- und Profildüsen, Extruderschnecken, Schneckenelemente, statische Mischer sowie geeignete Schmelzeleitungen und Siebwechsler-Komponenten. Die konkrete Eignung hängt von Aufbau, Werkstoff, Beschichtung und Abmessungen ab.
Für komplexe Extrusionswerkzeuge ist häufig die kontrollierte Vakuumpyrolyse mit VACUCLEAN oder VACUCLEAN COMPACT geeignet. Für große Bauteile mit halogenfreien Rückständen kann MAXICLEAN, für halogenierte Polymere INNOVACLEAN infrage kommen.
Ja. Für halogenierte Polymeranhaftungen ist INNOVACLEAN die relevante SCHWING-Technologie. Bei Extrusionswerkzeugen muss zusätzlich geprüft werden, ob das fluidisierte Prozessmedium alle belasteten Bereiche erreicht und anschließend vollständig entfernt werden kann.
Verbliebene Polymere, Pigmente oder Additive können in der nachfolgenden Produktion zu Verunreinigungen oder unerwünschten Materialvermischungen führen. Saubere Schmelzewege schaffen definierte Ausgangsbedingungen für den nächsten Produktionslauf.
Pigmente, Glasfasern, mineralische Füllstoffe und andere anorganische Bestandteile werden thermisch nicht zwangsläufig entfernt. Je nach Werkzeug und Reststoff können deshalb beispielsweise Druckluft, Wasserhochdruck oder Ultraschall eingesetzt werden.
Benötigt werden insbesondere Werkzeugtyp und Aufbau, Werkstoff und Beschichtung, Abmessungen und Gewicht, Fotos oder Zeichnungen, Polymerart, Additive und Füllstoffe, möglicher Halogengehalt, Rückstandsmenge, Reinigungsintervall und gewünschtes Reinigungsergebnis.
Ob Reinigungsservice, Versuchsreinigung oder eigene Anlage:
SCHWING unterstützt Sie bei der Auswahl des geeigneten thermischen Reinigungsverfahrens für Ihre Bauteile, Polymere und Produktionsanforderungen.
back-to-top