
Virgilio Perez Guembe
Región comercial: Sudamérica, Centroamérica, Europa, Asia
Eliminar de forma controlada los residuos de polímeros y plásticos de los distribuidores de canal caliente, las boquillas, los canales de flujo y otros componentes metálicos.
Las boquillas de inyección, las boquillas de canal caliente, los distribuidores de canal caliente y otros componentes de los procesos de moldeo por inyección entran en contacto directo con la masa fundida de polímero. Durante el funcionamiento, al cambiar de material o como consecuencia de averías técnicas, pueden acumularse residuos de plástico en los canales de flujo, los orificios, las boquillas y en las superficies exteriores de los componentes.
La limpieza térmica elimina de forma controlada los residuos orgánicos de los componentes metálicos adecuados y resistentes a la temperatura. El procedimiento más adecuado depende de la estructura del componente, los materiales, el polímero, la cantidad de residuos y el resultado de limpieza deseado.
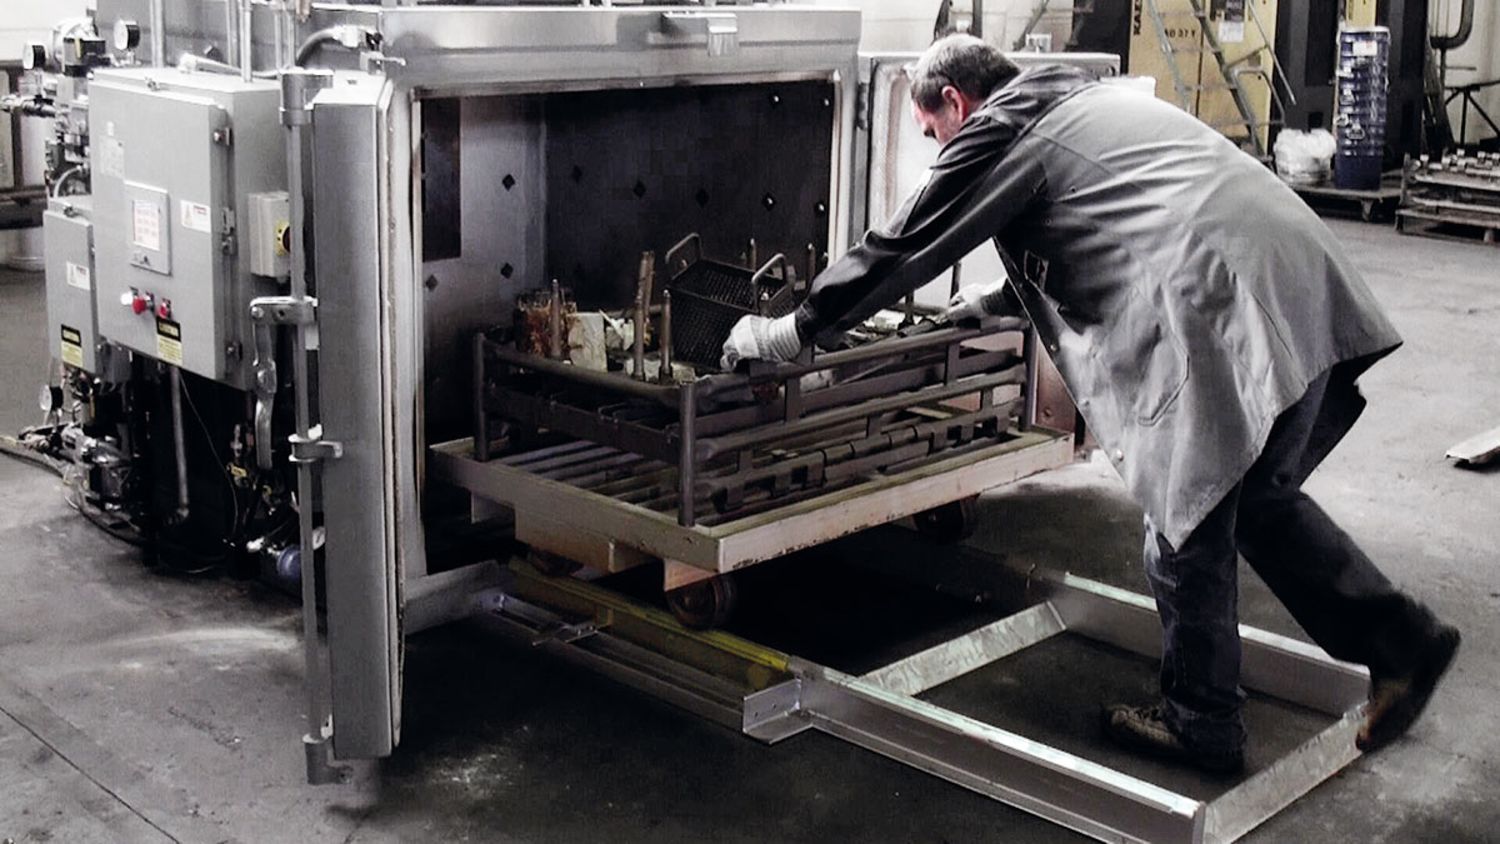
En el moldeo por inyección, los residuos de polímero pueden adherirse a las boquillas, las puntas de los tornillos, las válvulas antirretorno, los mezcladores estáticos y otros componentes por los que circula la masa fundida. En los sistemas de canal caliente, los residuos suelen encontrarse en canales de flujo largos, sinuosos e inaccesibles desde el exterior.
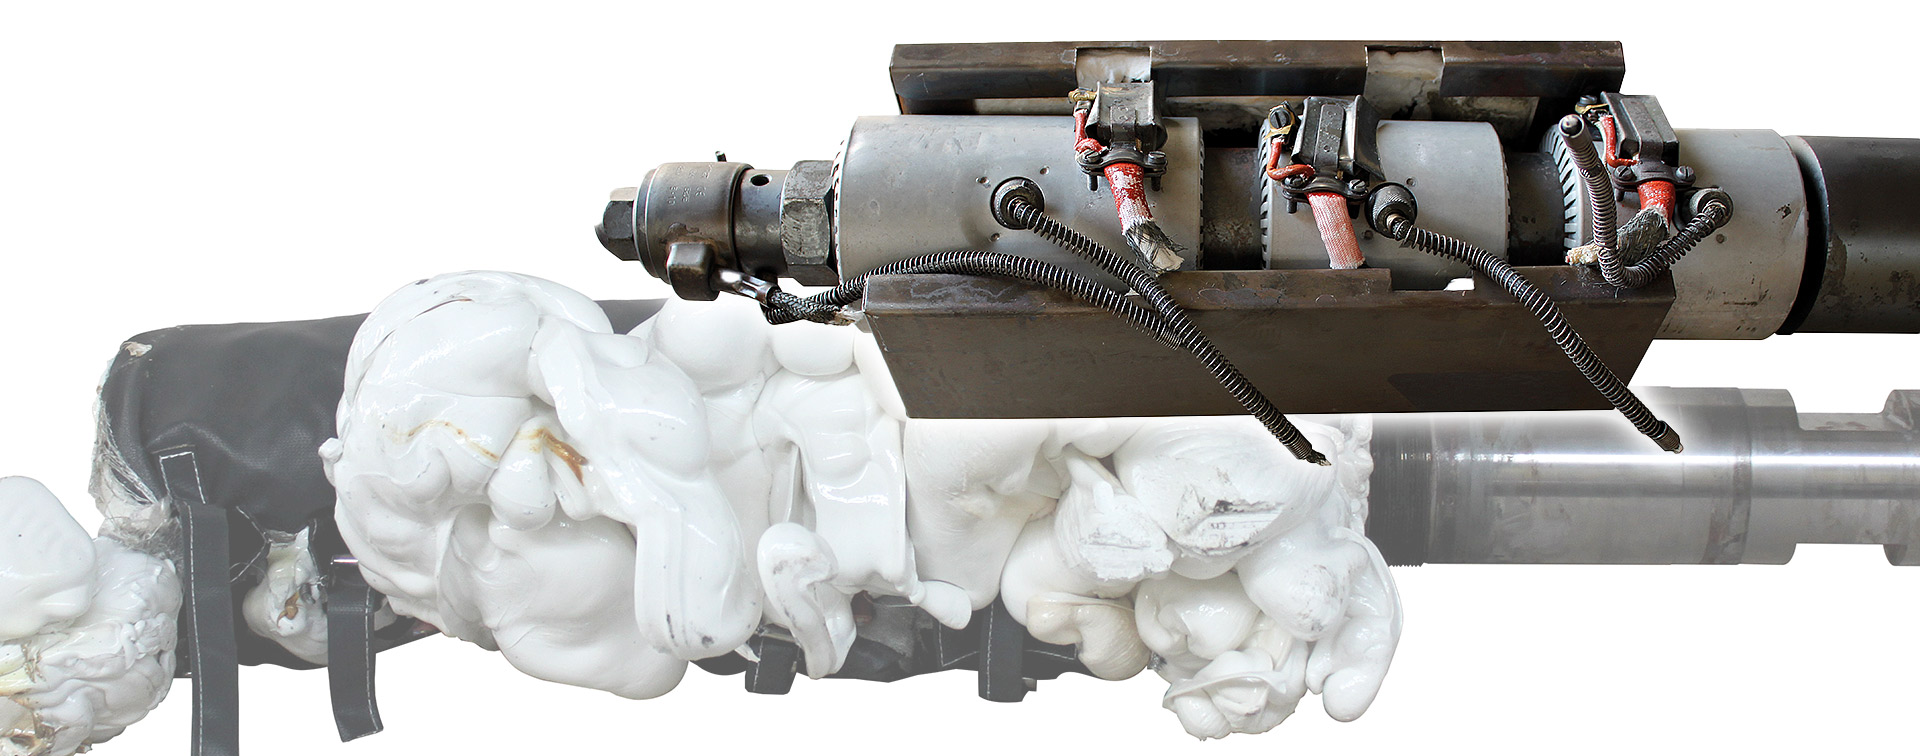
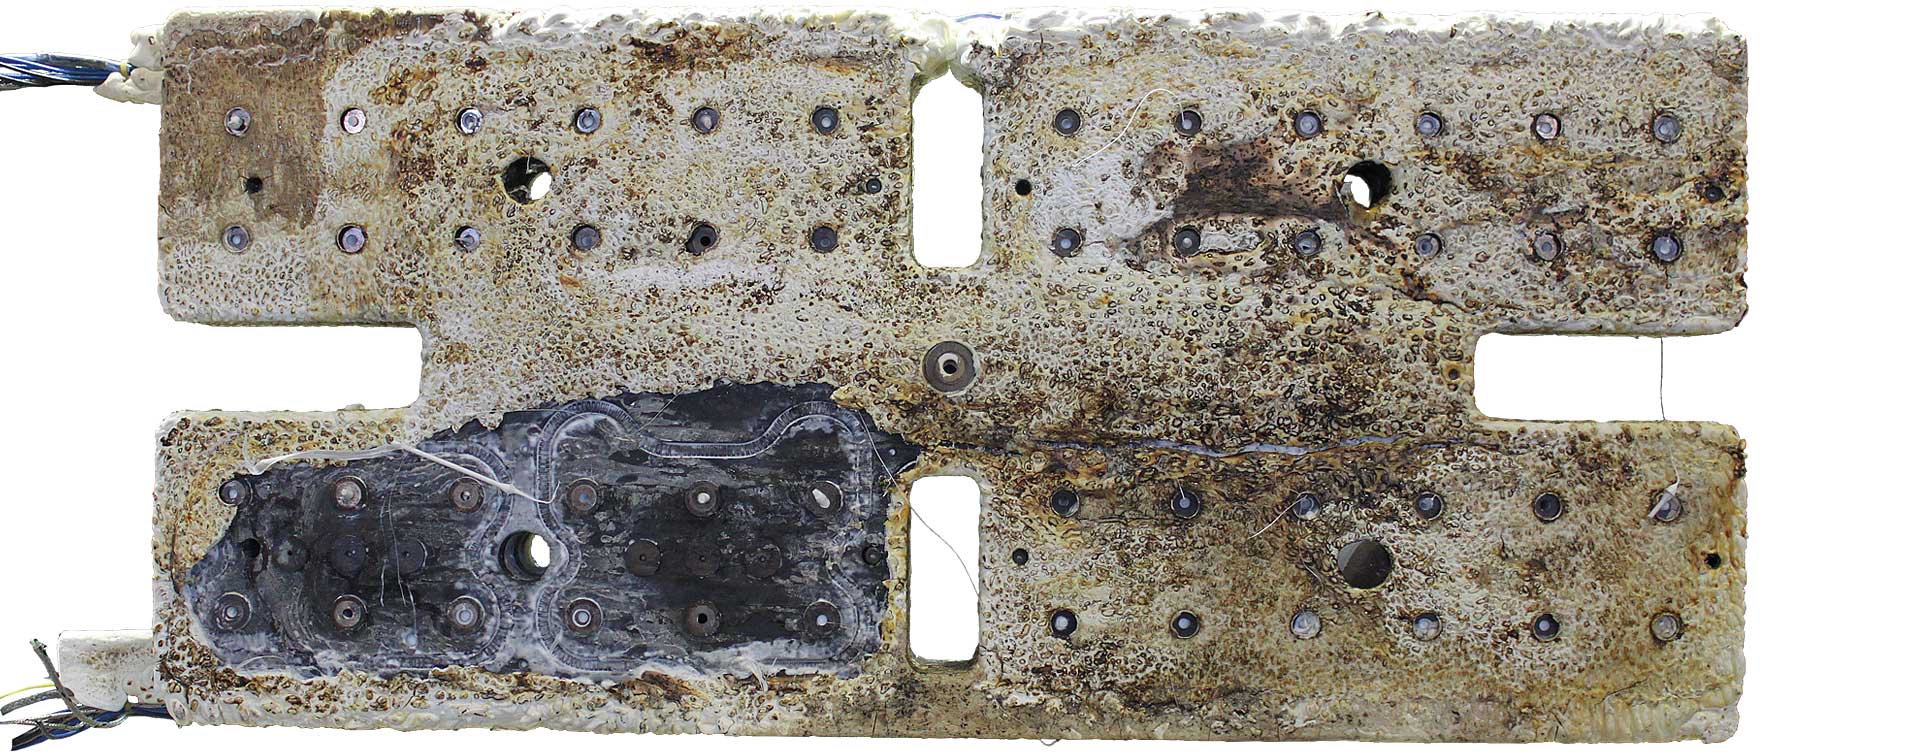
Además, en caso de defectos, fatiga del material o componentes con fugas, la masa fundida de polímero puede salir de las vías de flujo previstas y rodear ampliamente el distribuidor del canal caliente. Estos sistemas con un exceso de inyección tan pronunciado solo pueden limpiarse manualmente con un esfuerzo considerable. A menudo, no se llega a limpiar por completo los canales internos.
Pueden quedar restos de polímeros en canales, orificios, boquillas y conductos de difícil acceso. No basta con una limpieza exterior.
En caso de fugas o averías, el polímero fundido puede envolver parcial o totalmente los distribuidores, las boquillas y los componentes adyacentes.
La limpieza se adapta a cada pieza y a cada polímero. A continuación, deben comprobarse de forma específica el estado, la permeabilidad y el funcionamiento de los componentes.
La limpieza térmica es una opción viable para piezas metálicas adecuadas que presenten una resistencia suficiente a la temperatura. La idoneidad concreta depende, entre otras cosas, del material, la estructura de la pieza, la técnica de unión, los recubrimientos, los componentes integrados y la carga térmica admisible.
Pieza/Componente | Tarea de limpieza típica | Requisito especial |
|---|---|---|
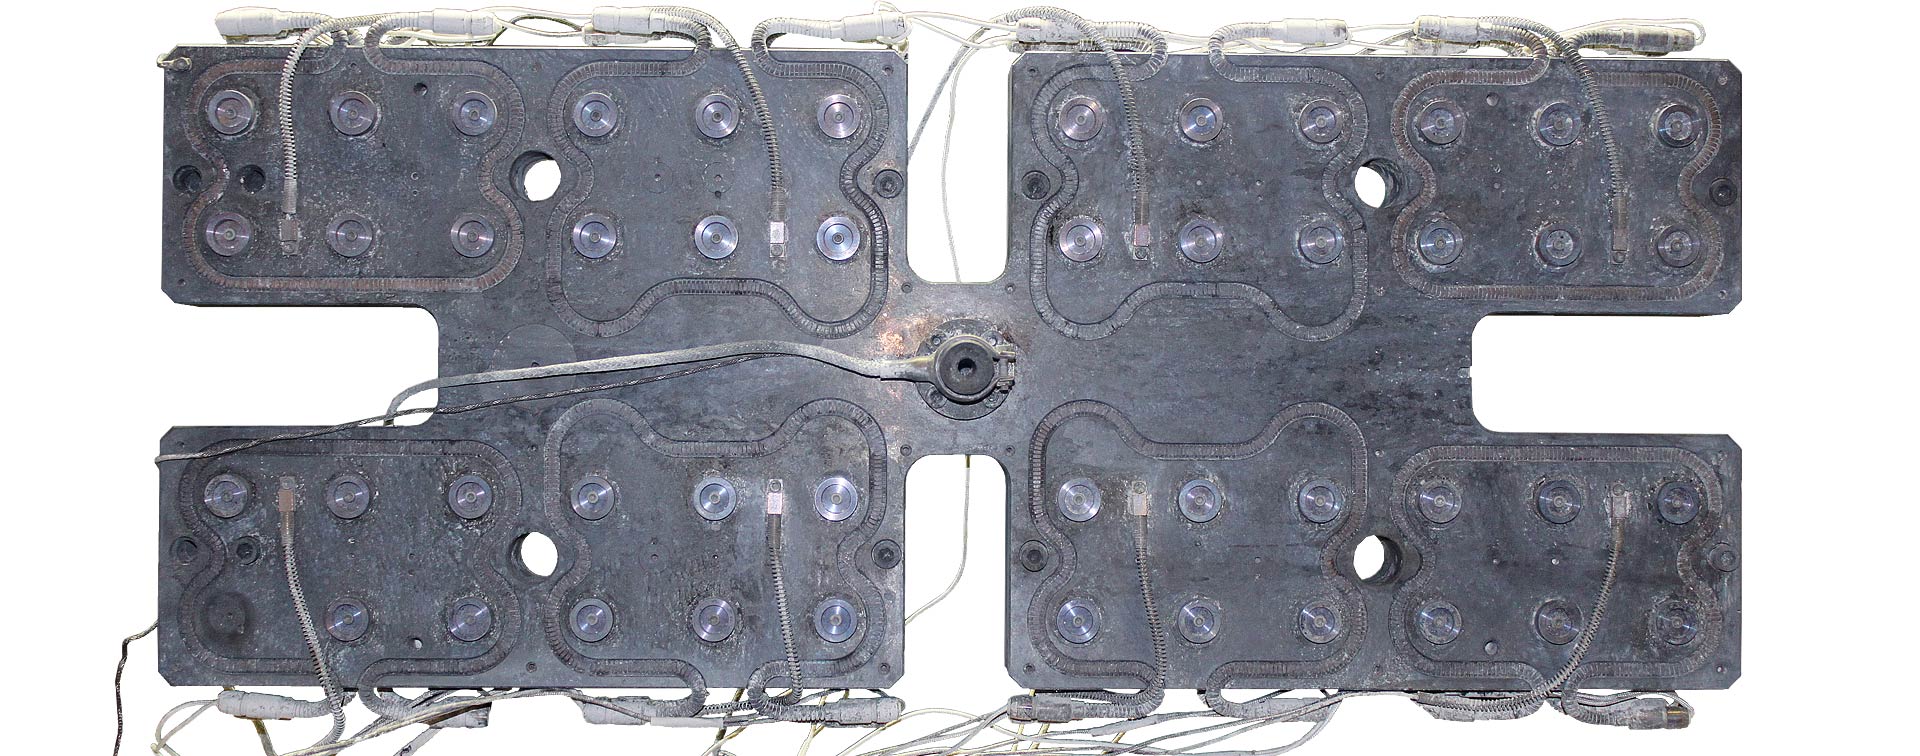
Distribuidor de canal caliente | Eliminar el polímero de las superficies exteriores y de los canales de fusión internos | Evaluar el sistema de canales, el tamaño y la estructura del componente |
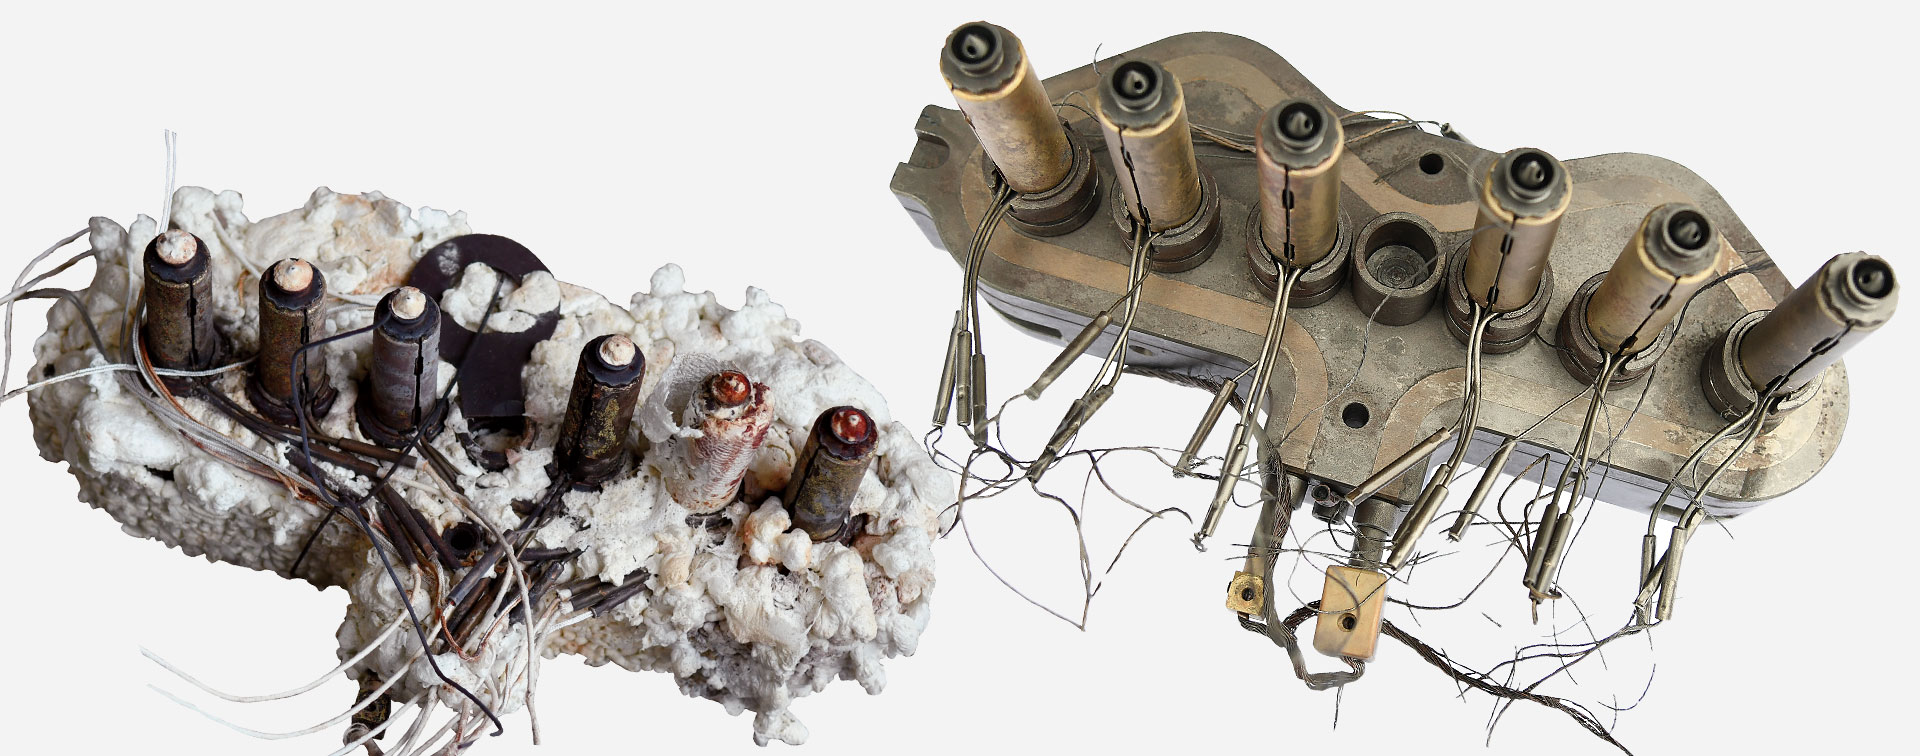
Boquillas de canal caliente | Eliminar el polímero de la zona de la boquilla, los orificios y las adherencias externas | Tener en cuenta las aberturas pequeñas y los posibles elementos integrados |
Boquillas de inyección | Eliminar los restos de polímero adheridos o alterados térmicamente | Conservar el canal de la boquilla y la punta de la misma |
Boquillas de cierre de aguja | Eliminar el polímero de las zonas por las que circula la masa fundida | Tener en cuenta la aguja, la guía y la estructura de varias piezas |
Válvulas antirretorno | Eliminar el polímero del anillo, la punta y las superficies por las que circula la masa fundida | Comprobar la movilidad y las superficies funcionales tras la limpieza |
Puntas de tornillo | Eliminar los residuos de polímero y de degradación de las geometrías y superficies | Tener en cuenta el material, el recubrimiento y el estado de desgaste |
Mezcladores estáticos | Eliminar el polímero de los elementos de mezcla y las zonas internas | Limpiar estructuras complejas y, en parte, de difícil acceso |
Los moldes de inyección completos o las mitades de los moldes no son aptos para la limpieza térmica solo por su denominación. Es necesario evaluar qué componentes metálicos están realmente contaminados con polímeros y pueden desmontarse o separarse como elementos de limpieza definidos.
Las juntas sensibles a la temperatura, los cables, los sensores, los materiales aislantes y los componentes eléctricos deben identificarse antes de la limpieza. En función del diseño y del proceso, se retiran, se tratan por separado o se sustituyen tras la limpieza.
¿Su componente no aparece en la lista? Solicite una evaluación de idoneidad técnica →


Los componentes pueden contener polímero base sin modificar, materiales mezclados, restos de polímeros envejecidos térmicamente, aditivos, pigmentos, materiales de relleno y de refuerzo, así como depósitos parcialmente carbonizados.
La composición exacta del polímero influye en el comportamiento de fusión, el control de temperatura necesario, los productos de descomposición que se generan y el tratamiento posterior requerido.
Grupo de residuos | Ejemplos | Relevante para la evaluación |
|---|---|---|
Polímeros estándar sin halógenos | PE, PP, PS y termoplásticos similares | Tipo de polímero, cantidad de residuos y ubicación |
Polímeros técnicos | PA, PC, PBT, PEEK y materiales similares | Temperatura de procesamiento y comportamiento térmico |
Polímeros reforzados o cargados | PA reforzado con fibra de vidrio, materiales con carga mineral | Residuos inorgánicos tras el tratamiento térmico |
Polímeros con aditivos y coloreados | Masterbatch, pigmentos, aditivos funcionales | Composición y posible contenido en halógenos |
Residuos envejecidos o carbonizados | polímeros degradados térmicamente o carbonizados | estado, cantidad y accesibilidad |
Materiales mezclados y reciclados | varios polímeros, materiales reciclados, mezclas desconocidas | composición no conocida en su totalidad |
Polímeros halogenados | PVC, PTFE, PVDF o aditivos que contengan halógenos | Comprobar la limpieza específicamente con INNOVACLEAN |
El procedimiento adecuado no se deriva únicamente de la denominación «canal caliente» o «boquilla de inyección». Son factores decisivos el tamaño de la pieza, su estructura, los materiales, el tipo de polímero, la cantidad de residuos, el grado de sobreinyección, los elementos integrados y el resultado de limpieza requerido.

MAXICLEAN resulta especialmente adecuado para grandes distribuidores de canal caliente, componentes de gran tamaño y grandes cantidades de residuos de polímeros sin halógenos.
El proceso de limpieza utiliza perfiles de temperatura específicos para cada plástico y polímero. Gracias al suministro controlado de aire caliente y al control automático del proceso, los componentes se calientan de manera uniforme y los residuos orgánicos se eliminan térmicamente en un plazo de entre cuatro y ocho horas aproximadamente. La duración concreta de la limpieza depende del polímero, la cantidad de residuos, la geometría y la carga.

INNOVACLEAN es adecuado para componentes pequeños y medianos suficientemente resistentes, como boquillas de canal caliente, boquillas de inyección, válvulas antirretorno y mezcladores estáticos.
La intensa transferencia de calor en la arena fluidizada de THERMCLEAN permite tiempos de limpieza cortos. En el caso de componentes de canal caliente más pequeños y sin exceso de sobreinyección, los tiempos de limpieza oscilan entre una y varias horas, dependiendo del polímero.
Para residuos de PVC, PTFE, PVDF y otros halogenados, INNOVACLEAN es la tecnología de SCHWING más adecuada. Los productos agresivos que se generan durante la descomposición se separan inmediatamente del material a limpiar y se tratan en el sistema de tratamiento de gases de escape adecuado.
En el caso de orificios estrechos, agujeros ciegos o conjuntos complejos, es necesario comprobar si el medio de proceso puede eliminarse por completo tras la limpieza.

VACUCLEAN puede utilizarse para el control de componentes metálicos complejos, de alta calidad o que requieran un tratamiento térmico especialmente cuidadoso. En condiciones de vacío, los polímeros pueden descomponerse a temperaturas de los componentes más bajas que en procesos atmosféricos comparables.
VACUCLEAN COMPACT resulta especialmente adecuado para lotes más pequeños y componentes como boquillas de inyección, boquillas de cierre de aguja, válvulas antirretorno y puntas de husillo. El material, la geometría, el polímero y el objetivo de limpieza determinan la idoneidad concreta del proceso.
¿No está seguro de qué proceso es el adecuado para su componente?
En el caso de los componentes de moldeo por inyección y de canal caliente, no basta con eliminar únicamente los restos de plástico visibles de las superficies exteriores. El proceso también debe tener en cuenta los conductos de flujo internos y de difícil acceso, y debe adaptarse a la resistencia térmica de toda la unidad de limpieza.
Antes de la limpieza, hay que determinar si se va a tratar una pieza individual, un grupo de componentes desmontados o un conjunto metálico montado.
Los restos de polímero deben eliminarse tanto de las zonas exteriores sobremoldeadas como de los canales de las boquillas, los orificios, los distribuidores y otras zonas internas por las que circula la masa fundida.
El perfil de temperatura y el desarrollo del proceso deben adaptarse al material, la masa, la geometría, el polímero y la cantidad de residuos. Es necesaria una distribución controlada de la temperatura, especialmente en el caso de distribuidores de gran tamaño y componentes con secciones transversales diferentes.
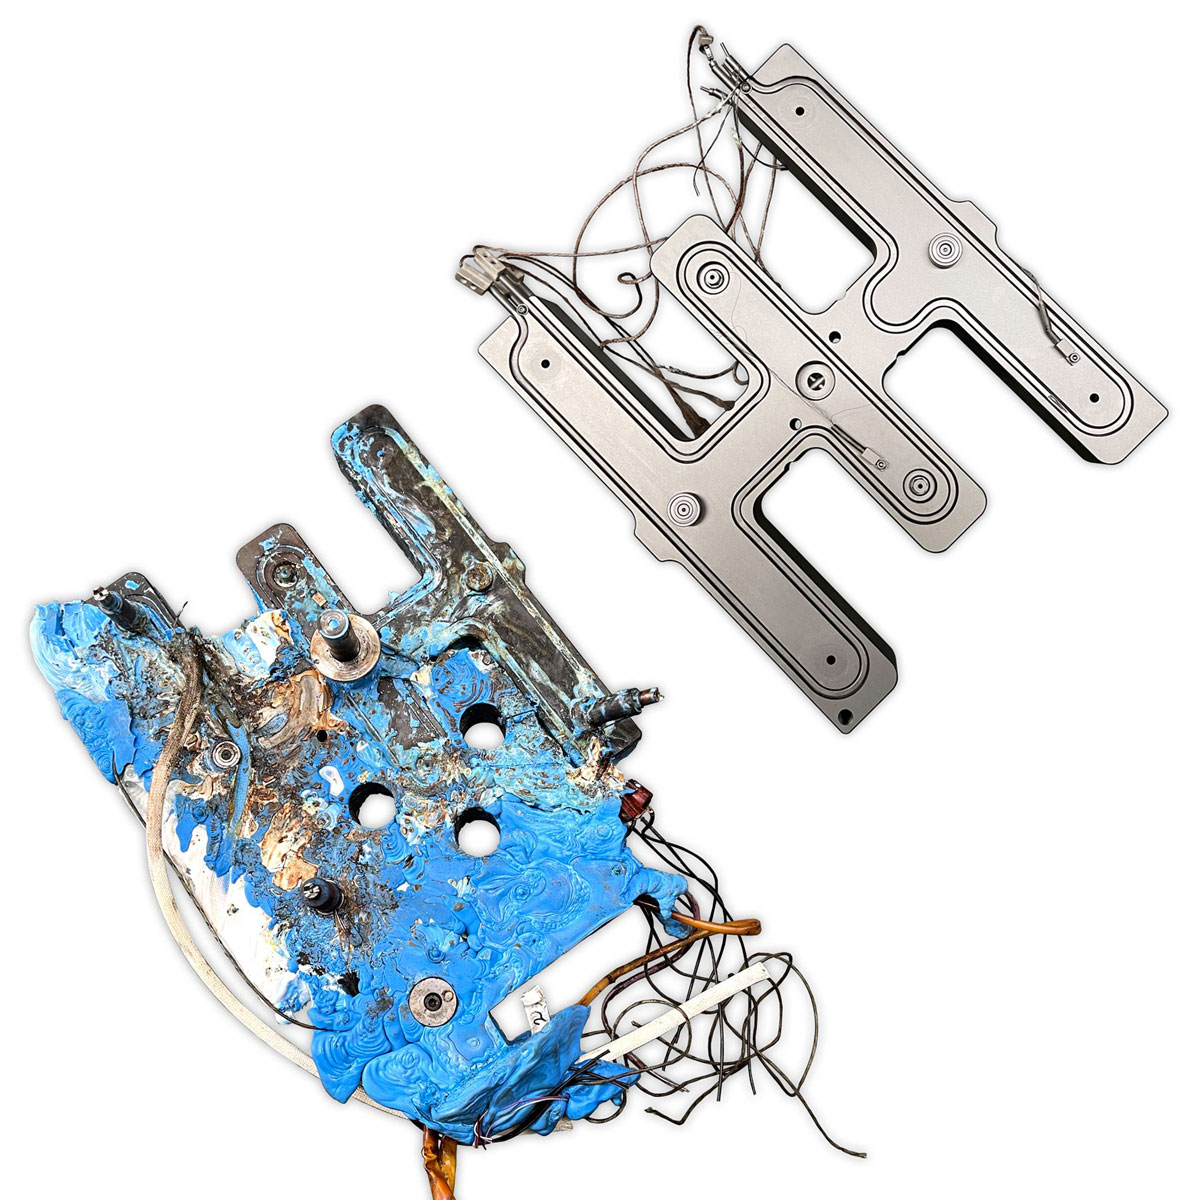
Es necesario identificar y evaluar los sistemas de calefacción, los termopares, los cables, los sensores, las juntas y los componentes no metálicos existentes.
Antes de iniciar el proceso, se deben definir los criterios que se aplicarán tras la limpieza. Entre ellos pueden figurar:
La limpieza térmica elimina los componentes orgánicos de los residuos de polímeros y plásticos. Sin embargo, dependiendo del material procesado, pueden quedar fibras de vidrio, pigmentos, rellenos minerales u otros componentes inorgánicos en las superficies o en los canales de flujo. Por ello, el tratamiento posterior y la inspección se adaptan al componente, al residuo y al resultado de limpieza requerido.
Los componentes inorgánicos no se descomponen térmicamente. En función de la geometría del componente, la superficie y el tipo de residuos, pueden emplearse procedimientos complementarios, como por ejemplo:
El procedimiento de tratamiento posterior debe elegirse de tal forma que no se vean afectadas las zonas de las boquillas, los orificios, las superficies funcionales ni las superficies delicadas.
Tras la limpieza térmica y cualquier tratamiento posterior que pueda ser necesario, se comprueban las superficies accesibles, los orificios, las zonas de las boquillas y los canales de paso de la masa fundida de acuerdo con el objetivo de limpieza acordado. En este proceso se evalúa, en particular, si:
El tipo y el alcance de la inspección dependen de la estructura del componente, su accesibilidad y los requisitos de calidad de la empresa.
La limpieza deja al descubierto las superficies y las zonas funcionales, lo que facilita la evaluación del estado de los componentes. Sin embargo, la limpieza térmica no elimina el desgaste, las grietas, la corrosión ni los daños mecánicos ya existentes.
Si se detectan anomalías, estas deben someterse a una evaluación técnica antes de su uso posterior, reparación o montaje.
Tras la limpieza y el tratamiento posterior, los componentes quedan listos para su posterior procesamiento técnico. Los elementos calefactores, los termopares, los cables, las juntas y otros componentes pueden revisarse, volver a instalarse o sustituirse en función de su estado.
La prueba final de funcionamiento y seguridad del sistema de canal caliente se rige por las especificaciones del fabricante y los requisitos operativos del operador.
Acerca del componente:
En cuanto al residuo:
No todas las empresas necesitan disponer de su propia instalación de limpieza térmica. SCHWING se encarga de la limpieza específica para cada aplicación de los componentes adecuados de moldeo por inyección y de canal caliente, desde la primera limpieza de prueba hasta los trabajos de limpieza programados periódicamente.
El servicio de limpieza es especialmente adecuado para:
Solicitar un servicio de limpieza de canales calientes 24 horas al día, 7 días a la semana
¿No sabes si te conviene más contratar un servicio de limpieza o disponer de tu propia instalación?
Compara las opciones de limpieza en la página de resumen

En función de la estructura del componente, el polímero y el objetivo de la limpieza, SCHWING combina el proceso térmico adecuado con un tratamiento posterior adaptado. Si se desea, los intervalos de limpieza periódicos, así como la recogida y la devolución, pueden integrarse en un plan de servicio planificable.
La limpieza térmica elimina los residuos orgánicos de polímeros y plásticos adheridos a componentes metálicos adecuados y resistentes a la temperatura. El proceso se adapta en función del componente, el material, el polímero, la cantidad de residuos y el objetivo de limpieza.
Algunos ejemplos típicos son los distribuidores de canal caliente, las boquillas de canal caliente, las boquillas de inyección, las boquillas de cierre con aguja, las válvulas antirretorno, las puntas de husillo y los mezcladores estáticos. La idoneidad debe comprobarse en función del material, la estructura, los componentes internos y la resistencia térmica.
Sí. Para distribuidores de canal caliente grandes y con un exceso de inyección considerable, se suele recomendar el uso de MAXICLEAN. Son factores decisivos el tamaño del componente, el polímero, el grado de exceso de inyección, el estado de desmontaje y la presencia de componentes sensibles a la temperatura.
MAXICLEAN se utiliza principalmente para distribuidores de canal caliente grandes o con un exceso de inyección considerable que presenten residuos sin halógenos. INNOVACLEAN es adecuado para componentes más pequeños y robustos y para polímeros halogenados. Se puede considerar el uso de VACUCLEAN o VACUCLEAN COMPACT para componentes más pequeños, complejos o que requieran un tratamiento térmico cuidadoso.
La parte orgánica de polímeros puede eliminarse térmicamente. Sin embargo, las fibras de vidrio y otros componentes inorgánicos no se descomponen térmicamente y pueden requerir un tratamiento posterior específico.
Para el PVC, el PTFE, el PVDF y otros residuos halogenados, INNOVACLEAN es la tecnología de SCHWING adecuada. Además, deben comprobarse la geometría de los componentes, el control del proceso, la eliminación del medio de proceso y el tratamiento de los gases de escape.
Esto depende del polímero, de los rellenos que contenga y del resultado de limpieza requerido. Los residuos inorgánicos, como las fibras de vidrio, los pigmentos o los componentes minerales, pueden requerir un tratamiento posterior específico.
Se necesita, en particular, información sobre el tipo de componente, su estructura, el material, las dimensiones, el peso, el estado de desmontaje y los elementos sensibles a la temperatura, así como fotografías o planos. En cuanto a los residuos, son relevantes el polímero, los aditivos, el posible contenido de halógenos, la cantidad de residuos y su ubicación. Además, debe describirse el resultado deseado de la limpieza y de los ensayos.
Ya se trate de un servicio de limpieza, una prueba de limpieza o una instalación propia:
SCHWING le ayuda a elegir el proceso de limpieza térmica más adecuado para sus componentes, polímeros y requisitos de producción.
back-to-top