
Virgilio Perez Guembe
Región comercial: Sudamérica, Centroamérica, Europa, Asia
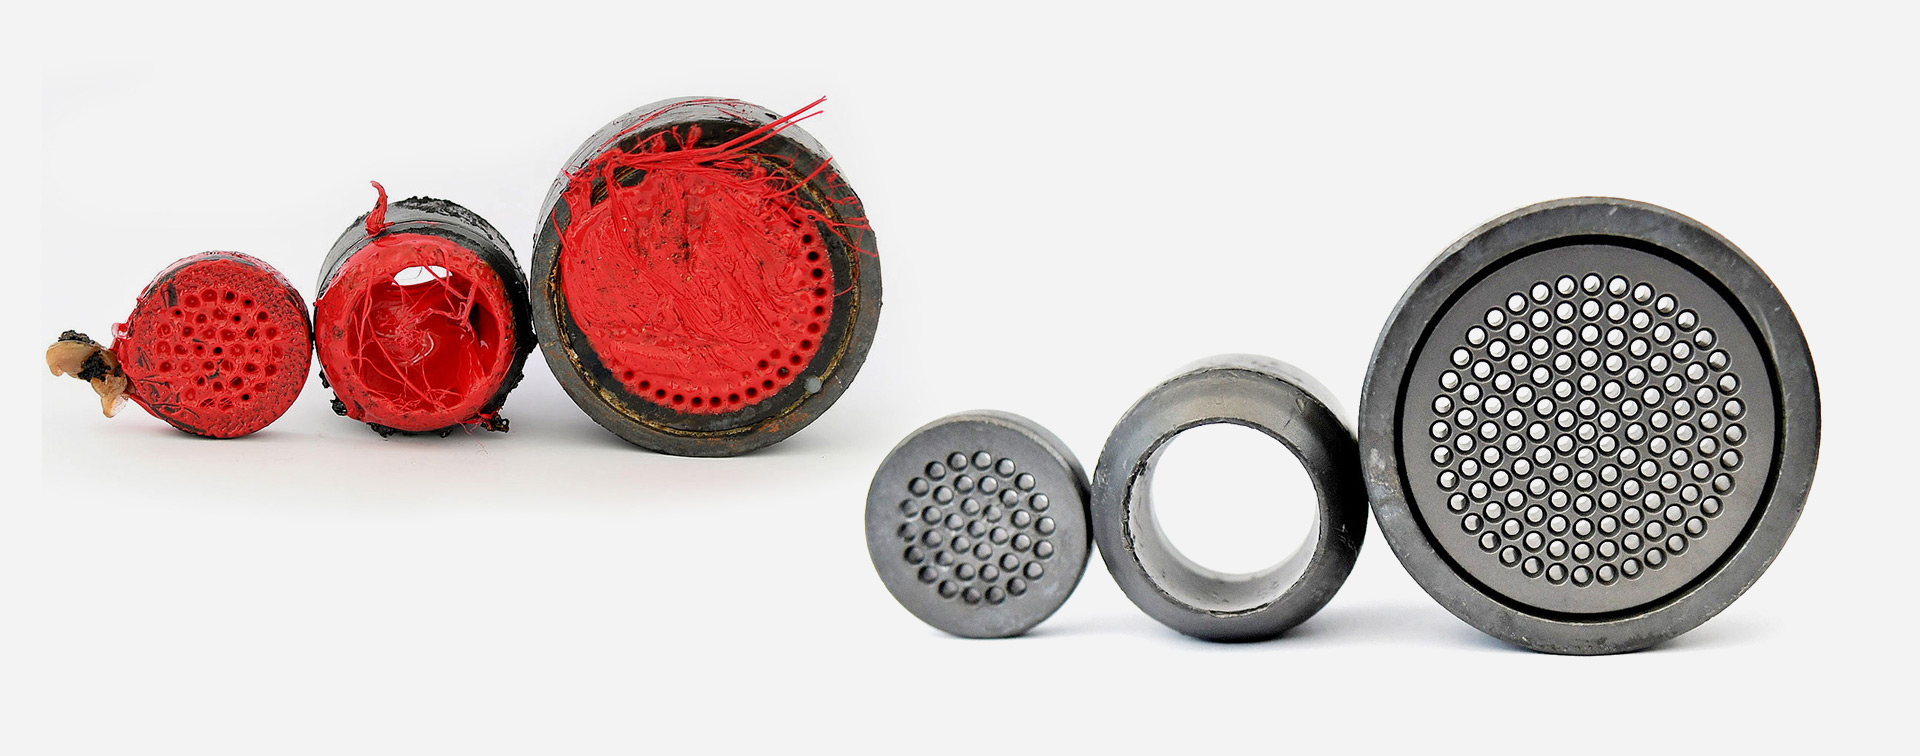
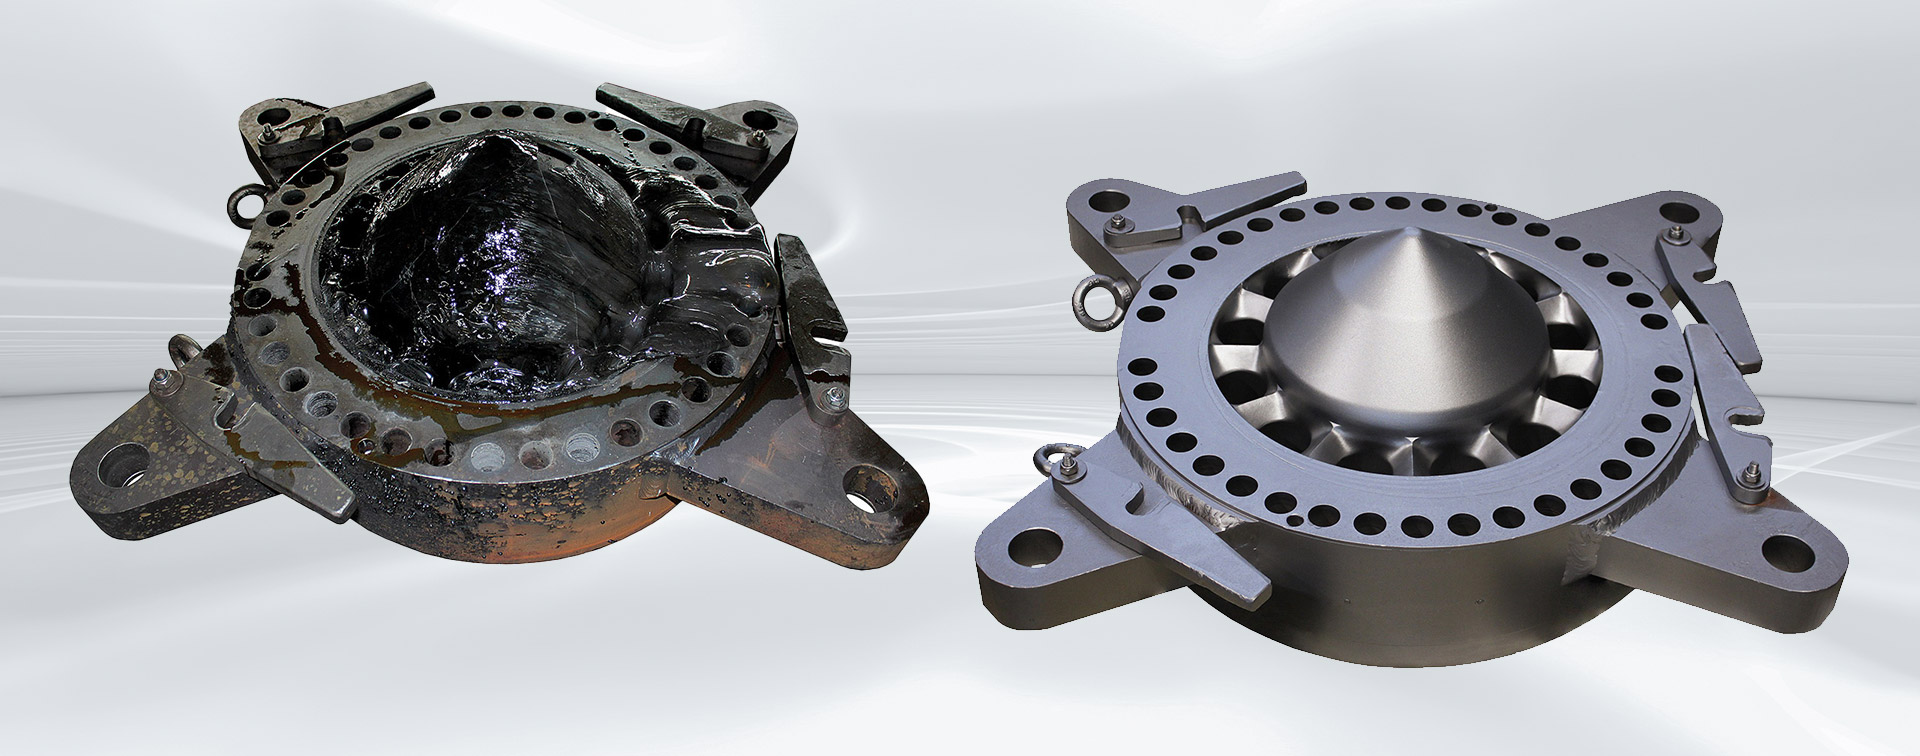
Eliminar de forma fiable los restos de plástico y polímeros de los orificios y de las superficies de las herramientas.
Las placas perforadas y las herramientas de granulación son componentes metálicos robustos que se utilizan especialmente en procesos de granulación y otros procesos de transformación del plástico. Durante la producción, los residuos de polímero se depositan en las superficies de las herramientas y en los orificios. La limpieza térmica elimina estos residuos orgánicos de forma controlada y prepara las herramientas para volver a utilizarlas en la producción. El procedimiento de limpieza adecuado depende, sobre todo, del tamaño de la herramienta, del polímero y de la cantidad de residuos.

Durante el funcionamiento, se acumulan restos de plástico y polímeros en las placas perforadas, en los orificios, así como en las cuchillas de granulación y en otras superficies de las herramientas. Estos residuos deben eliminarse periódicamente para el cambio de material, el mantenimiento o la reanudación de la producción.
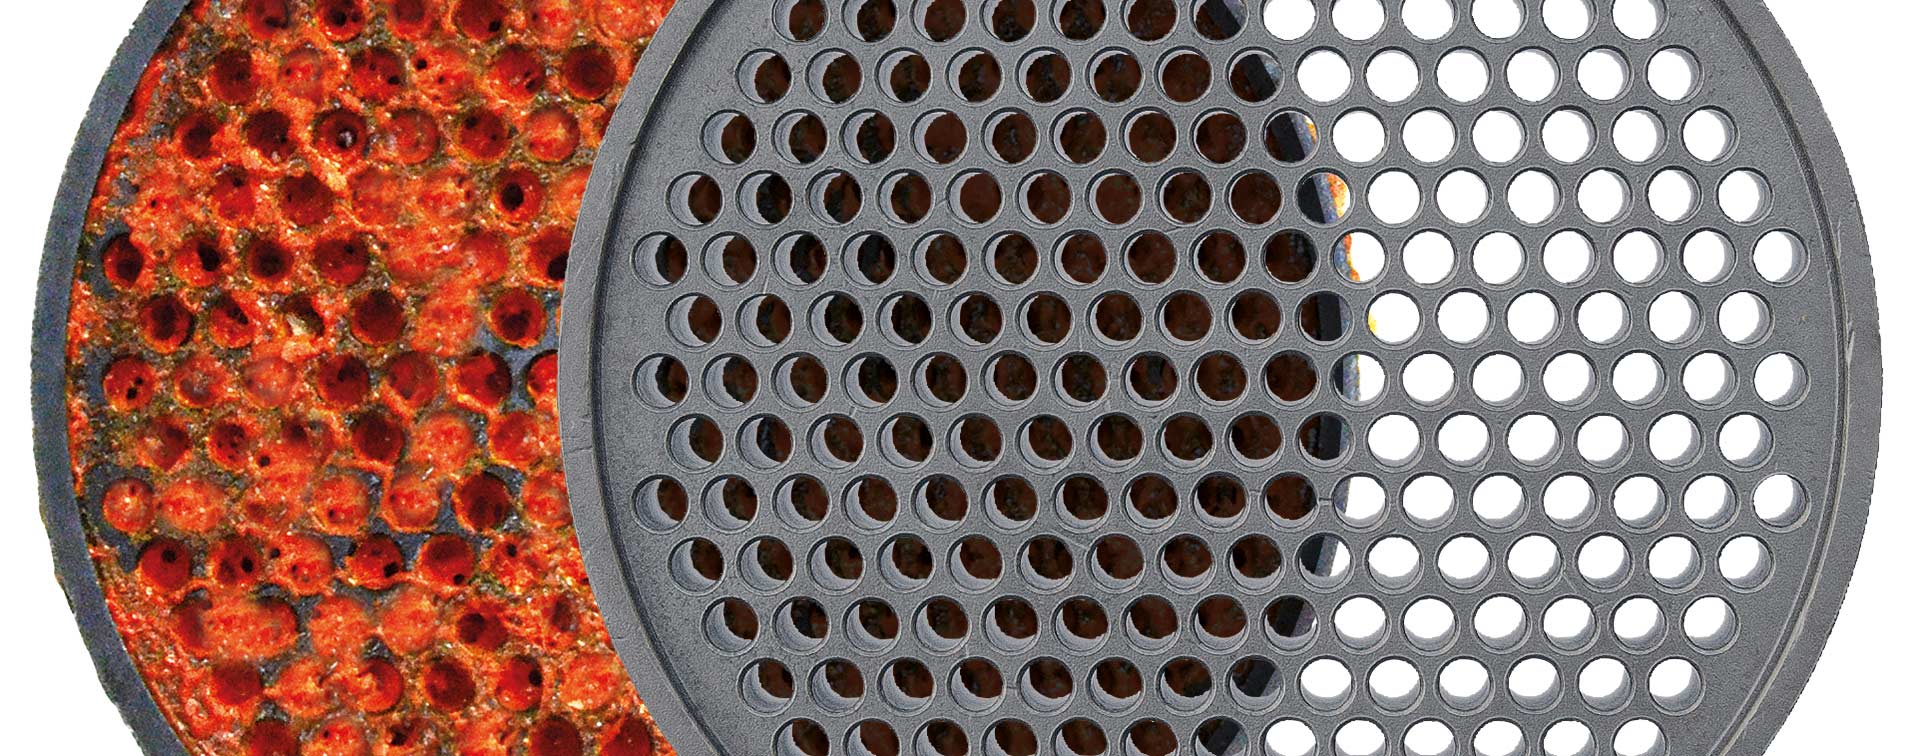
Los restos de polímeros pueden obstruir parcial o totalmente los orificios y las aberturas de salida. Para poder seguir utilizándolos en la producción, estas zonas deben quedar libres de residuos orgánicos.
Al cambiar de polímero, color o producto, pueden quedar residuos del material procesado anteriormente en el molde. Una limpieza a fondo garantiza unas condiciones iniciales definidas para la siguiente tanda de producción.
La limpieza debe eliminar de forma fiable los residuos de polímeros sin afectar a la geometría ni a las superficies funcionales de la herramienta metálica. Tras la limpieza y, en su caso, el tratamiento posterior necesario, la herramienta puede volver a integrarse en el proceso de producción.
La limpieza térmica es una opción válida para placas perforadas y herramientas metálicas de granulación adecuadas y con la resistencia térmica suficiente. La idoneidad concreta depende, sobre todo, del material, las dimensiones, los recubrimientos y la carga térmica admisible.
Pieza/Componente | Tarea de limpieza típica | Requisito especial |
|---|---|---|
Placas perforadas / boquillas de granulación | Eliminar los restos de polímero de las superficies, así como de los orificios y las aberturas de salida | Conservar la geometría de los orificios y las superficies funcionales |
Cuchillas de granulación | Eliminar los restos de polímero de las superficies de las cuchillas y de las zonas de corte | Tener en cuenta los filos, los recubrimientos y el estado de desgaste |
También se pueden someter a ensayo otros componentes metálicos de las unidades de granulación, en función del material, el diseño y la resistencia térmica. Los componentes sensibles a la temperatura o no metálicos deben identificarse antes de la limpieza térmica y, en su caso, desmontarse.
¿No aparece su herramienta en la lista? Solicite una evaluación de idoneidad técnica →


Cuchillas de granulación antes y después de la limpieza térmica

En las placas perforadas, en los orificios y en las cuchillas de granulación quedan, sobre todo, residuos del plástico fundido procesado. Dependiendo del proceso de producción, también pueden aparecer restos de colorantes y aditivos, así como depósitos de polímeros alterados térmicamente. Los residuos típicos son:
Los polímeros o aditivos que contienen halógenos requieren un sistema adecuado de gestión de procesos y de gases de escape, y se someten a pruebas específicas para cada aplicación.
Las placas perforadas y las herramientas de granulación suelen ser componentes metálicos resistentes y pueden limpiarse mediante distintos procesos térmicos. La elección del proceso más adecuado depende, sobre todo, del tamaño del componente, del polímero y de la cantidad de residuos.
Los sistemas de limpieza de la serie VACUCLEAN son adecuados para la limpieza cuidadosa de herramientas de granulación y placas perforadas. VACUCLEAN COMPACT está diseñado especialmente para herramientas de granulación más pequeñas y lotes reducidos.

INNOVACLEAN permite reducir los tiempos de limpieza y es adecuado para placas perforadas resistentes y componentes de granulación similares. Para polímeros halogenados como el PVC, el PTFE o el PVDF, la tecnología de lecho fluidizado es el proceso de SCHWING más adecuado.

MAXICLEAN puede utilizarse para placas perforadas de gran tamaño y herramientas de granulación con residuos de polímeros sin halógenos. Su idoneidad se evalúa en función de las dimensiones, el polímero y la cantidad de residuos.

¿No estás seguro de qué proceso es el adecuado para tu herramienta?
Solicita un análisis técnico de la tarea de limpieza →
Lo decisivo no es solo la limpieza visible. Las placas perforadas y las herramientas de granulación deben volver a cumplir de forma fiable su función en el proceso de producción tras la limpieza. En el caso de los polímeros cargados o reforzados, tras la limpieza térmica pueden quedar residuos inorgánicos en el interior o en la superficie de las herramientas. Estos se eliminan, si es necesario, mediante un tratamiento posterior específico.
Tras la limpieza y, en su caso, el tratamiento posterior necesario, los orificios deben quedar completamente libres de residuos relevantes. Los depósitos restantes o los residuos inorgánicos pueden afectar al caudal del polímero y a la uniformidad de la salida.
En el caso de las boquillas de granulación y las cuchillas de granulación, es necesario preservar las superficies funcionales y las zonas de corte. Por lo tanto, durante la limpieza hay que tener en cuenta los recubrimientos, el estado de desgaste y las posibles sensibilidades térmicas.
En el caso de los polímeros rellenos o reforzados, tras el tratamiento térmico pueden quedar restos de pigmentos, fibras de vidrio o componentes minerales. Si es necesario, estos deben eliminarse, especialmente de los orificios y de las superficies funcionales.
Para la evaluación técnica de las placas perforadas y las herramientas de granulación, por lo general basta con unos pocos datos específicos sobre la herramienta y el polímero.
Acerca de la herramienta:
Sobre el atraso:
SCHWING se encarga de la limpieza térmica de placas perforadas y herramientas de granulación adecuadas, desde encargos de limpieza puntuales y limpiezas de prueba hasta la limpieza periódica durante el proceso de producción.
El servicio de limpieza es especialmente adecuado para:
Limpieza de placas perforadas o herramientas de granulación
¿No sabes si te conviene más un servicio de limpieza o una instalación propia?
Compara las opciones de limpieza en la página de resumen

En función de la estructura del componente, el polímero y el objetivo de la limpieza, SCHWING combina el proceso térmico adecuado con un tratamiento posterior adaptado. Si se desea, los intervalos de limpieza periódicos, así como la recogida y la devolución, pueden integrarse en un plan de servicio planificable.
Son especialmente adecuadas las placas metálicas perforadas resistentes a la temperatura, las boquillas de granulación y las cuchillas de granulación. Son factores decisivos el material, las dimensiones, los recubrimientos y la carga térmica admisible.
Se eliminan térmicamente, sobre todo, los residuos de plástico y polímeros, así como los depósitos orgánicos envejecidos térmicamente o carbonizados. Los componentes inorgánicos, como los pigmentos, los rellenos minerales o las fibras de vidrio, pueden requerir un tratamiento posterior adicional.
En función del tamaño del componente, el polímero y la cantidad de residuos, se pueden utilizar VACUCLEAN, VACUCLEAN COMPACT, INNOVACLEAN o, en el caso de herramientas de gran tamaño, MAXICLEAN. La elección se realiza en función de la aplicación.
Sí, las cuchillas de granulación metálicas adecuadas pueden limpiarse térmicamente para eliminar los restos de polímero adheridos. A la hora de elegir el procedimiento, deben tenerse en cuenta las zonas de corte, los recubrimientos y el material.
Los componentes poliméricos orgánicos se descomponen térmicamente. Sin embargo, las fibras de vidrio, los pigmentos o los rellenos minerales permanecen como residuos inorgánicos y, si es necesario, deben eliminarse posteriormente.
Para los residuos de PVC, PTFE, PVDF u otros polímeros que contienen halógenos, INNOVACLEAN es el proceso de SCHWING adecuado. El requisito previo es que la arena THERMCLEAN pueda eliminarse por completo de los pozos y conductos.
Resulta útil indicar el tipo de componente, el material, las dimensiones, el peso y el número de unidades, así como datos sobre el polímero procesado, los posibles aditivos o cargas y el contenido de halógenos. Las fotografías o los planos facilitan la evaluación.
Ya se trate de un servicio de limpieza, una prueba de limpieza o una instalación propia:
SCHWING le ayuda a elegir el proceso de limpieza térmica más adecuado para sus componentes, polímeros y requisitos de producción.
back-to-top